-
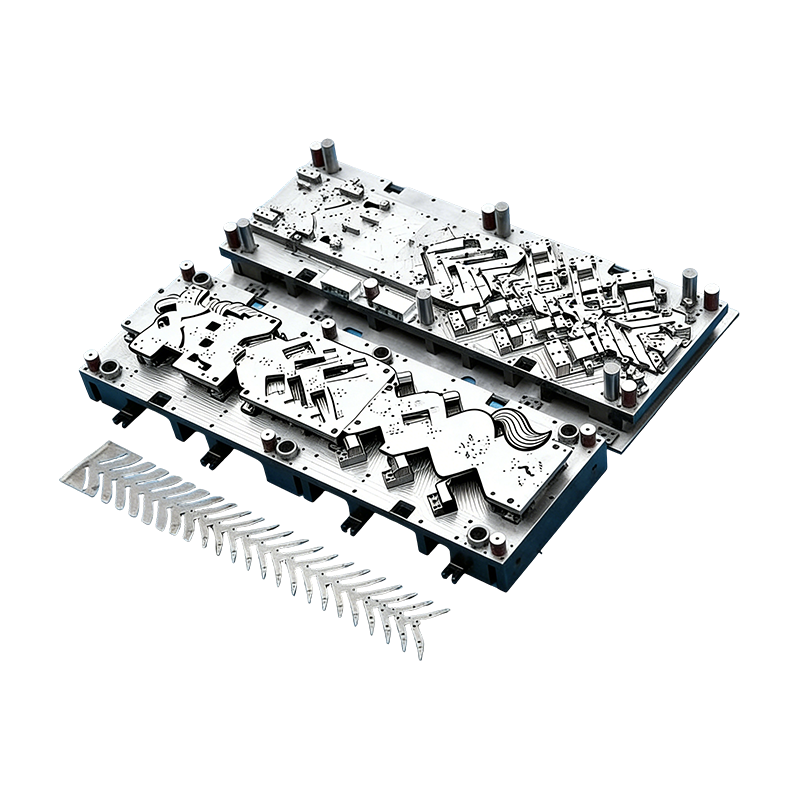
Formy progresywne do części samochodowych
Ta ciągła forma do obudów silników samochodowyc...
-
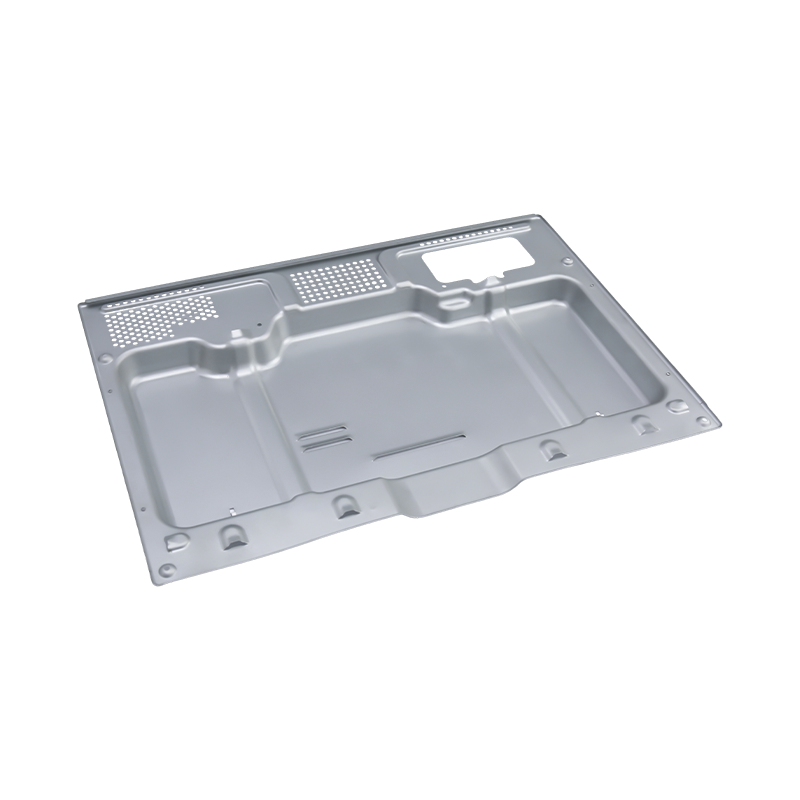
Wysokiej klasy części do tłoczenia w piekarniku
Nasze wysokiej klasy części do tłoczenia piekar...
-
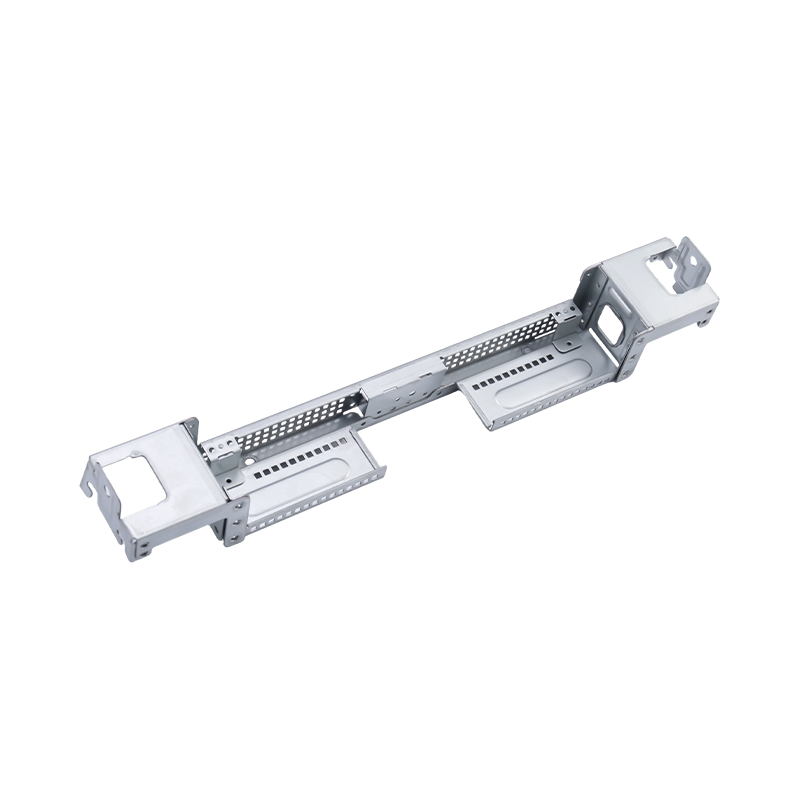
Wysokiej klasy duże części do tłoczenia komputerowego
Nasze wysokiej klasy duże części do tłoczenia k...
-
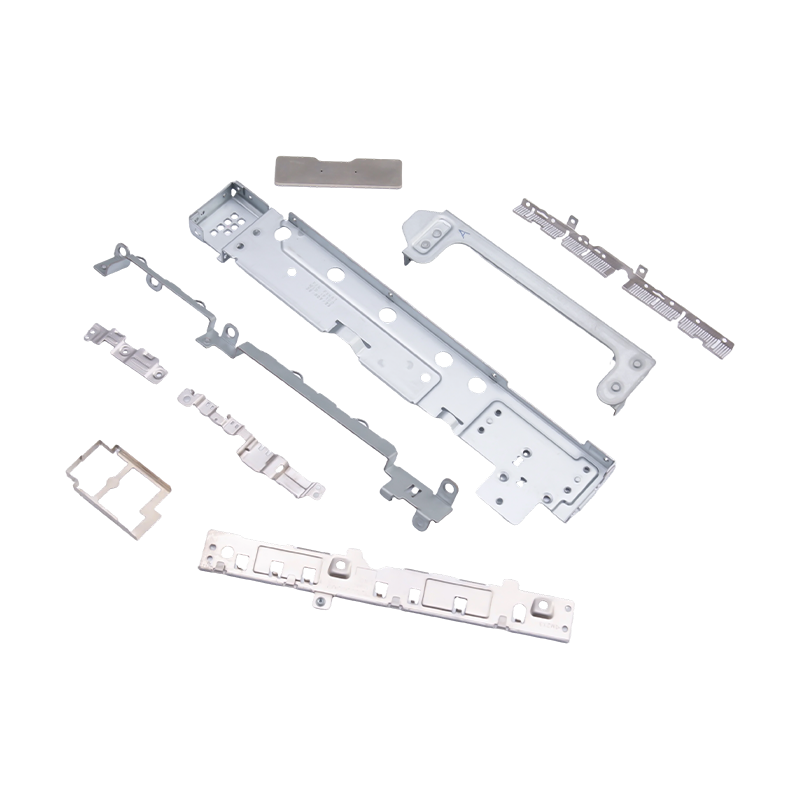
Małe, tłoczone części do laptopów i telefonów komórkowych
Małe, tłoczone części do laptopów i telefonów k...
-
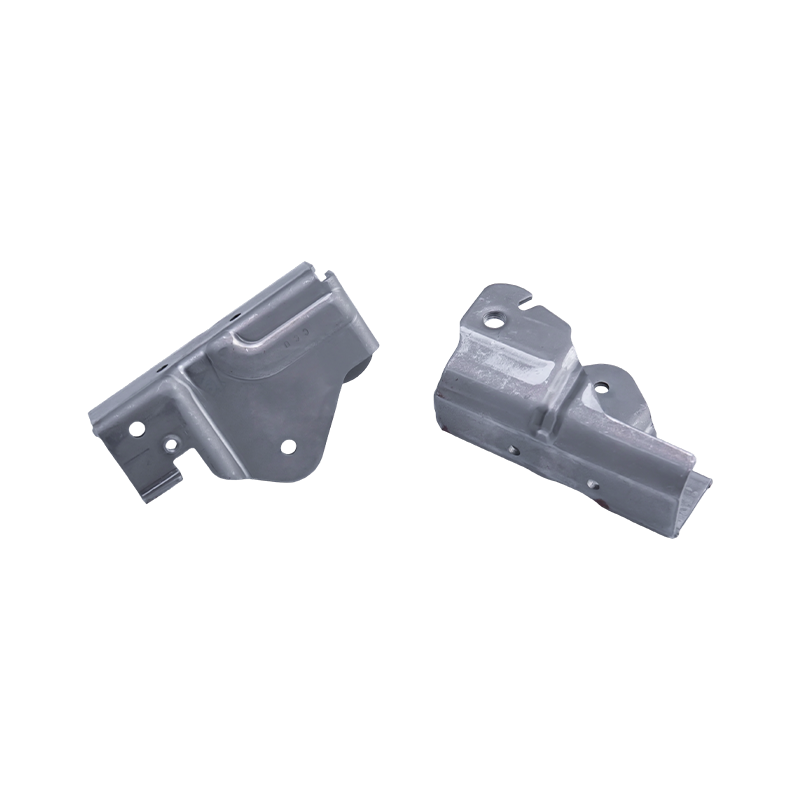
Części do tłoczenia fotelików samochodowych
Części tłoczone do siedzeń samochodowych to met...
-
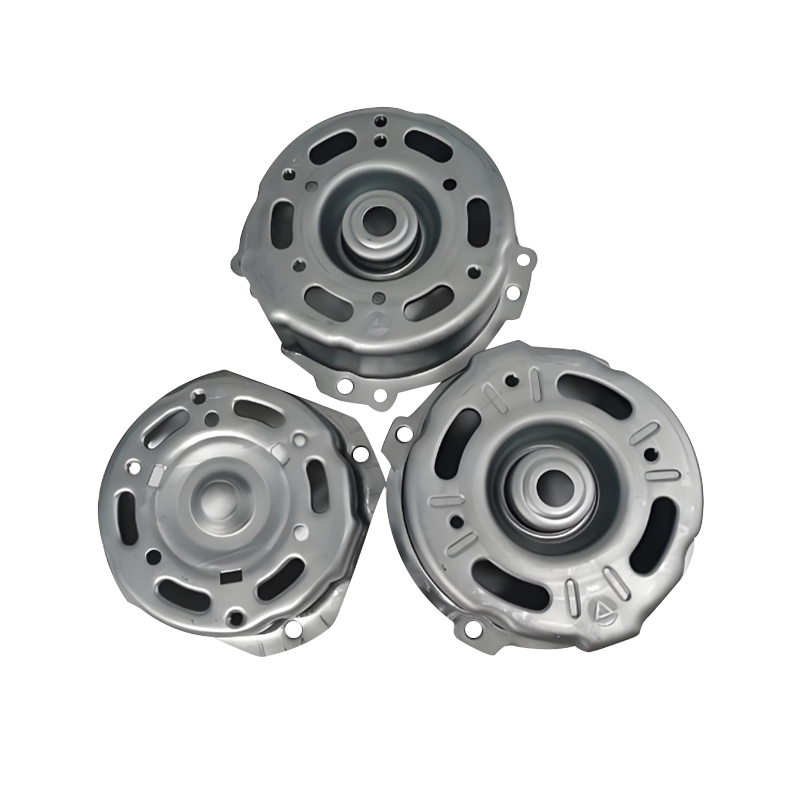
Części tłoczone do obudowy silnika samochodowego
Części tłoczone do obudów silników samochodowyc...

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Projektowanie pod kątem niezawodności i produktywności: marże, które przetrwają produkcję
Projektowanie pod kątem niezawodności i produktywności: marże, które przetrwają produkcję
2026-11-02
Wspornik gniazda HC340LA o grubości 1,5 mm przeszedł każdą kontrolę wymiarową na maszynie współrzędnościowej i nadal pękał podczas użytkowania. Pęknięcie zaczęło się przy wewnętrznym promieniu zgięcia wynoszącym 0,6 mm, co wynikało z ponownego wykorzystania koperty opakowaniowej na rysunku, a nie z tego, że pozwalało na to obciążenie zmęczeniowe. Nic w dokumentacji technicznej nie było nieprawidłowe na papierze. Po prostu nikt nie zdecydował o marży.
Jest to praktyczna luka między dwiema dyscyplinami, które są zwykle recenzowane przez dwie różne grupy. Projektowanie pod kątem wykonalności pyta, czy część może być wytwarzana wielokrotnie w stabilnym oknie procesu. Projektowanie pod kątem niezawodności stawia pytanie, czy będzie działać przez cały okres życia, jaki zakłada klient. Na wytłoczonych częściach obie odpowiedzi są zapisane na tym samym rysunku, tymi samymi trzema cyframi.
Wniosek roboczy: traktuj marginesy niezawodności i marginesy produkcji jako jeden element przeglądu, a nie dwa. Geometria zgięcia, zakres tolerancji i stan materiału wpływają na obie właściwości, a zmiana jednej powoduje zmianę drugiej. Rozlicz je zanim wykrojnik zostanie wycięty, a program otrzyma jedno i drugie za darmo. Rozlicz je później, a narzędzie zostanie opłacone podwójnie.
Gdzie DFM i DFR mają te same dźwignie
Cztery zmienne decydują o większości wyników części tłoczonych. Żaden z nich nie jest nowym pomysłem; w praktyce zawodzi sekwencjonowanie, ponieważ komentarze dotyczące oprzyrządowania i komentarze dotyczące niezawodności pojawiają się na rysunku w różnym czasie.
Kształtowanie geometrii
Promień wewnętrzny mniejszy niż 1x grubość arkusza powoduje skupienie naprężenia na włóknie zewnętrznym; poniżej 0,5x jest to pęknięcie oczekujące na swój pierwszy cykl zmęczeniowy. W przypadku gatunków mikrostopowych należy zachować grubość lub kształt 1,5x i odprężyć. Zachowaj odległość od otworu do zagięcia wynoszącą 2t R, aby otwór nie rozciągnął się w owal, który później nie byłby pasowany na wcisk.
Stos tolerancji
Plus lub minus 0,05 mm na elemencie oddalonym o 300 mm od punktu odniesienia, wewnątrz czterostanowiskowej matrycy progresywnej, to obietnica, której proces nie może dotrzymać. Zestaw tolerancję ze zużyciem narzędzia, rozrzutem grubości cewki i ugięciem prasy, a następnie w najgorszym przypadku sprawdź, czy zespół nadal działa. Jeśli tak nie jest, poprawka należy do interfejsu, a nie do ściślejszego druku.
Stan materialny
Rozpiętość plastyczności 40 MPa pomiędzy cewkami powoduje zmianę sprężynowania, co zmienia kąt końcowy, co zmienia naprężenie stykowe w złączu. Określ gatunek i stan dostawy, poproś o certyfikaty EN 10204 3.1 i utrzymuj spójny kierunek włókien w prototypie i serii, aby test niezawodności potwierdził część, którą faktycznie wysyłasz.
Możliwości procesu
Charakterystyka działająca przy Ppk 1,0 stawia w przybliżeniu jedną część na 300 zewnętrznych granic. W przypadku wspornika produkowanego w ilości 200 000 sztuk rocznie jest to wskaźnik niezawodności, a nie jakości. Ustaw Ppk 1,67 na PPAP i zaprojektuj tę funkcję tak, aby matryca nadal utrzymywała ją po 200 000 skoków naddatku na zużycie.
Sama koncepcja matrycy jest decyzją dotyczącą niezawodności. Narzędzie progresywne przenosi taśmę przez każdą stację jednym pociągnięciem, co eliminuje zmiany w ponownym zaciskaniu, ale eliminuje możliwość późniejszej korekty stacji bez dotykania całej linii. Oprzyrządowanie do przenoszenia rozdziela stacje pomiędzy prasami, ułatwiając indywidualną regulację kosztem większej obsługi. Przeglądanie stemplowanie progresywne a tłoczenie transferowe wcześnie zwykle ustala się, które tolerancje są realistyczne, zanim zostanie wybrany pojedynczy wymiar.
 Progresywne tłoczniki do obudów silników samochodowych Niestandardowe matryce ciągłe do dużych obudów silników samochodowych i małych części, zbudowane z myślą o precyzji, odporności na zużycie i łatwej w utrzymaniu produkcji masowej. Zobacz produkt →
Porównanie DFM i DFR: różne cele, wspólne dowody
Oddzielenie obu kolumn jest przydatne nawet w przypadku wspólnej recenzji, ponieważ optymalizują one różne rzeczy i zużywają różne dane.
Tabela 1: Obie dyscypliny czytane są jako oddzielne kolumny w formularzu recenzji, ale mają te same kluczowe cechy.
Krzywa kosztów, z którą nikt się nie dyskutuje, dopóki nie pojawi się oprzyrządowanie
Względny koszt naprawy pojedynczej wady wytłoczonej części gwałtownie rośnie, a najostrzejszy krok nie jest tym, na który planuje większość zespołów.
Koncepcja 1x
Zablokuj projekt 8x
Konstrukcja matrycy 45x
PPAP 120x
Pole 400x
Pięciokrotny przeskok pomiędzy zamrożeniem projektu a zbudowaniem matrycy jest tym, który ma znaczenie, ponieważ jest to ostatni punkt, w którym geometria może się poruszać bez dotykania stali. Kompensacja sprężynowania, zmiany dodatków i linii przycinania są tanie na ekranie i drogie w prasie: ponownie wycięty blok matrycy oznacza tygodnie pracy nad prasą, nowy program prób i ponowną weryfikację każdej poruszanej cechy. Margines niezawodności uzyskiwany w przypadku PPAP jest zatem takim samym kosztem produkcji, jak koszt inżynieryjny.
Tam, gdzie koncentruje się niezawodność części tłoczonych
Poniższy podział stanowi pogląd planistyczny, pokazujący, jak zazwyczaj treści wytłoczone są podzielone na rynki końcowe, i służy do określania wielkości możliwości przeglądu, a nie do opisu zmierzonego udziału w rynku.
Zawartość elementów konstrukcyjnych, akumulatorów i szyn zbiorczych w samochodach i pojazdach elektrycznych wynosząca około 46 procent wiąże się z największym podwójnym obciążeniem, ponieważ wymagania dotyczące awarii, uszczelnienia i zasilania elektrycznego dotyczą tej samej części.
- 46% Nadwozie samochodowe i elektryczne, akumulator, szyna zbiorcza
- 24% Obudowy do elektroniki użytkowej i urządzeń
- 18% Urządzenia przemysłowe, takie jak serwonapędy i sprężarki
- 12% Części do jednośladów i ciężkich samochodów ciężarowych
Najjaśniejszym przypadkiem są pokrywy akumulatorów i miedziane szyny zbiorcze. Wymaganiem niezawodności jest szczelność, stabilna rezystancja styku i cykle termiczne bez pęknięć; wymaganiami dotyczącymi wykonalności są głębokość tłoczenia, siła docisku półfabrykatu i kontrola sprężynowania. Obydwa ciągną się w przeciwnych kierunkach, a część staje się tania tylko wtedy, gdy obydwie zostaną rozwiązane w tej samej iteracji, a nie po kolei.
 Precyzyjne części tłoczące pokrywę baterii Niestandardowe tłoczone pokrywy obudów akumulatorów ze stali, aluminium lub stali nierdzewnej, z wąskimi tolerancjami i opcjami otworów, kołnierzy i gięcia. Zobacz produkt →
Sekwencja recenzji, która przetrwa kontakt z produkcją
Kolejność jest ważniejsza niż dokładność. Te pięć kroków działa w podanej kolejności i trudno je później zmodernizować.
Krok 1 – Zdefiniuj porażkę
Zapisz definicję awarii przed jakąkolwiek tolerancją: obciążenie, liczba cykli, środowisko, akceptowalna szybkość wycieku lub dryft rezystancji. Rzetelności nie można oceniać według nieokreślonego kryterium.
Krok 2 – Mapuj okno
Dopasuj część do typu matrycy, rzeczywiście dostępnego tonażu prasy i szerokości cewki, a następnie oznacz każdą funkcję, która znajduje się poza oknem już sprawdzonym produkcja matryc i części do tłoczenia .
Krok 3 – Stosuj realistycznie
Zbuduj zestaw, uwzględniając naddatek na zużycie i rozrzut materiału, a nie wartości nominalne. Następnie potwierdź, że zespół nadal działa w najgorszym przypadku, a nie w przypadku nominalnym.
Krok 4 — Sprawdź obie listy
Przetestuj każdy element niezawodności pod kątem granicy wykonalności: promień zgięcia pod kątem trwałości zmęczeniowej, powłoka pod kątem rezystancji styku, jakość krawędzi ścinanej pod kątem inicjacji pęknięć.
Krok 5 – Zamknij planem kontroli
Powiąż okresy konserwacji matrycy z liczbą skoków, monitoruj wydajność krytycznych charakterystyk i ponownie weryfikuj obie właściwości po każdej zmianie inżynieryjnej.
Automatyzacja zmienia ten obraz w specyficzny sposób. Zrobotyzowany transfer i zintegrowane sterowanie linią zmniejszają uszkodzenia związane z obsługą między stacjami, co zwiększa niezawodność, ale zwiększają powtarzalność zacisków i niezawodność czujnika jako nowe zmienne, których nie uwzględnia żaden rysunek.
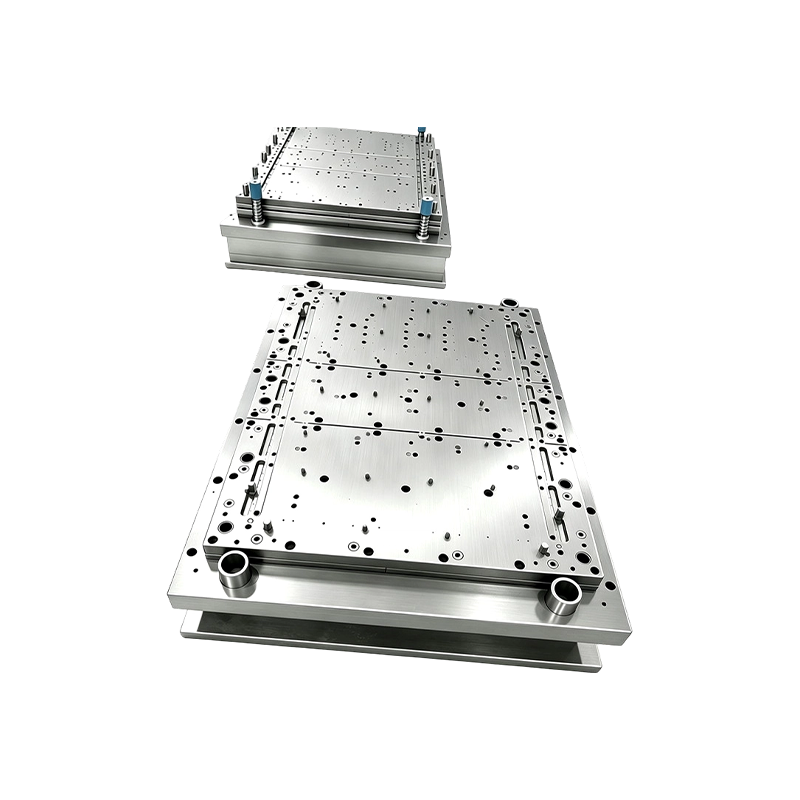 Niestandardowy sprzęt do automatyzacji tłoczenia i projekty pod klucz Niestandardowy sprzęt do automatyzacji tłoczenia oferowany jako projekty „pod klucz” wraz z powiązanym sprzętem produkcyjnym skonfigurowanym zgodnie z potrzebami klienta w celu zapewnienia opłacalnych operacji tłoczenia. Zobacz produkt →
Konserwacja, dokumentacja i zgodność
Marginesy przetrwają tylko wtedy, gdy dokumentacja je zabezpieczy po rozpoczęciu produkcji seryjnej.
- Zachowaj plan kontroli i wersję FMEA procesu powiązaną z wersją rysunku; każda naprawa matrycy zmieniająca formę powoduje ponowne wysłanie PPAP i powiadomienie klienta o zmianie.
- Wyraźnie określ docelowe możliwości: Ppk 1,67 przy PPAP w przypadku parametrów krytycznych, 1,33 w produkcji seryjnej, z powtarzalnością miernika poniżej 10 procent przy tych samych cechach.
- Przed wyceną uzgodnij godziny korozji zgodnie z ASTM B117, ponieważ sposób wykończenia może wymusić zmiany geometrii, które nigdy nie były wyceniane.
- Rejestruj współczynniki cieplne materiału względem cewek i przechowuj próbki partii, poparte certyfikatami EN 10204 3.1.
- Zaplanuj konserwację matrycy w skokach, a nie w dniach kalendarzowych, i zaprojektuj naddatek na zużycie stempli i bloków matrycy, tak aby pierwsza naprawa nie spowodowała zmiany wartości nominalnej.
- Zachowuj zgodność rynkową oddzielnie od inżynierii: deklaracje RoHS i REACH dotyczące wytłoczek elektronicznych, raporty wymiarowe dla branży motoryzacyjnej oraz udokumentowany proces odchyleń, dzięki czemu tymczasowa koncesja nigdy nie stanie się stałym rysunkiem.
Niezawodność i produktywność nie są dwoma projektami realizowanymi równolegle. Stanowią jeden zestaw decyzji o marginesach wyrażonych w promieniach zgięcia, stosach tolerancji i warunkach materiałowych i są najtańsze w momencie, gdy rysunek jest jeszcze miękki. Część, której nie można wiarygodnie uformować, nie będzie również niezawodna w terenie; po prostu zawiedzie później, po wyższej cenie.
Poprzedni post
Brak poprzedniego artykułu
Następny post
Projektowanie przykładów wykonalności, które zmieniają wyceny tłoczenia metali
Nasz Produkty.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowa matryca do stemplowania Producenci matryc do tłoczenia metali
