-
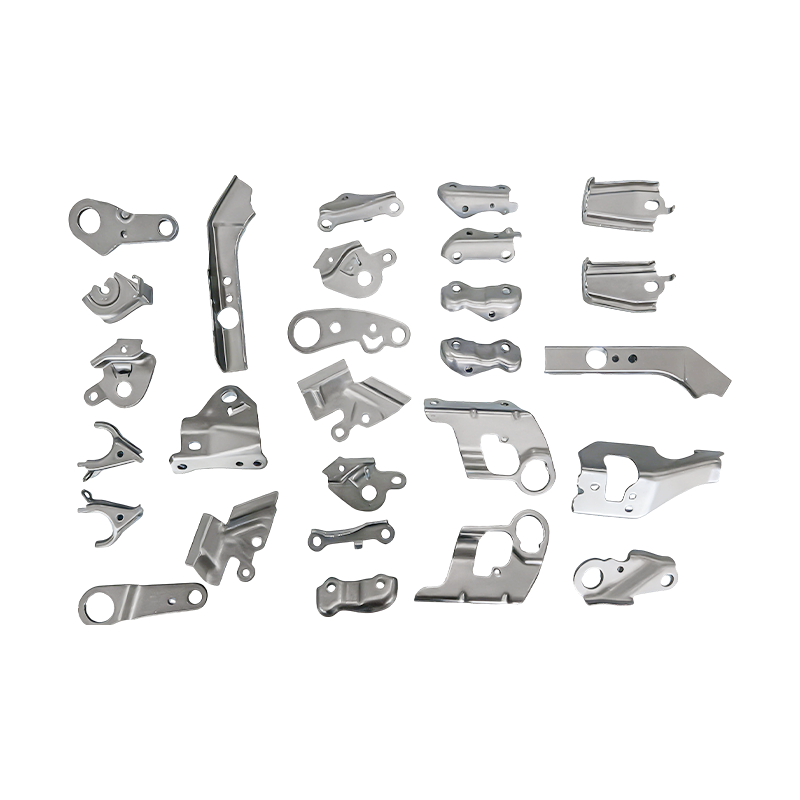
Małe części samochodowe, części do progresywnego tłoczenia
Nasze małe części samochodowe do progresywnego ...
-
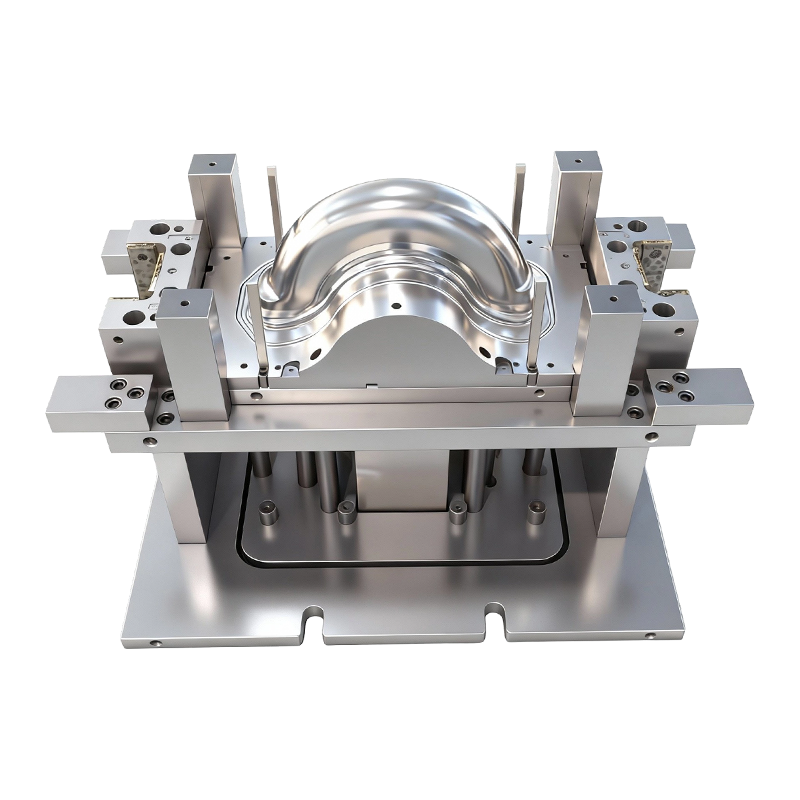
Forma do głębokiego tłoczenia do przednich i tylnych kół dwukołowych pojazdów elektrycznych
Ta forma do głębokiego tłoczenia przednich i ty...
-
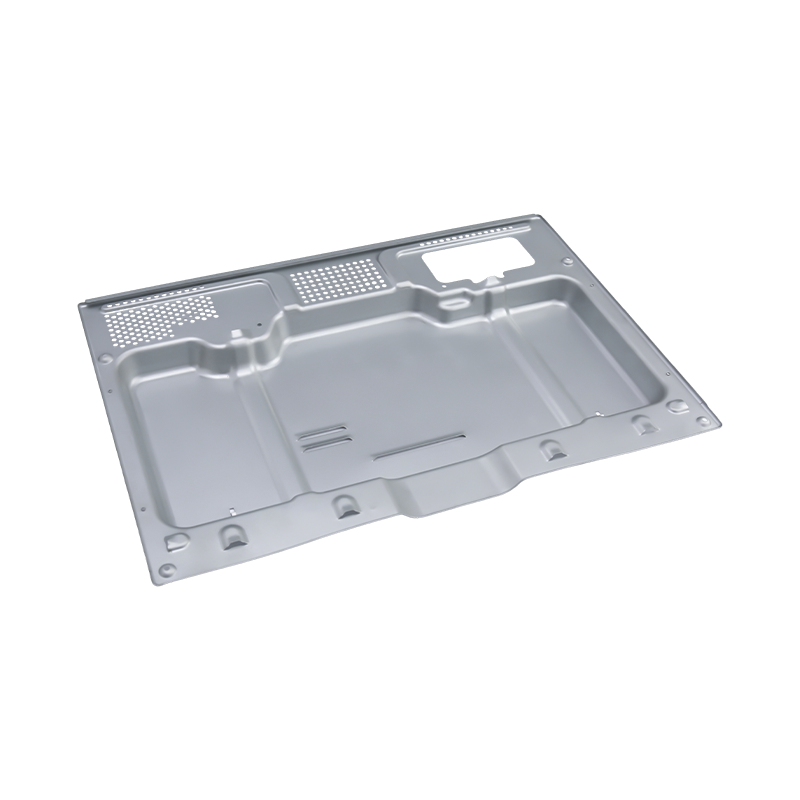
Wysokiej klasy części do tłoczenia w piekarniku
Nasze wysokiej klasy części do tłoczenia piekar...
-
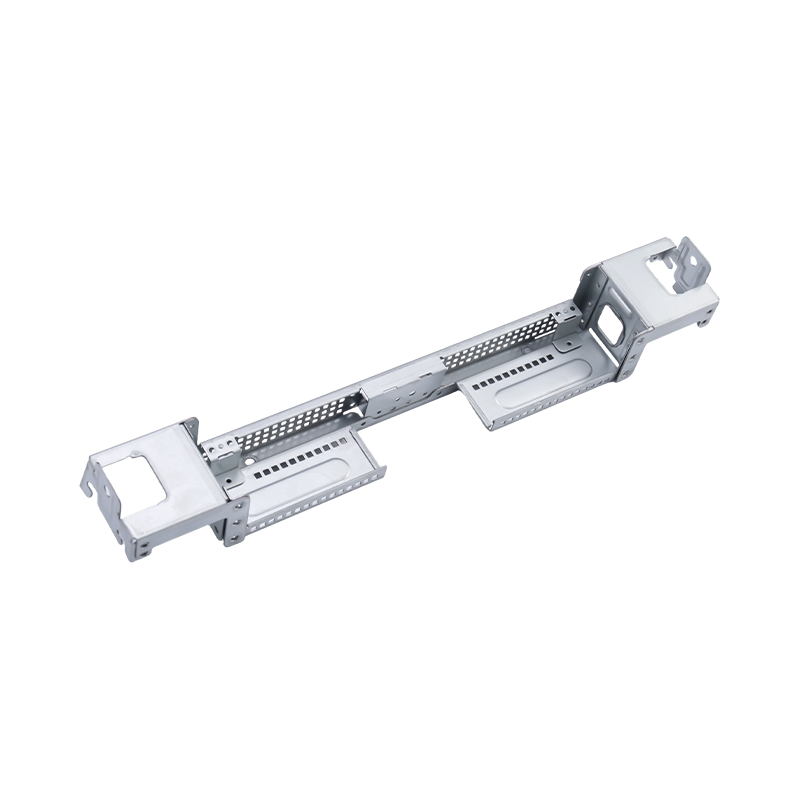
Wysokiej klasy duże części do tłoczenia komputerowego
Nasze wysokiej klasy duże części do tłoczenia k...
-
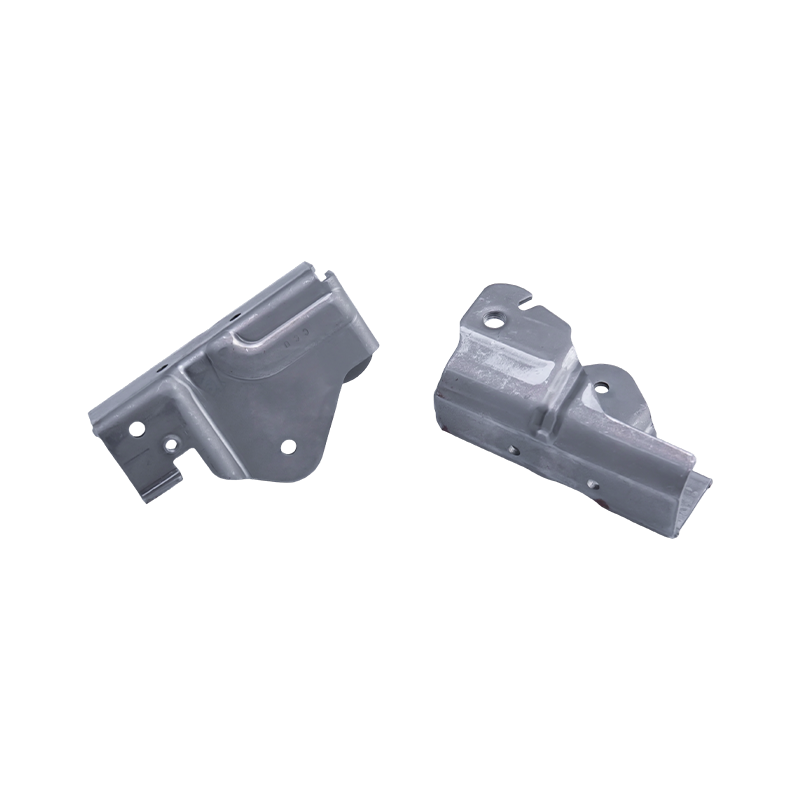
Części do tłoczenia fotelików samochodowych
Części tłoczone do siedzeń samochodowych to met...
-
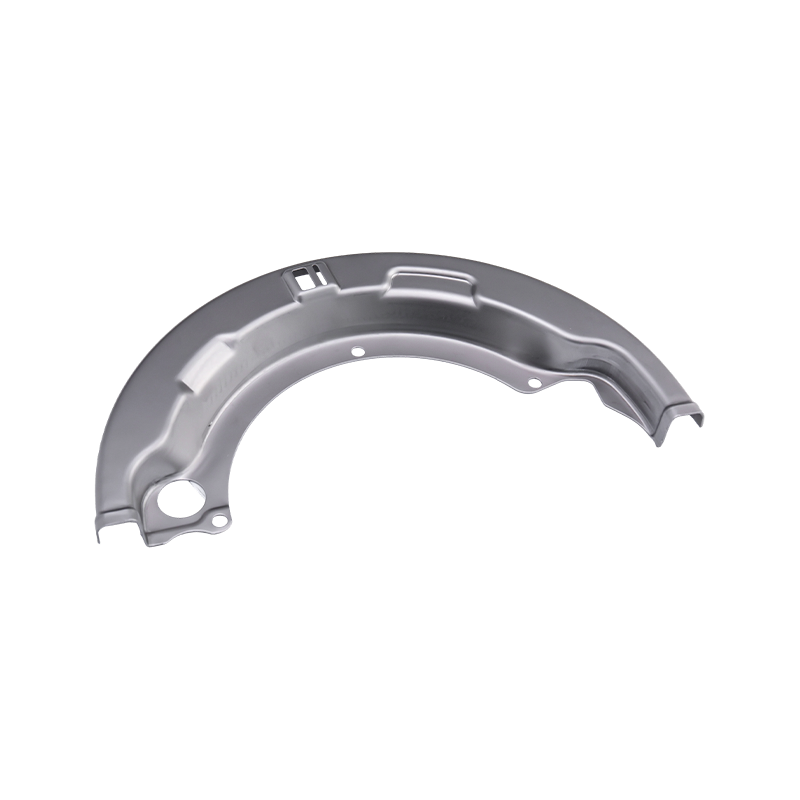
Części do tłoczenia samochodów ciężarowych
Nasze części tłoczone do samochodów ciężarowych...

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Projektowanie przykładów wykonalności, które zmieniają wyceny tłoczenia metali
Projektowanie przykładów wykonalności, które zmieniają wyceny tłoczenia metali
2026-10-23
Najkrótsza odpowiedź: Przykład projektu pod kątem wykonalności jest wartościowy tylko wtedy, gdy zmienia wycenę, koncepcję matrycy, etap kontroli lub ryzyko wprowadzenia na rynek. Najbardziej przydatne przykłady nie są ogólnymi radami „uprość część”; są to specyficzne zmiany rysunku, które usuwają operację, poszerzają okno procesu lub zapobiegają występowaniu wadliwych części.
Dla kupującego zajmującego się tłoczeniem metalu oznacza to spojrzenie poza gotowy szkic i zadanie sobie pytania, jak matryca, układ paska, stos tolerancji i plan kontroli poradzą sobie w produkcji. Część może wyglądać czysto na ekranie CAD i nadal generować ukryte koszty w wyniku pętli próbnych, operacji dodatkowych lub 100% pomiaru.
Wyobraź sobie przegląd programu, w którym trzech dostawców podaje ten sam wspornik stalowy o średnicy 1,2 mm. Jedna wycena jest o 18% niższa, ale rysunek ma otwór zaledwie 3 mm od linii zgięcia i wymaga współosiowości ± 0,05 mm w przypadku elementu, który tego nie potrzebuje. Niska wycena może być prawdziwa — lub może to być bezpłatna pętla próbna. Poniższe przykłady DFM to szczegóły, które odróżniają konkurencyjną ofertę od kosztownego wprowadzenia na rynek.
Projektowanie przykładów wykonalności, które zmieniają wycenę
Przykłady, które mają znaczenie, są zwykle małe, lokalne i mierzalne. Pojawiają się one w kątach pochylenia, układzie pasów, podcięciu zagięcia, schematach odniesienia, kierunku słojów materiału i metodach łączenia. Każde z nich powinno być powiązane z konsekwencjami procesu: mniej złomu, mniej stanowisk, szersze okno formowania lub prostsza kontrola.
1. Kąt pochylenia koła głębokotłocznego
W przypadku ścian głęboko rysowanych typowym punktem wyjścia jest przeciąg od 2° do 5° na stronę, ale prawdziwym problemem jest to, czy ściana jest rzeczywiście pionowa. Przekrój pionowy może zwiększyć tarcie, zatarcie i przerzedzenie. Dodanie ciągu lub niewielkiego stożka często nie kosztuje nic w działaniu, a zmniejsza tonaż prasy i czas polerowania.
2. Układ pasków w matrycach progresywnych
w stemplowanie progresywne i transferowe zmiana szerokości nośnika o 3 mm może zamienić matrycę pięciostanowiskową w matrycę sześciostanowiskową. Przegląd DFM sprawdza otwory prowadzące, wypadanie złomu i możliwość uformowania elementu przed ostatecznym przycięciem. Zmiana rysunku może być niewielka; konsekwencja oprzyrządowania nie jest.
3. Odległość od otworu do zagięcia i podcięcie pod zagięcie
Otwór umieszczony zbyt blisko linii zagięcia odkształca się, a stempel może pęknąć podczas formowania. Typowym punktem wyjścia jest co najmniej 2-krotna grubość materiału od linii zagięcia, ale lepszym rozwiązaniem jest często wycięcie podcięcia lub przesunięty otwór. Jest to jeden z najprostszych przykładów DFM, ponieważ usuwa tryb defektu przed wycięciem matrycy.
4. Stos tolerancji na obudowie silnika
Objaśnienie dotyczące ścisłej współosiowości może być wymaganiem produktu lub nawykiem skopiowanym ze starszego rysunku. Na obudowie silnika funkcja pilota i przejrzysty schemat punktów odniesienia mogą chronić zespół bez wymuszania 100% pomiaru. Pytanie DFM nie brzmi: „Czy możesz utrzymać ± 0,05 mm?” ale „która funkcja faktycznie tego potrzebuje i jak to sprawdzisz?”
5. Promień gięcia szyn miedzianych
Szyna miedziana o grubości 1,2 mm z wewnętrznym zagięciem R12 może pęknąć lub odskoczyć w zależności od kierunku włókien. Otwarcie promienia, obrócenie zagnieżdżonej części lub dodanie kontroli formowania może zmniejszyć ilość odpadów. Oszczędność materiału jest widoczna, ale większym zyskiem jest często stabilny kąt zgięcia, który pozwala uniknąć poprawek na etapie montażu pakietu akumulatorów.
6. Samonitowanie w dużej obudowie elektronicznej
Duża obudowa komputera z kilkoma małymi wspornikami może być zaprojektowana do nitowania w matrycy lub mocowania zatrzaskowego zamiast ręcznego mocowania śrubowego. To zmienia ryzyko związane z pracą, WIP i utratą jakości. Jeśli wolumen jest wystarczająco duży, łatwiej jest uzasadnić inwestycję w oprzyrządowanie; jeśli nie, lepszym rozwiązaniem może być prostsze urządzenie.
Te przykłady odnoszą się do rzeczywistych rodzin części: postępowych i głęboko tłoczonych elementów samochodowych, obudów akumulatorów pojazdów elektrycznych i dużych podwozi elektronicznych. Przegląd dostawcy powinien uwzględniać koncepcję matrycy, układ paska i plan kontroli za każdym przykładem – a nie tylko zdjęcie katalogowe.
 Formy do progresywnego tłoczenia obudów silników samochodowych Precyzyjna forma do tłoczenia o dużej objętości do obudów silników i małych części samochodowych, dostosowana do przeglądu koncepcji matrycy, układu pasków i planowania inspekcji. Zobacz produkt →
 Precyzyjnie tłoczone pokrywy akumulatorów do obudów pojazdów elektrycznych i przemysłowych Części pokrywy akumulatora ze stali walcowanej na zimno, aluminium lub stali nierdzewnej z wykończeniem pozbawionym zadziorów i możliwością dostosowania, odpowiednie do przykładów obudów akumulatorów EV i planów kontroli dostawców. Zobacz produkt →
 Duże, precyzyjne części tłoczone do obudów serwerów i komputerów przemysłowych Komponenty ze stali lub aluminium o wysokiej wytrzymałości do obudów serwerów i ram komputerów mainframe, z kontrolą płaskości i krawędzi dostosowaną do dużych przeglądów obudów elektronicznych. Zobacz produkt →
Cztery dźwignie produkcyjne stojące za tymi przykładami
DFM nie jest pojedynczą listą kontrolną. Jest to zbiór kompromisów pomiędzy procesem, materiałem, tolerancją i automatyzacją. Najsilniejsze przykłady pokazują, która dźwignia została przesunięta i co zmieniło się dalej.
Wybór procesu przed geometrią
Przy 30 000 części rocznie matryca progresywna może się nie zwrócić; przy cenie 300 000 transfer ręczny może być kosztownym wyborem. DFM zaczyna od zdefiniowania objętości, materiału i oczekiwanej zmiany, zanim zacznie omawiać cechę 1 mm.
Wykorzystanie materiału
Oszczędność materiału wynosząca 5–15% często przewyższa niewielki wzrost czasu cyklu w przypadku części tłoczonych w dużych ilościach. Zagnieżdżanie, obrót i projekt szkieletu złomu to przykłady DFM, które pojawiają się w arkuszu wyceny, a nie na rysunku części.
Przydział tolerancji
Oddziel wymagania funkcjonalne od możliwości procesu. Jeśli element wymaga wydajnego procesu, należy dla niego zaplanować matrycę, miernik i schemat odniesienia. Dokręcanie każdego wezwania „na wszelki wypadek” nie jest DFM; jest to koszt przeniesiony.
Automatyzacja i łączenie
w-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Porównanie przed i po: co powinien określić ilościowo przegląd DFM
Przydatna recenzja DFM zamienia każdą sugestię w porównanie. Poniższa tabela jest ilustracyjnym formatem planowania, a nie cytatem. Rzeczywiste wartości zależą od gatunku materiału, tonażu prasy, rocznego wolumenu i standardów narzędzi dostawcy.
Wybór projektu
Ryzyko zgodnie z rysunkami
Praktyczna zmiana DFM
Cytat lub efekt uruchomienia
Otwór 4,5 mm w odległości 3 mm od zagięcia
Zniekształcenie dziury; złamanie stempla
Przejdź na 7 mm od zagięcia i dodaj podcięcie
Mniej pętli próbnych; mniejsze ryzyko naprawy
Układ sześciostanowiskowy z ręcznym wkładaniem nakrętki
Równowaga linii i ucieczka od jakości
wtegrate self-riveting or in-die tapping with sensor check
Niższa siła robocza i WIP; wyższy koszt oprzyrządowania
Kolano wewnętrzne R12 na szynie miedzianej 1,2 mm
Pękanie i sprężynowanie
Otwórz na R15, ustaw ziarno wzdłuż zagięcia, dodaj kontrolę promienia
Mniej złomu; bardziej stabilne formowanie
Współosiowość ±0,05 mm na obudowie silnika
100% wykrywanie wąskiego gardła
Zdefiniuj schemat odniesienia i funkcję pilota; zrelaksuj się, niefunkcjonalne objaśnienia
Krótszy czas kontroli; wyraźniejszy PPAP
Widoczna powierzchnia malowana proszkowo ze śladami spawów
Reworki i odrzuty kosmetyczne
Przesuń spoinę na ukrytą stronę lub dodaj fałszywą krawędź
Mniej poprawek; lepsza wydajność przy pierwszym przejściu
Przykładowe porównanie dotyczące planowania przeglądu, a nie cytat; rzeczywiste wartości zależą od materiału, prasy i objętości.
Ukryty koszt wynika z założeń, a nie z tonażu prasy
Kiedy tłoczona część nie osiąga docelowego kosztu, tonaż prasy rzadko jest zaskoczeniem. Większe rozbieżności wynikają zwykle ze stosu tolerancji, układu pasków, naddatku złomu, operacji wtórnych i planowania inspekcji. Oto założenia, które zasługują na uwagę w recenzji.
Stos tolerancji
82
Układ pasków
68
Zasiłek na złom
54
Operacje wtórne
47
wspection planning
31
Powyższe wartości słupków są względnym wskaźnikiem wpływu na planowanie wczesnego przeglądu, a nie zmierzonymi danymi fabrycznymi. Sprawa jest kierunkowa: jeśli stos tolerancji i układ pasków nie zostaną rozwiązane przed wydaniem matrycy, późniejsza praca polegająca na „obniżeniu kosztów” jest zwykle droższa niż zmiana rysunku. Dostawcę, który może pokazać swoją logikę pasków i punktów odniesienia na etapie wyceny, łatwiej jest porównać niż tego, który przesyła tylko cenę.
Gdzie przykłady grupują się według rodziny części
Priorytety DFM zmieniają się w zależności od rodziny produktów. W motoryzacji i pojazdach elektrycznych dominującymi kwestiami są kształtowanie okien, gatunek materiału i powtarzalność wymiarowa. W elektronice i urządzeniach często dominują widoczne powierzchnie, tolerancje małych elementów i dopasowanie montażowe. W sprzęcie przemysłowym sztywność obudowy, wibracje i dostęp serwisowy mogą mieć większe znaczenie niż klasa kosmetyczna.
Tłoczenie samochodów i pojazdów elektrycznych: 52%
Elektronika i sprzęt AGD: 28%
wdustrial equipment: 20%
Ciasto jest ilustracyjną mieszanką recenzji opartą na rodzinach części opisanych w katalogu dostawcy stempli — części samochodowe i elektryczne, części elektroniczne i urządzenia oraz urządzenia przemysłowe. To nie są dane dotyczące udziału w rynku. Praktycznym zastosowaniem jest podjęcie decyzji, która lista kontrolna DFM powinna prowadzić do przeglądu: odkształcalność i trwałość narzędzia w przypadku motoryzacji lub wygląd, dokładność małych elementów i logika montażu w przypadku elektroniki.
Praktyczna sekwencja przeglądu i test ROI
Przegląd DFM działa najlepiej w formie sekwencji, a nie pojedynczego spotkania. Celem jest wycofanie kosztownych niewiadomych przed publikacją, a następnie utrzymanie założeń pod kontrolą zmian.
1
Zdefiniuj roczną wielkość, gatunek materiału i prawdziwe wymagania funkcjonalne. Wolumen decyduje o tym, czy proces progresywny, transferowy czy prostszy jest wiarygodny.
2
Przejrzyj układ paska lub półfabrykatu przed szczegółową formowalnością. Sprawdź siłę przewoźnika, strategię pilota, usuwanie złomu i liczbę stacji.
3
Kwestionuj stos tolerancji i schemat odniesienia. Zachowaj objaśnienia chroniące dopasowanie i funkcjonalność; usuń te, które tylko dodają pomiary.
4
Zbuduj prototyp lub pierwszą próbkę, która przetestuje ryzykowne funkcje, a nie tylko łatwy zarys. Zmierz zgięcie, otwór i interfejsy montażowe.
5
Sprawdź interfejsy automatyki: dostęp do czujników, usuwanie ślimaków, przestrzeń do konserwacji narzędzi i załadunek operatora. Oszczędności w zakresie automatyzacji znikają, jeśli matrycy nie można serwisować.
6
Zamroź zatwierdzone założenia i kontroluj późniejsze zmiany. Naprawa matrycy lub regulacja krawędzi przycięcia może ponownie otworzyć problem tolerancji, który został już rozwiązany.
Aby uzyskać zwrot z inwestycji, porównaj zmianę projektu z kosztami, których można uniknąć, a nie samą ceną części. Przykład: zmiana rysunku i układu za 1200 dolarów pozwala uniknąć przeróbki matrycy za 8000 dolarów i dwóch tygodni prób. Oznacza to zwrot w wysokości 6,7× przed zaoszczędzeniem złomu i łatwiej go obronić niż niejasne twierdzenie o „lepszej jakości”. Jeśli zmiana projektu kosztuje więcej niż oczekiwane oszczędności w zakresie narzędzi lub uruchomienia, nie jest to korzyść DFM dla tej wielkości – jest to decyzja dotycząca innego produktu.
Informacje dotyczące konserwacji, walidacji i zgodności, które chronią oszczędności
Oszczędności DFM mogą zostać utracone po uruchomieniu, jeśli konserwacja i walidacja będą traktowane jak papierkowa robota. Przydatna recenzja dostawcy łączy zmianę rysunku z planem kontroli, harmonogramem konserwacji matrycy i procesem kontroli zmian.
- Zaplanuj konserwację matryc w oparciu o funkcje wpływające na jakość: promienie formowania, przycinanie krawędzi, piloty i powierzchnie krzywek. Powłoka lub wkładka może chronić obszar narażony na duże zużycie, ale należy ją wybrać ze względu na materiał i objętość, a nie jako domyślne ulepszenie.
- W przypadku programów motoryzacyjnych i elektrycznych połącz wyjścia DFM z PPAP, ISIR, planami kontroli, MSA i badaniami zdolności, jeśli ma to zastosowanie. Zmiana tolerancji, która nie jest odzwierciedlona w planie skrajni, stanowi ryzyko wprowadzenia na rynek, a nie oszczędność.
- W przypadku elektroniki i urządzeń potwierdź certyfikaty materiałowe, oczekiwania dotyczące wykończenia powierzchni oraz obowiązujące wymagania RoHS lub REACH. Akceptację kosmetyczną należy określić za pomocą próbki granicznej lub mierzalnego standardu.
- Utrzymuj ścisłą kontrolę zmian. Naprawa matrycy może przesunąć krawędź wykończenia lub zmienić pozycję przed przebiciem; jeżeli zmiana nie zostanie zweryfikowana pod kątem pierwotnych założeń DFM, ta sama wada może powrócić w innej formie.
Dzięki temu możliwe jest prześledzenie najbardziej wiarygodnych przykładów DFM: rewizja rysunku, zmiana układu paska, decyzja o tolerancji, zmiana grubości i notatka konserwacyjna. Ta identyfikowalność sprawia, że wycena jest porównywalna, a wprowadzenie na rynek łatwiejsze do kontrolowania.
Praktyczny wniosek jest prosty: poproś o przykłady DFM, które pokazują konsekwencje przed i po. Dostawca, który może wyjaśnić, dlaczego przesunięto otwór, dlaczego usunięto stację lub dlaczego zmniejszono tolerancję, jest zwykle lepiej przygotowany na wycenę części, którą faktycznie może wyprodukować. Przykłady nie muszą być dramatyczne; muszą być konkretne, mierzalne i powiązane z planem oprzyrządowania i kontroli.
Poprzedni post
Projektowanie pod kątem niezawodności i produktywności: marże, które przetrwają produkcję
Następny post
Niestandardowe części tłoczone metalem dla przemysłu naftowego: materiały i zaopatrzenie
Nasz Produkty.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowa matryca do stemplowania Producenci matryc do tłoczenia metali
