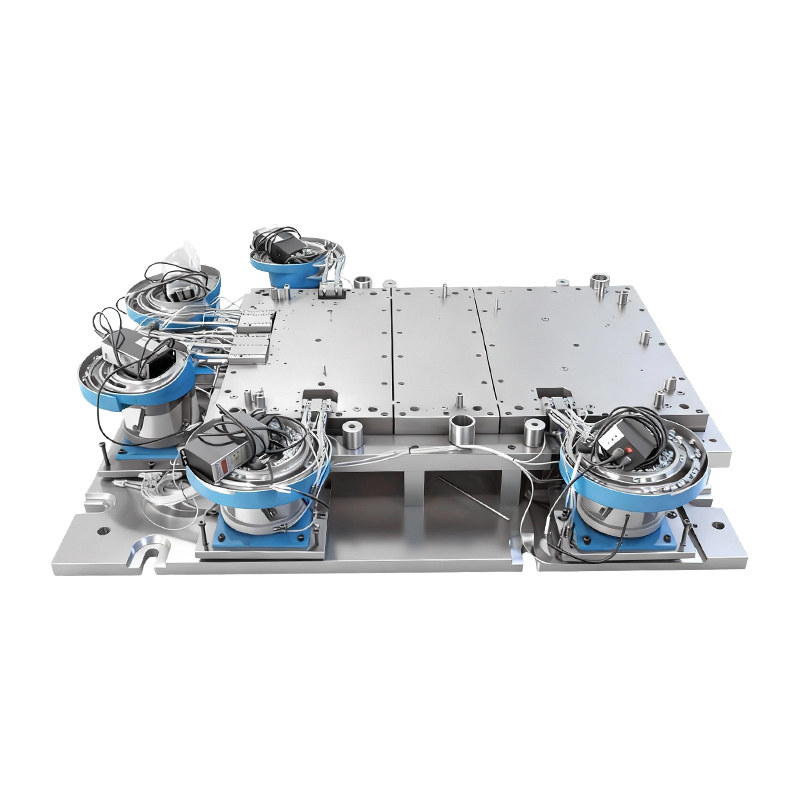
Wspornik gniazda HC340LA o grubości 1,5 mm przeszedł każdą kontrolę wymiarową na maszynie współrzędnościowej i nadal pękał podczas użytkowania. Pęknięcie zaczęło się przy wew...
READ MORE
Kategorie produktów
Matryce do głębokiego tłoczenia pojazdów samochodowych i elektrycznych Producenci
-
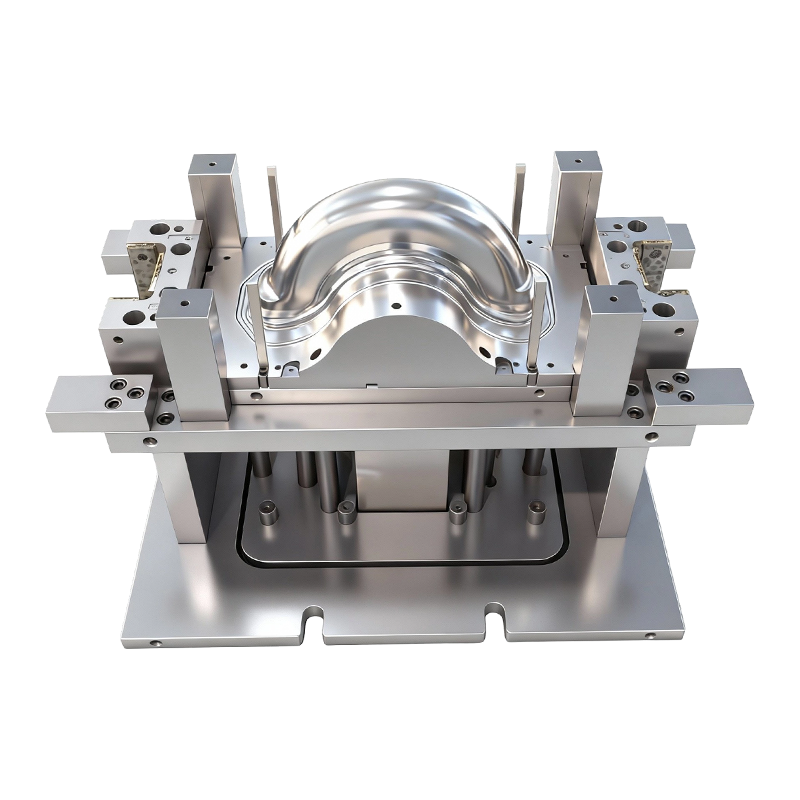 Forma do głębokiego tłoczenia do przednich i tylnych kół dwukołowych pojazdów elektrycznych
Ta forma do głębokiego tłoczenia przednich i tylnych kół dwukołowych pojazdów elektrycznyc
-
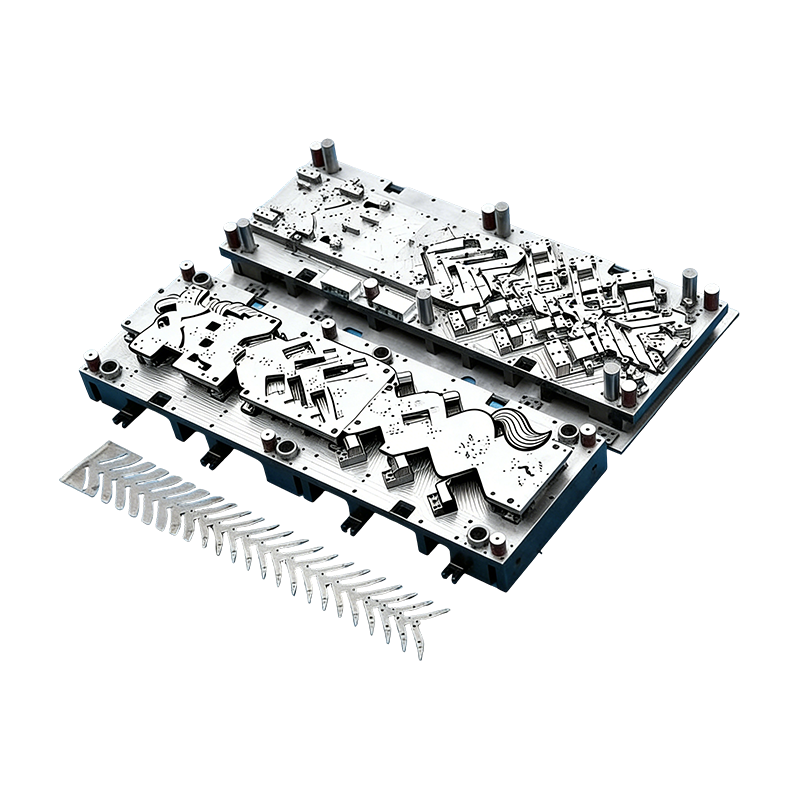 Formy progresywne do części samochodowych
Ta ciągła forma do obudów silników samochodowych została zaprojektowana specjalnie do precyz
Matryce do głębokiego tłoczenia samochodów i pojazdów elektrycznych to podstawowe urządzenia do kształtowania elementów z blachy w produkcji samochodów i pojazdów elektrycznych (EV), umożliwiające formowanie pustych części o skomplikowanych kształtach poprzez kontrolowane odkształcenie plastyczne. Składają się z kluczowych komponentów, takich jak stemple, matryce, półfabrykaty i zestawy matryc, są zaprojektowane tak, aby pasowały zarówno do maszyn produkcyjnych, jak i właściwości materiału.
W tradycyjnych samochodach matryce te są szeroko stosowane do paneli nadwozia (np. Zewnętrznych paneli drzwi, masek) i części konstrukcyjnych, wymagających precyzyjnej kontroli tolerancji (zwykle ± 0,02 mm) i odporności na zużycie materiału. W przypadku pojazdów elektrycznych specjalizują się w lekkich komponentach, takich jak obudowy akumulatorów ze stopu magnezu i aluminium, o zoptymalizowanych konstrukcjach umożliwiających obsługę współczynników głębokiego tłoczenia przekraczających 2,5: 1 i minimalizujących rozcieńczanie materiału.
Kluczowe założenia projektowe obejmują regulowaną siłę mocowania półfabrykatu, aby zapobiec marszczeniu lub pękaniu, wyjątkowo gładką obróbkę powierzchni (Ra ≤ 0,05 μm) w celu zmniejszenia tarcia oraz konstrukcje modułowe zapewniające efektywność kosztową. Zintegrowane z technologiami symulacyjnymi i inteligentnym monitorowaniem, zapewniają stabilną produkcję masową, dostosowując się do zmiany branży w kierunku lekkości i wysokiej wytrzymałości.
O
Kim jesteśmy
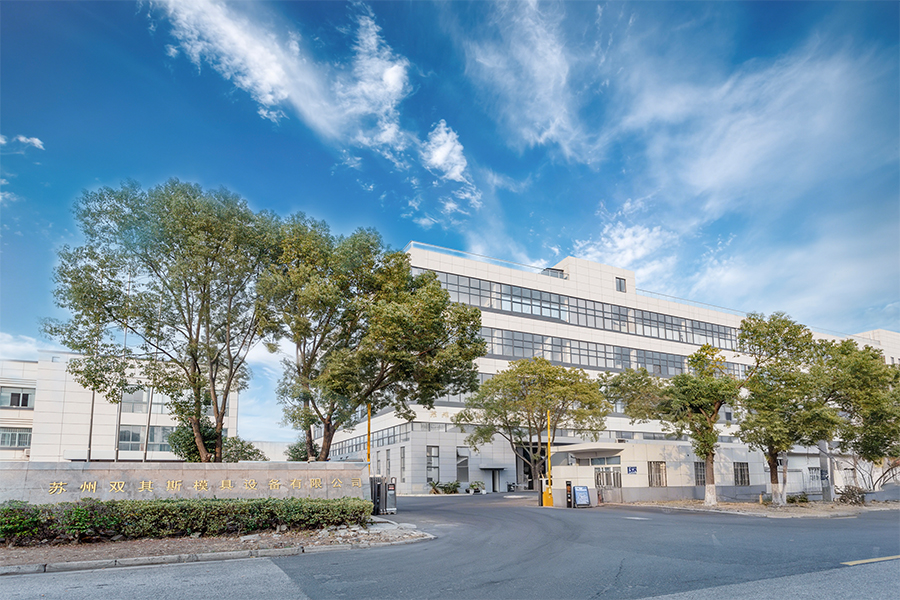
Suzhou Shuangqisi Mold Equipment Co., Ltd. , zlokalizowana pod adresem 118 Yexin Road, Wujiang District, Suzhou City, zatrudnia 60 pracowników technicznych. Dzięki wspólnym wysiłkom i ciągłemu rozwojowi wszystkich pracowników firma stała się profesjonalnym producentem tłoczników i części metalowych, oferującym wysokiej jakości produkty po konkurencyjnych cenach, integrując projektowanie, produkcję i serwis. Firma posiada importowane maszyny do cięcia drutu, centra obróbcze CNC, ponad 10 szlifierek różnej wielkości, 25 wykrawarek (80T-400T) oraz inne zaawansowane obrabiarki precyzyjne. Przeszkoliła także wielu starszych operatorów i doświadczony personel zajmujący się debugowaniem, dzięki czemu jest w stanie sprostać potrzebom różnorodnych klientów. Obecnie głównymi klientami firmy są Anter Group, Ousheng Electric, Dongbei Group i Huichuan Technology, dostarczając głównie formy i produkty do serwonapędów, sprężarek i pojazdów nowych źródeł energii. Poziom techniczny firmy należy do wiodących w branży, z doświadczonym zespołem zajmującym się postępem technologicznym. Firma koncentruje się na tworzeniu wartości dla swoich klientów i dba o rozwój wysokiej jakości. Dzięki 15-letniemu doświadczeniu w branży form firma zgromadziła dużą liczbę talentów technicznych. Już w 2016 roku zainwestowała i założyła firmę Suzhou Keshuang Intelligent Technology Co., Ltd., która zajmuje się głównie produkcją urządzeń do automatyzacji tłoczenia. Dzięki wieloletniemu doświadczeniu może zapewnić klientom projekty pod klucz w zakresie form do tłoczenia i automatyzacji tłoczenia. Firma może również inwestować w powiązany sprzęt produkcyjny zgodnie z potrzebami klientów, aby tworzyć opłacalne produkty i usługi dla klientów.
Wiadomość zwrotna
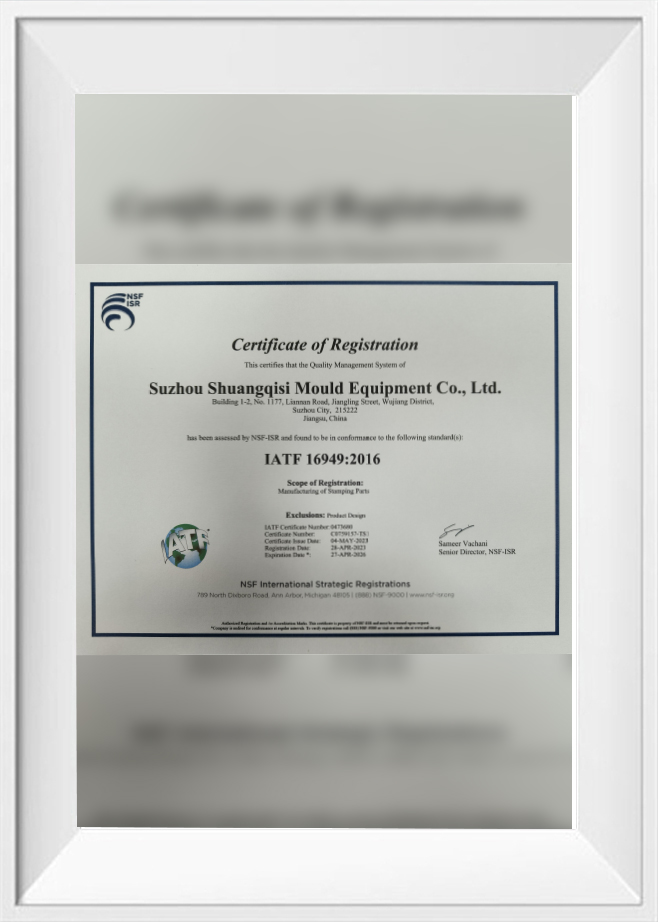
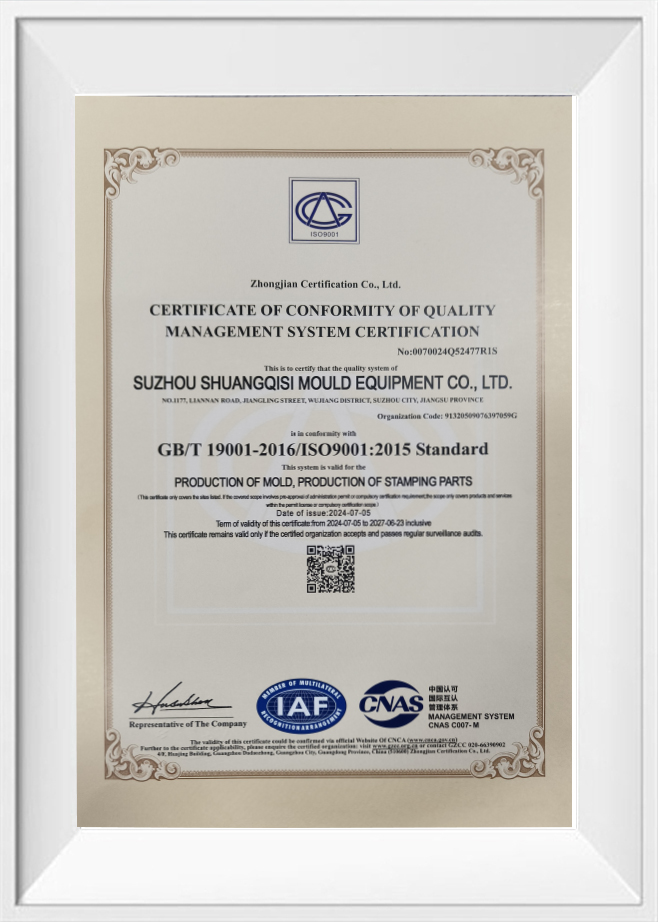
Świadectwo honorowe
Wiadomości
-
-
Najkrótsza odpowiedź: Przykład projektu pod kątem wykonalności jest wartościowy tylko wtedy, gdy zmienia wycenę, koncepcję matrycy, etap kontroli lub ...
READ MORE -
Korek zbiornika paliwa, który płacze przy kolektorze końcowym, rzadko ulega awarii, ponieważ prasa pracuje zbyt wolno. Nie udaje się to, ponieważ rysunek dopuszczał płaskość ...
READ MORE -
Ciężkie tłoczenie: gdy 2 mm jest już za cienkie Inżynier ds. zakupów zapytał kiedyś, dlaczego wspornik 6 mm jest dostępny w trzech różnych cenach w ciągu 48 godzin. Pow...
READ MORE
Wiedza branżowa
Techniki kompensacji sprężynowania w matrycach samochodowych do materiałów o wysokiej wytrzymałości
Kontrola sprężynowania stała się jednym z najważniejszych wyzwań w branży Matryce do tłoczenia samochodów , zwłaszcza w obliczu rosnącego stosowania stali o wysokiej wytrzymałości i lekkich stopów w pojazdach nowych źródeł energii. W przeciwieństwie do materiałów konwencjonalnych, zaawansowane stale o wysokiej wytrzymałości wykazują wyższą granicę plastyczności i powrót sprężystości, co sprawia, że dokładność wymiarowa jest trudna do utrzymania po formowaniu. Inżynierowie często polegają na kompensacji opartej na symulacji, strategiach nadmiernego zginania i operacjach ponownego uderzenia, aby osiągnąć ostateczne wymagania dotyczące geometrii.
W naszej praktyce narzędziowej łączymy symulację formowania z rzeczywistym debugowaniem prasy przy użyciu naszego sprzętu wykrawającego 80T–400T w celu sprawdzenia parametrów kompensacji przed dostawą. Dzięki ponad 60 wykwalifikowanych technikom i doświadczonemu personelowi dokonującemu regulacji jesteśmy w stanie ograniczyć liczbę powtórzeń próbnych i pomóc klientom szybciej osiągnąć warunki produkcji masowej.
- Użyj optymalizacji powierzchni dodatkowej, aby kontrolować przepływ materiału
- Zastosuj matryce Restrike w celu ostatecznej korekty kształtu
- Zoptymalizuj rozkład siły trzymania blanku
- Wdrażaj informacje zwrotne z pomiarów w czasie rzeczywistym podczas prób
Strategie kontroli przepływu materiałów w matrycach ciągarskich dla złożonych komponentów
Wykrojniki do rysowania wymagają precyzyjnej kontroli przepływu materiału, aby zapobiec zmarszczkom, rozdarciom lub nierównomiernemu rozkładowi grubości, szczególnie w przypadku głębokich lub asymetrycznych geometrii. Umieszczenie i geometria ściegów ciągnących, promienie stempla i powierzchnie spoiwa znacząco wpływają na wynik formowania. W przypadku komponentów stosowanych w obudowach sprężarek lub urządzeń przemysłowych nawet niewielkie odchylenia mogą mieć wpływ na wydajność montażu i niezawodność uszczelnienia.
Dzięki 15-letniemu doświadczeniu w produkcji form zgromadziliśmy praktyczną wiedzę w zakresie regulacji wysokości stopki, warunków smarowania i sekwencji formowania w zależności od różnych gatunków materiału. Nasze zaawansowane zasoby obróbcze, w tym importowany sprzęt do cięcia drutu i precyzyjne szlifierki, umożliwiają nam wytwarzanie bardzo dokładnych powierzchni formujących, które poprawiają spójność produkcji dla klientów.
| Czynnik kontrolny | Wpływ na formowanie | Metoda optymalizacji |
| Narysuj geometrię koralików | Opór przepływu materiału | Dostosuj wysokość i promień ściegu |
| Siła wiążąca | Zapobieganie zmarszczkom | System równoważenia ciśnienia |
| Smarowanie | Jakość powierzchni i tarcie | Smary o wysokiej wydajności |
Zapobieganie awariom i zwiększanie trwałości narzędzi w matrycach do głębokiego tłoczenia
Matryce do głębokiego rysowania podlegają wysokim obciążeniom cyklicznym i ostrym warunkom tarcia, które mogą powodować pękanie, zacieranie się i przyspieszone zużycie. Wybór materiału narzędzia, jakość obróbki cieplnej i procesy wykańczania powierzchni są kluczowymi czynnikami decydującymi o trwałości matrycy. Polerowanie promieni formowania i nakładanie powłok powierzchniowych, takich jak azotowanie lub obróbka PVD, może znacznie zmniejszyć tarcie i wydłużyć żywotność.
Nasza firma stale inwestuje w zaawansowany sprzęt do obróbki i kontroli, aby zapewnić trwałość i precyzję matryc. Współpracujemy również z klientami, aby wybrać odpowiednie materiały w oparciu o wielkość produkcji i złożoność części, pomagając obniżyć długoterminowe koszty konserwacji. To podejście zorientowane na klienta umożliwiło nam zbudowanie stabilnych partnerstw w różnych branżach, w tym w zakresie urządzeń automatyki i nowych technologii energetycznych.
- Wybierz stale narzędziowe o wysokiej wytrzymałości, aby zapewnić odporność na uderzenia
- Popraw chropowatość powierzchni poprzez precyzyjne szlifowanie i polerowanie
- Nałożyć powłoki odporne na zużycie w strefach wysokiego tarcia
- Wdrażaj harmonogramy konserwacji zapobiegawczej
Integracja automatyzacji i poprawa wydajności produkcji w tłocznikach samochodowych
Nowoczesne tłoczniki samochodowe coraz częściej działają na zautomatyzowanych liniach produkcyjnych, które obejmują zrobotyzowaną obsługę, systemy przenoszenia i technologie monitorowania w czasie rzeczywistym. Automatyzacja nie tylko poprawia szybkość produkcji, ale także zwiększa spójność, zmniejsza koszty pracy i umożliwia identyfikowalność. Integracja projektowania matryc i urządzeń automatyki staje się zatem kluczowym czynnikiem konkurencyjnym dla producentów.
Od 2016 roku zainwestowaliśmy w stowarzyszoną firmę zajmującą się inteligentną technologią, specjalizującą się w sprzęcie do automatyzacji tłoczenia, co pozwala nam dostarczać rozwiązania „pod klucz”, które łączą matryce, systemy automatyzacji i sprzęt produkcyjny. Ta zintegrowana funkcja umożliwia klientom skrócenie cykli projektowych i osiągnięcie szybszego zwrotu z inwestycji przy jednoczesnym zachowaniu wysokich standardów produkcji.
Dzięki silnym zespołom technicznym, dużym możliwościom obróbki i wieloletniemu doświadczeniu projektowemu koncentrujemy się na tworzeniu rozwiązań opartych na wartości, dostosowanych do wymagań klientów. Dostosowując projektowanie oprzyrządowania do strategii automatyzacji, producenci mogą osiągnąć trwałą poprawę wydajności w zastosowaniach motoryzacyjnych tłoczników, tłoczników i tłoczników do głębokiego tłoczenia.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone.
