-
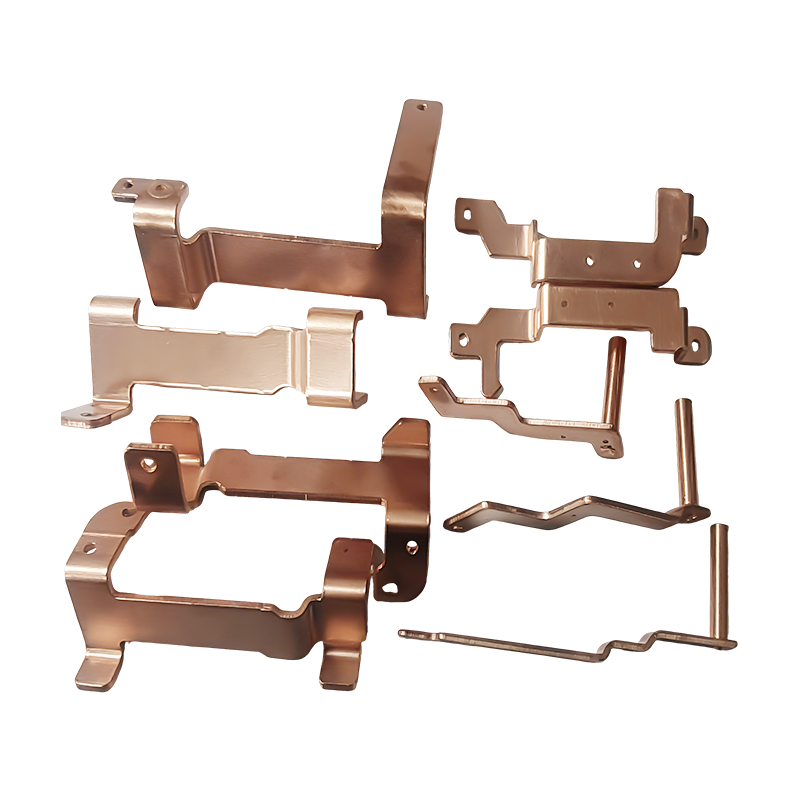
Nowe części do tłoczenia miedzianych szyn zbiorczych pojazdów energetycznych
Nowe części do tłoczenia miedzianych szyn zbior...
-
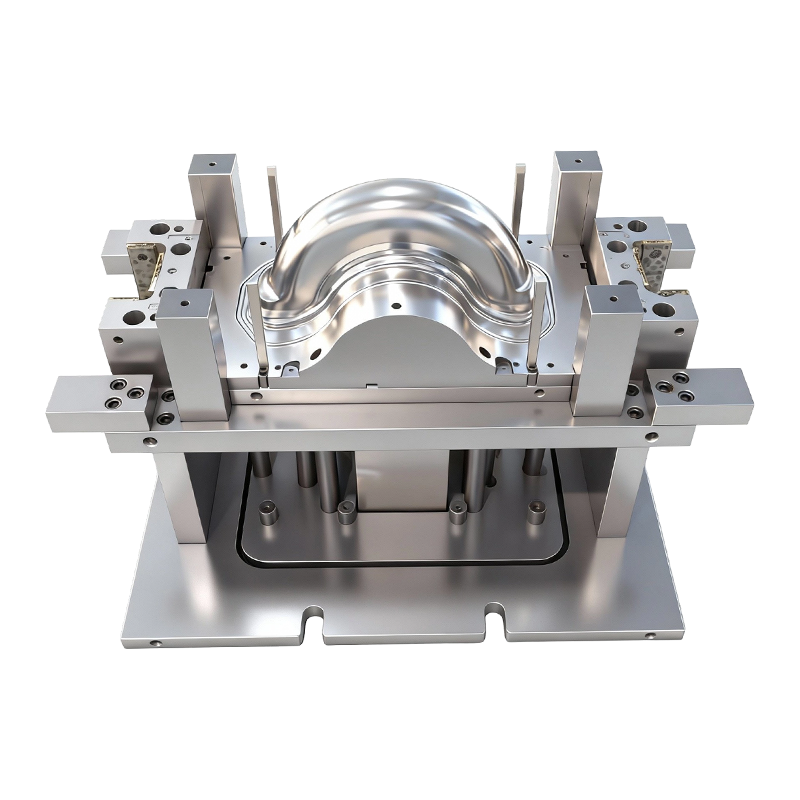
Forma do głębokiego tłoczenia do przednich i tylnych kół dwukołowych pojazdów elektrycznych
Ta forma do głębokiego tłoczenia przednich i ty...
-
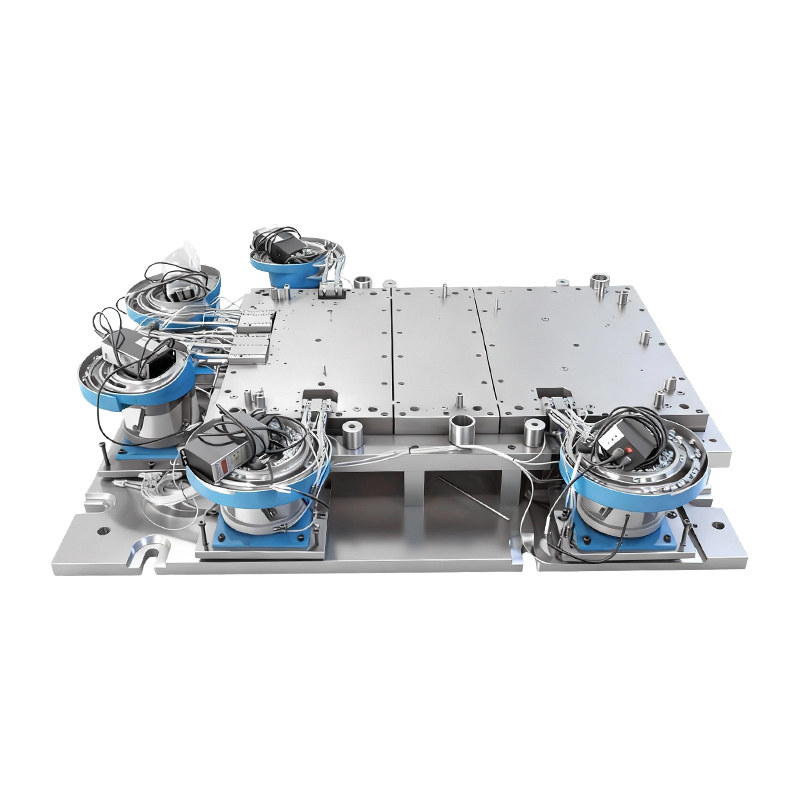
Automatyczna forma do nitowania dla dużej podstawy maszyny komputerowej
Ta automatyczna forma do nitowania dla dużej po...
-
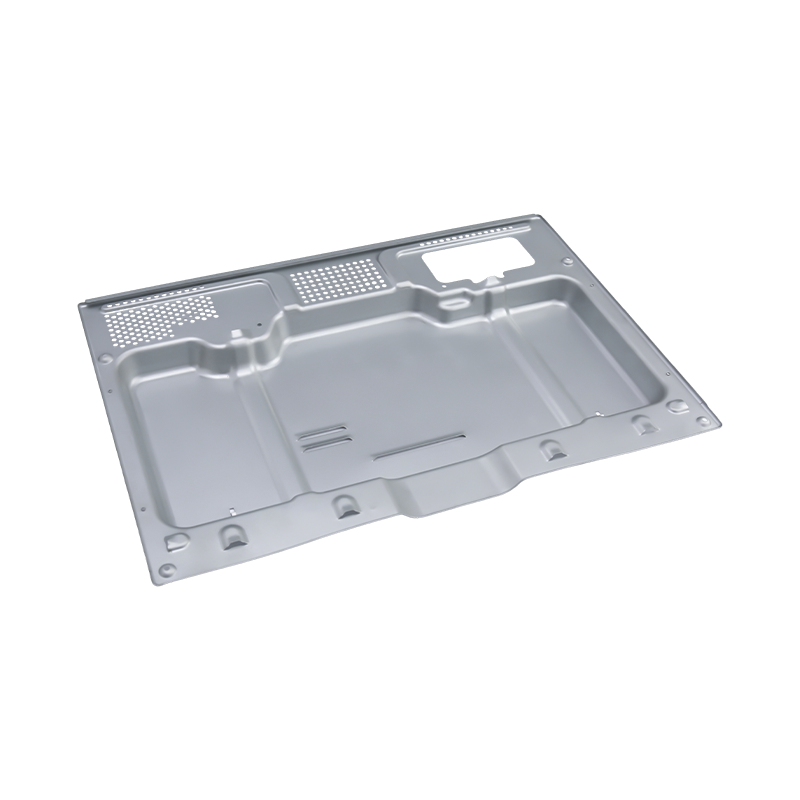
Wysokiej klasy części do tłoczenia w piekarniku
Nasze wysokiej klasy części do tłoczenia piekar...
-
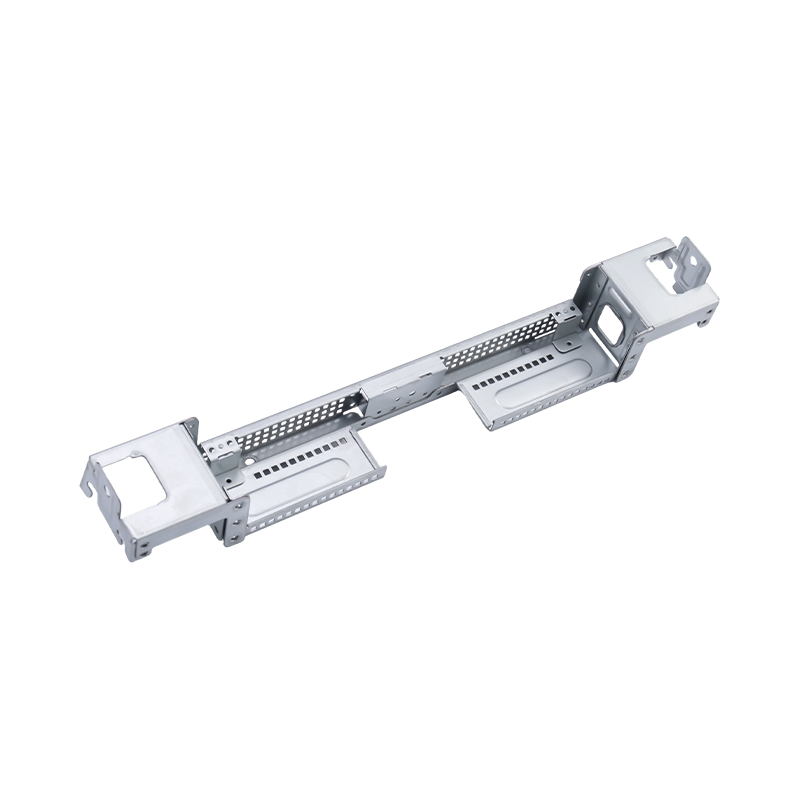
Wysokiej klasy duże części do tłoczenia komputerowego
Nasze wysokiej klasy duże części do tłoczenia k...
-
Części do tłoczenia fotelików samochodowych
Części tłoczone do siedzeń samochodowych to met...

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Wyjaśnienie tłoczenia metali: kompletny przewodnik po procesie, materiałach i kosztach
Wyjaśnienie tłoczenia metali: kompletny przewodnik po procesie, materiałach i kosztach
2026-09-07
Inżynier ds. zakupów został właśnie poproszony o dostarczenie 60 000 zamków ze stali nierdzewnej. Otrzymano trzy oferty, a najniższa cena za sztukę jest o prawie 40% niższa od pozostałych, ale wiąże się z opłatą za oprzyrządowanie w wysokości 15 000 USD. Różnica nie jest pomyłką: niska wycena pochodzi z tłoczenia metalu. To, czy ta cena jest realna, zależy od matrycy, wydajności prasy, materiału i wielkości produkcji.
Tłoczenie metali to najbardziej opłacalny sposób masowej produkcji precyzyjnych części z blachy. Prasa wciska pasek blachy pomiędzy stempel a matrycę i wytwarza gotową część w ułamku sekundy na skok. Tłoczenie to nie pojedyncza operacja, ale rodzina procesów — wykrawanie, gięcie, głębokie tłoczenie i inne — obejmujących części, od pokryw baterii po ramy laptopów.
Co to jest tłoczenie metali?
Tłoczenie metali to proces formowania na zimno, podczas którego kształtuje się płaską blachę w części za pomocą prasy i zestawu matryc. Arkusz, dostarczany w postaci zwoju lub paska, jest podawany pomiędzy stemplem a matrycą. Stempel przesuwa się w dół pod ciśnieniem, a metal jest cięty, zginany lub ciągniony, aby wypełnić wnękę matrycy. Każdy skok prasy tworzy jedną część; w matrycy progresywnej z każdego skoku wychodzi jedna gotowa część.
Wniosek jest prosty: stemplowanie wygrywa pod względem objętości. Po zbudowaniu matrycy koszt jednostkowy drastycznie spada, ponieważ proces przebiega z dużą prędkością, nie wytwarza wiórów i zużywa jedynie surowy arkusz i smar. Przy ilościach przekraczających kilkadziesiąt tysięcy wytłoczony element kosztuje zwykle 50–80% mniej niż ta sama część wykonana z kęsów.
Typowe operacje stemplowania
- Wygaszanie – wycinanie płaskiego konturu z arkusza.
- Przebijanie — wycinanie otworów lub szczelin w części.
- Gięcie – złożenie arkusza wzdłuż osi prostej.
- Głębokie tłoczenie — wciąganie arkusza w kształt miseczki lub obudowy.
- Wybijanie i wytłaczanie — prasowanie drobnych szczegółów powierzchni z dużą zlokalizowaną siłą.
Wysoka prędkość
Setki uderzeń na minutę.
Setki uderzeń na minutę.
Koszt zależny od narzędzi
Wysokie z góry, niskie za sztukę.
Wysokie z góry, niskie za sztukę.
Zakres materiałów
Stal, stal nierdzewna, aluminium, miedź.
Stal, stal nierdzewna, aluminium, miedź.
Powtarzalna tolerancja
Stabilny w zakresie ±0,05 mm po ustawieniu.
Stabilny w zakresie ±0,05 mm po ustawieniu.
Jak działa proces stemplowania
Pięć kroków decyduje o wyniku projektu części tłoczonej:
- Przegląd projektu części i możliwości produkcyjnych — tolerancje, grubość materiału, rozmiary otworów, promienie zgięcia i wymagania dotyczące krawędzi są sprawdzane pod kątem zgodności z zasadami tłoczenia przed rozpoczęciem oprzyrządowania.
- Projektowanie i produkcja matrycy — matryca stanowi największą pozycję kosztową, jest wykonana z hartowanej stali narzędziowej, zmontowana z prowadnicami i sprężynami i testowana do momentu, aż część będzie zgodna z rysunkiem.
- Wybór i przygotowanie materiału — zwoje lub paski są określone według gatunku, grubości, szerokości i wykończenia powierzchni; certyfikaty materiałowe potwierdzają chemię.
- Konfiguracja prasy — matryca jest montowana w prasie wybranej na podstawie tonażu, skoku i wysokości zamknięcia; Prasy o masie 80–400 ton pokrywają większość części średniej wielkości.
- Tłoczenie i operacje wtórne – produkcja przebiega z dużą prędkością, po czym następuje gratowanie, gwintowanie, mycie, obróbka powierzchniowa lub montaż.
Koncepcja matrycy jest tak samo ważna jak prasa. Matryce progresywne przenoszą pasek przez wiele stacji; matryce transferowe przenoszą poszczególne półfabrykaty pomiędzy stacjami. Wybór ten zmienia koszt oprzyrządowania i czas cyklu; praktyczne różnice uwzględniono w tym porównaniu tłoczenia metalu progresywnego i transferowego.
W przypadku komponentów samochodowych o długich seriach standardowym wyborem są formy progresywne, ponieważ przekształcają cewkę w gotową część w jednym przejściu, bez interwencji operatora między stacjami.
 Ciągła progresywna forma do obudów silników samochodowych Forma ta została zbudowana do produkcji na dużą skalę z elementami ze stali stopowej zapewniającymi odporność na zużycie i modułową konstrukcją ułatwiającą konserwację, co czyni ją mocnym kandydatem do długotrwałego tłoczenia w branży motoryzacyjnej, gdzie istotna jest wydajność w jednym przejściu. Zobacz produkt →
Tłoczenie metali a alternatywne procesy produkcyjne
Kiedy zespół projektowy wybiera proces dla części z blachy, na krótką listę zazwyczaj składa się tłoczenie, obróbka CNC, cięcie laserowe, a czasami odlewanie ciśnieniowe. Ilość i tolerancja decydują o odpowiedzi.
Proces
Koszt oprzyrządowania
Koszt jednostkowy
Typowa tolerancja
Czas realizacji oprzyrządowania
Najlepsza głośność
Tłoczenie metali
Wysoka
Niska głośność
±0,05 do ±0,10 mm
4–8 tygodni
10 000
Obróbka CNC
Brak lub niski
Wysoka
±0,02 do ±0,05 mm
Dni
1–1 000
Cięcie laserowe
Żadne
Średni
±0,10 do ±0,20 mm
Dni
1–5 000
Odlewanie ciśnieniowe
Bardzo wysoki
Niski
±0,05 do ±0,10 mm
6–12 tygodni
10 000
Orientacyjne zakresy dla prostych części blaszanych; rzeczywiste wartości zależą od geometrii, materiału i wyposażenia dostawcy.
Kompromis jest jasny. Obróbka CNC zapewnia wąskie tolerancje bez inwestycji w oprzyrządowanie, ale koszt jednostkowy pozostaje wysoki. Cięcie laserowe jest elastyczne w przypadku złożonych profili 2D przy małej objętości, ale samo w sobie nie tworzy zagięć ani głębokich kształtów. Tłoczenie wymaga największej inwestycji początkowej, ale po sprawdzeniu matrycy koszt jednostkowy jest najniższy. Poniżej kilku tysięcy części amortyzacja matrycy jest karana; od dziesięciu tysięcy części wzwyż, tłoczenie jest trudne do pokonania.
Zachowanie kosztowe przy różnych wielkościach produkcji
Najgłębiej ukrytym kosztem tłoczenia nie jest czas prasy — to amortyzacja matrycy plus złom. Krzywa kosztu jednostkowego szybko spada po opłaceniu oprzyrządowania.
100 1000 szt
32 10 000 szt
18 50 000 szt
12 100 000 szt
Przy 10 000 części koszt jednostkowy spada do mniej więcej jednej trzeciej poziomu 1000 części; przy 100 000 części osiąga około 12. Spadek wynika z rozproszenia oprzyrządowania i konfiguracji na większą liczbę jednostek; podłoga to surowiec plus czas prasowania.
Porównując oferty, oblicz całkowity koszt posiadania: oprzyrządowanie plus cena jednostkowa razy objętość plus ryzyko jakościowe. Wycena, która pozwala uniknąć opłat za narzędzia, ale wiąże się z wysoką ceną jednostkową, jest droższą ścieżką w skali. Cena oprzyrządowania, która wygląda na wysoką, ale obejmuje hartowaną stal matrycową i pakiet części zamiennych, często przewyższa tanią matrycę, która wcześnie się zużywa.
Zagadnienia dotyczące materiałów i konstrukcji matryc
Typowe materiały tłoczone
- Stal niskowęglowa (DC01 lub SPCC) — podatna na formowanie i tania, stosowana na wsporniki, podwozia i części wzmacniające.
- Stal nierdzewna (SUS301 lub SUS304) — odporna na korozję, z większym sprężynowaniem, bardziej wymagająca dla matrycy.
- Stopy aluminium (5052 lub 6061) — lekkie, powszechnie stosowane w obudowach akumulatorów pojazdów elektrycznych i radiatorach; Aby uniknąć pęknięć, wymagane są większe promienie zgięcia.
- Stopy miedzi — doskonała przewodność, stosowana w szynach zbiorczych, złączach i zaciskach.
Konstrukcja matrycy kontroluje zachowanie materiału. Luz między stemplem a matrycą decyduje o jakości krawędzi skrawanej: zbyt mały powoduje wtórne ścinanie i zadziory; zbyt duża zwiększa zadziory i zmniejsza prostość krawędzi. W przypadku blachy stalowej o grubości 1,5 mm częstym punktem wyjścia jest luz wynoszący 5–8% grubości.
Twardość ma znaczenie. Zaawansowane stale o wysokiej wytrzymałości zmniejszają masę pojazdu, ale przyspieszają zużycie matrycy, dlatego konieczna jest twardsza stal narzędziowa i częstsze ostrzenie. Jeśli rysunek wymaga tolerancji poniżej ±0,05 mm, matryca wymaga ciasnych prowadnic, a prasa musi utrzymywać powtarzalność. Na przykład matryce elektroniczne mają mniejsze tolerancje niż matryce do urządzeń gospodarstwa domowego, ponieważ złącza i części ekranujące muszą pasować do zmontowanych płytek bez przeróbek.
Zastosowania branżowe i dystrybucja rynkowa
Części tłoczone pojawiają się w prawie każdym sektorze produkcyjnym, ale równowaga jest nierówna. Poniżej przedstawiono przybliżony podział popytu.
Motoryzacja i pojazdy elektryczne — 45%
Elektronika — 25%
Sprzęt AGD — 15%
Urządzenia przemysłowe — 15%
Największym rynkiem jest motoryzacja, w tym pojazdy elektryczne. Panele nadwozia, wsporniki podwozia, ramy siedzeń, obudowy silnika i pokrywy akumulatorów są wytłaczane. Pojazdy elektryczne w szczególności zwiększają popyt na precyzyjne wytłoczki związane z akumulatorami, takie jak miedziane szyny zbiorcze.
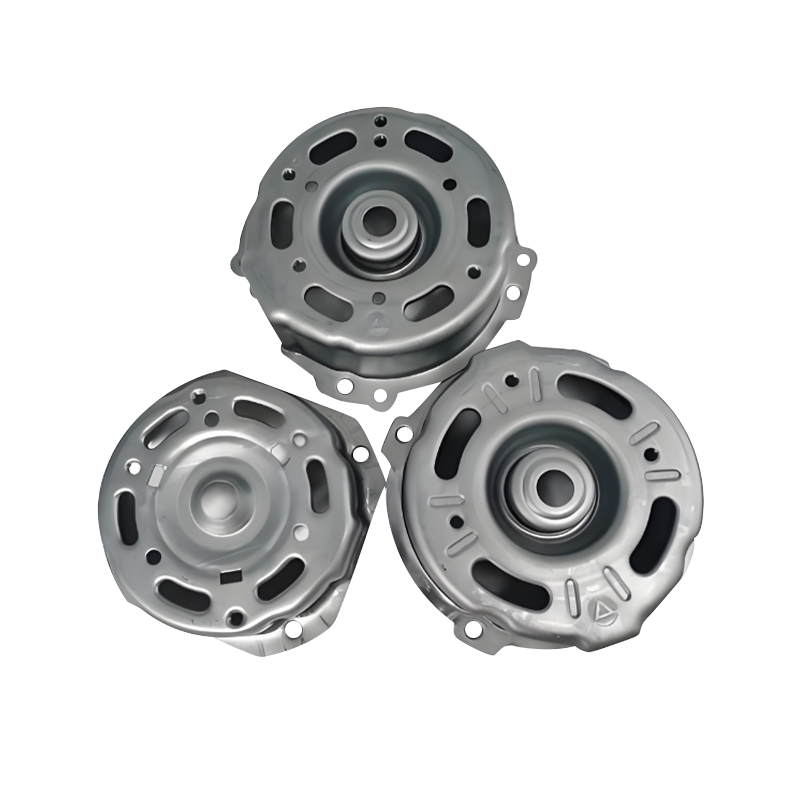 Precyzyjnie tłoczone obudowy silników do zastosowań motoryzacyjnych Do wytłoczek tych wykorzystuje się stal lub aluminium o wysokiej wytrzymałości, z wąskimi tolerancjami i właściwościami odprowadzania ciepła, co bezpośrednio wspiera rosnące zapotrzebowanie na trwałe obudowy silników w pojazdach elektrycznych i konwencjonalnych. Zobacz produkt →
Elektronika jest drugą co do wielkości dziedziną. Ramy laptopów, duże podstawy komputerów i wiele małych części telefonów komórkowych są tłoczone, ponieważ łączą w sobie cienki materiał, drobne otwory i niski koszt przy dużej objętości. W ślad za urządzeniami gospodarstwa domowego znajdują się obudowy piekarników i duże malowane panele; do urządzeń przemysłowych dodaje się obudowy serwonapędów i komponenty sprężarek.
 Obudowa laptopa i wewnętrzne części tłoczone Wykonane ze stali walcowanej na zimno, aluminium lub stopu magnezu, elementy te zapewniają gładkie krawędzie, precyzyjne otwory i odporność na korozję, dzięki czemu nadają się do ram laptopów i zespołów konstrukcyjnych klasy kosmetycznej. Zobacz produkt →
Mapy rodziny części dla każdego sektora. W przypadku zelektryfikowanych układów napędowych wytłoczki obudowy silnika łączą głębokie tłoczenie z ciasną koncentrycznością. Wytłoczenia pokrywy akumulatorów wymagają płaskości i precyzyjnego układu otworów. Wytłoczki laptopów wymagają powierzchni kosmetycznych, bez zarysowań i skórki pomarańczowej.
Wybór dostawcy i kontrola kosztów całkowitych
Wybór partnera do tłoczenia ma większe znaczenie niż jakikolwiek pojedynczy wymiar rysunku. Użyj krótkiej sekwencji oceny, zamiast samego porównywania cen.
1. Zdefiniuj obwiednię części
Gatunek materiału, grubość, tolerancja, wykończenie powierzchni i roczna objętość.
Gatunek materiału, grubość, tolerancja, wykończenie powierzchni i roczna objętość.
2. Przeprowadź recenzję DFM
Sprawdź promienie zgięcia, odległości od otworu do krawędzi i głębokość rysowania.
Sprawdź promienie zgięcia, odległości od otworu do krawędzi i głębokość rysowania.
3. Porównaj całkowity koszt
Oprzyrządowanie plus cena jednostkowa razy wielkość, plus ryzyko związane z dostawą i jakością.
Oprzyrządowanie plus cena jednostkowa razy wielkość, plus ryzyko związane z dostawą i jakością.
4. Sprawdź pojemność
Zakres tonażu prasy, sprzęt kontrolny i podobne doświadczenie w zakresie części.
Zakres tonażu prasy, sprzęt kontrolny i podobne doświadczenie w zakresie części.
5. Wyraź zgodę na własność narzędzi
Kto przechowuje matrycę, jak wyceniane są ponowne próby i zasady dotyczące części zamiennych.
Kto przechowuje matrycę, jak wyceniane są ponowne próby i zasady dotyczące części zamiennych.
Często pomija się dwie kwestie. Najpierw zapytaj o gatunek stali matrycy i obróbkę cieplną: matryca wykonana z wysokiej jakości stali narzędziowej, hartowanej i powlekanej, zapewnia spójne części przy większej liczbie uderzeń. Po drugie, zapytaj, jak obsługiwane są przebiegi próbne. Część może dobrze wyglądać podczas przeglądu za pomocą narzędzia miękkiego, a mimo to zmieniać wymiary na matrycy produkcyjnej. Procedura próbna sprawdza, czy pierwsza partia dotrze na czas. Firma, która buduje matrycę, przeprowadza tłoczenie i wewnętrznie integruje automatyzację — tak jak robi to Suzhou Shuangqisi Mold Equipment w przypadku form, części do tłoczenia i linii automatyzacji — przenosi część od projektu do produkcji przy mniejszej liczbie przejęć.
Porady dotyczące konserwacji i zgodności
Jakość tłoczenia zostaje zachowana, a nie osiągnięta jednorazowo. Matryce zużywają się, odchylenia w wyrównaniu i wykończenie powierzchni pogarszają się w miarę kumulacji uderzeń. Praktyczny harmonogram obejmuje czyszczenie i smarowanie prowadnic matryc, sprawdzanie luzu stempla i matrycy, monitorowanie wysokości zadziorów w określonych odstępach czasu oraz ponowne naostrzanie krawędzi skrawających, zanim jakość przekroczy tolerancję. W przypadku części wysokonakładowych, wkładek zapasowych lub podwójnej matrycy można uniknąć przestojów w przypadku pojawienia się zużycia.
Klienci zarejestrowani oczekują także udokumentowanych dowodów:
- Zarządzanie jakością ISO 9001 jako podstawa.
- IATF 16949 dla komponentów samochodowych, w tym plany składania i kontroli PPAP.
- Certyfikaty materiałowe umożliwiające śledzenie każdej cewki aż do jej młyna.
- Deklaracje RoHS i REACH dla elektroniki wysyłanej do Europy.
Nie jest to dokument sam w sobie. Wytłoczona część może wyglądać prawidłowo, jeśli skład chemiczny powłoki lub materiał podstawowy nie spełniają wymagań specyfikacji. Dostawcy dysponujący identyfikowalną dokumentacją przyspieszają analizę przyczyn źródłowych w przypadku pojawienia się odchyleń, chroniąc zarówno jakość, jak i dostawę.
Tłoczenie metali nagradza zespoły, które planują z wyprzedzeniem. Realistycznie zdefiniuj zakres tolerancji, wybierz koncepcję matrycy dostosowaną do objętości i materiału oraz oceniaj dostawców na podstawie całkowitych kosztów i dowodów jakości, a nie samej ceny za sztukę. Gdy matryca jest odpowiednia, prasa działa, a materiał jest identyfikowalny, tłoczenie zapewnia najniższy koszt części w masowej produkcji — od piast kół do dwukołowców i obudów silników po ramy laptopów.
Poprzedni post
Stopniowe tłoczenie aluminium: proces, stopy, wskazówki projektowe i przewodnik po kosztach
Następny post
Proces tłoczenia metali: jak oprzyrządowanie, projektowanie matryc i automatyzacja wpływają na koszt części
Nasz Produkty.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowa matryca do stemplowania Producenci matryc do tłoczenia metali
