-
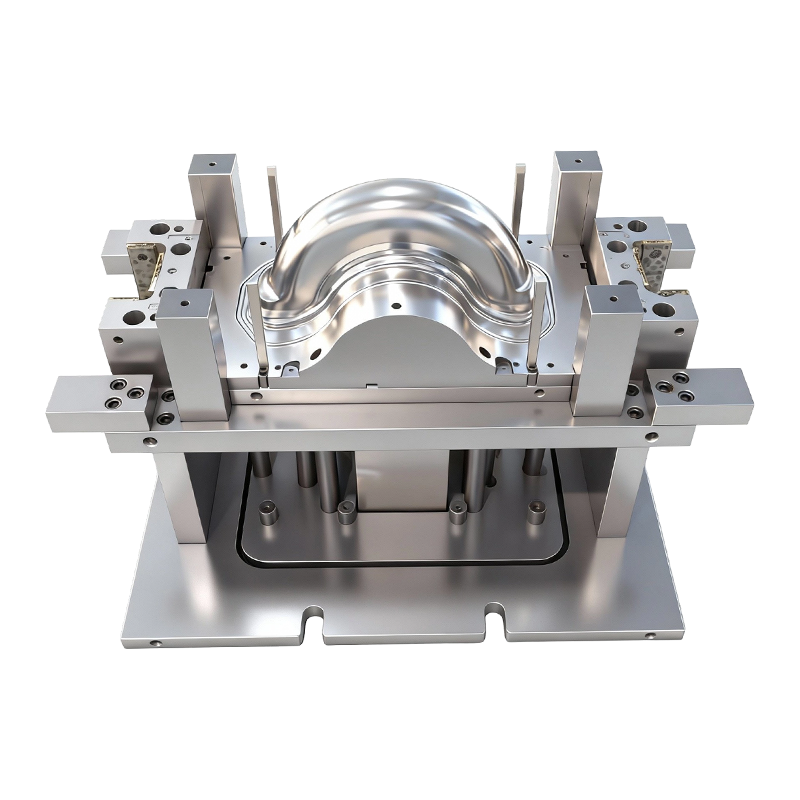
Forma do głębokiego tłoczenia do przednich i tylnych kół dwukołowych pojazdów elektrycznych
Ta forma do głębokiego tłoczenia przednich i ty...
-
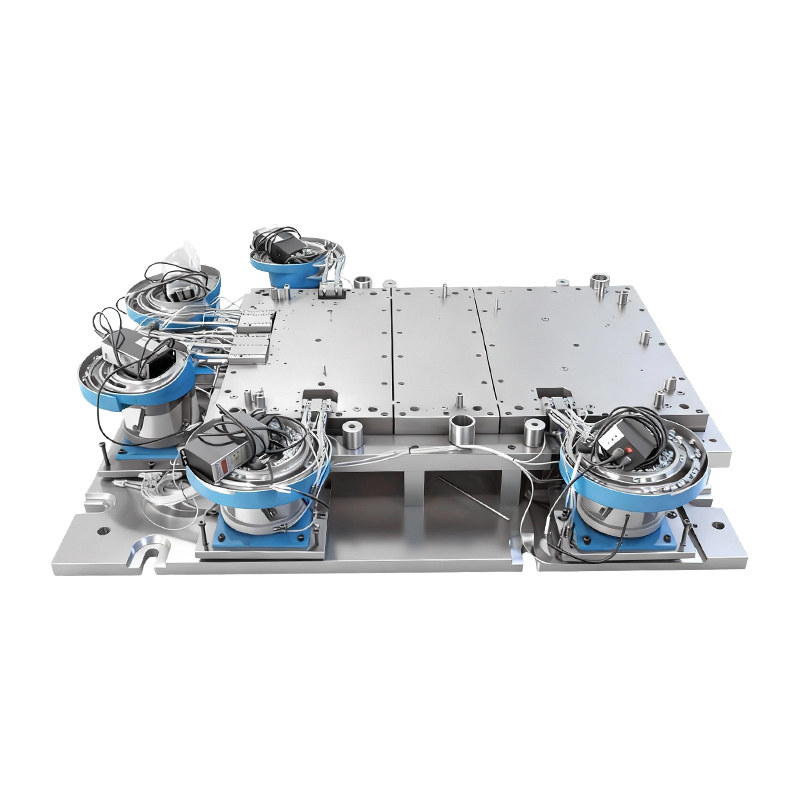
Automatyczna forma do nitowania dla dużej podstawy maszyny komputerowej
Ta automatyczna forma do nitowania dla dużej po...
-
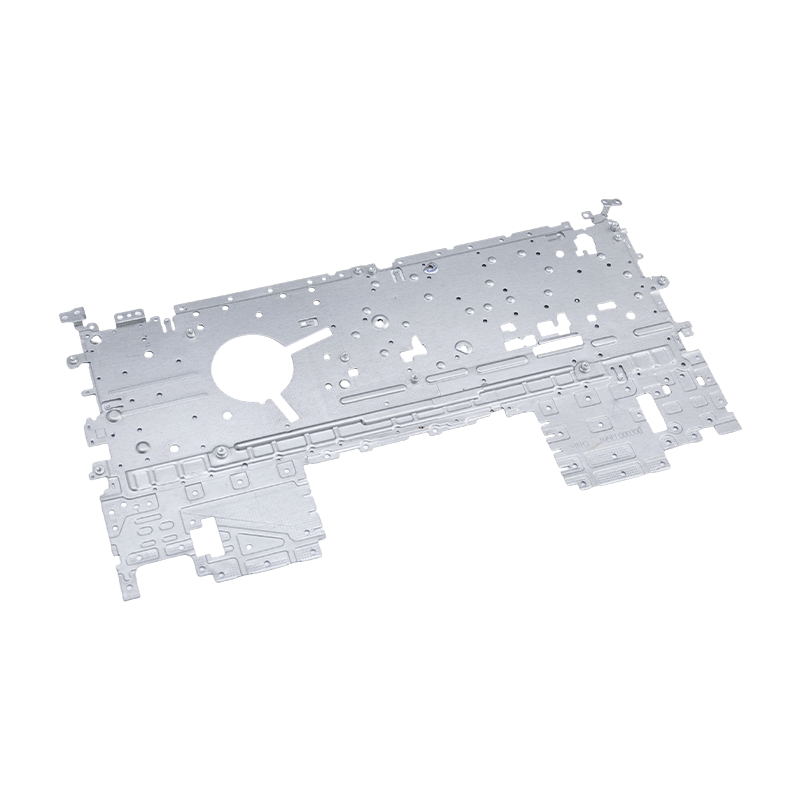
Tłoczenie części do laptopów
Nasze części do tłoczenia laptopów to precyzyjn...
-
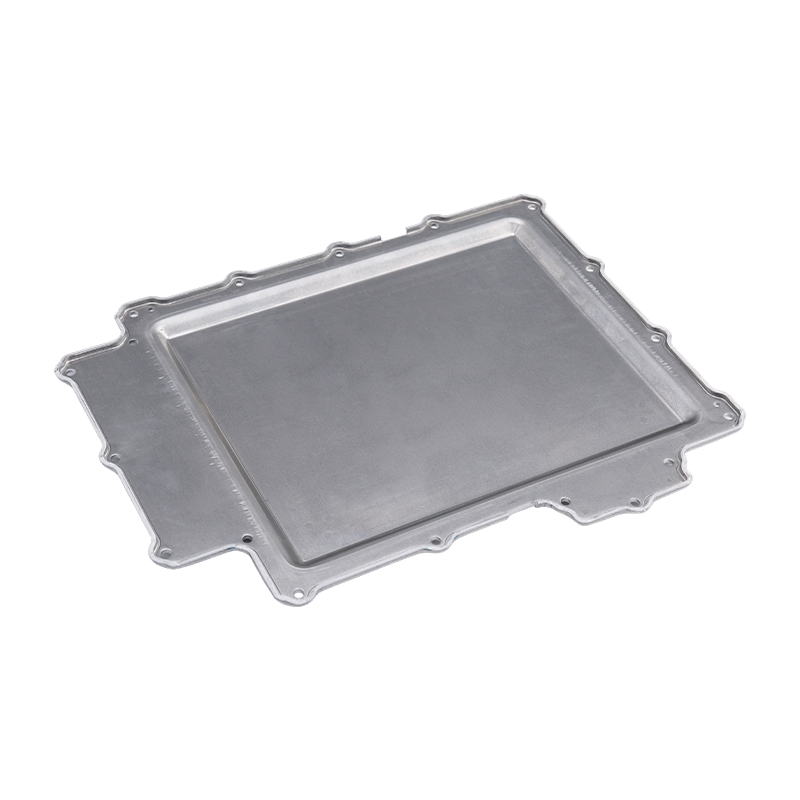
Części tłoczone na pokrywie baterii
Nasze części do tłoczenia pokryw akumulatorów t...
-
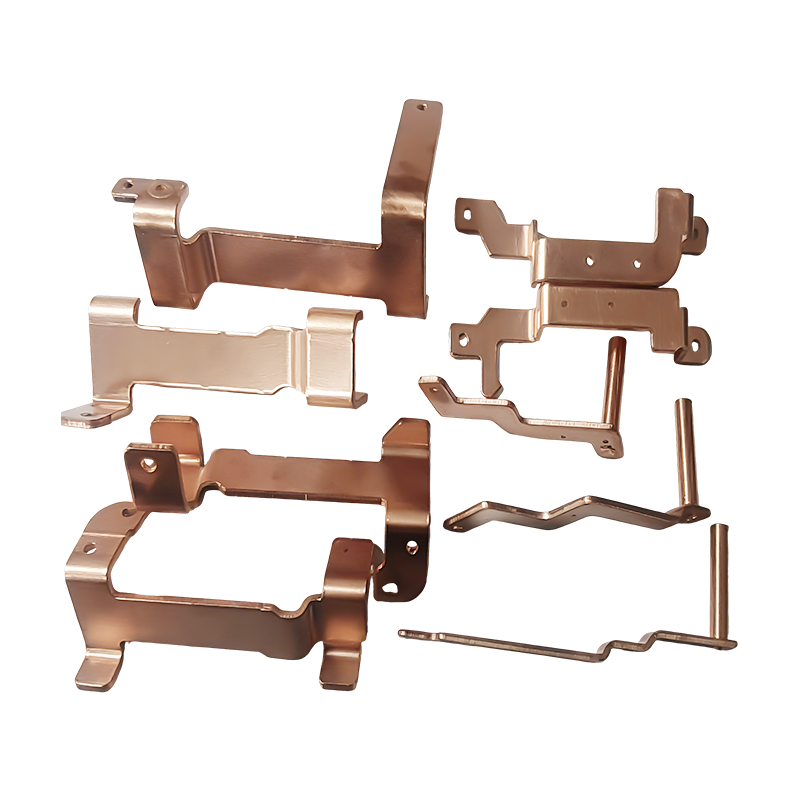
Nowe części do tłoczenia miedzianych szyn zbiorczych pojazdów energetycznych
Nowe części do tłoczenia miedzianych szyn zbior...
-
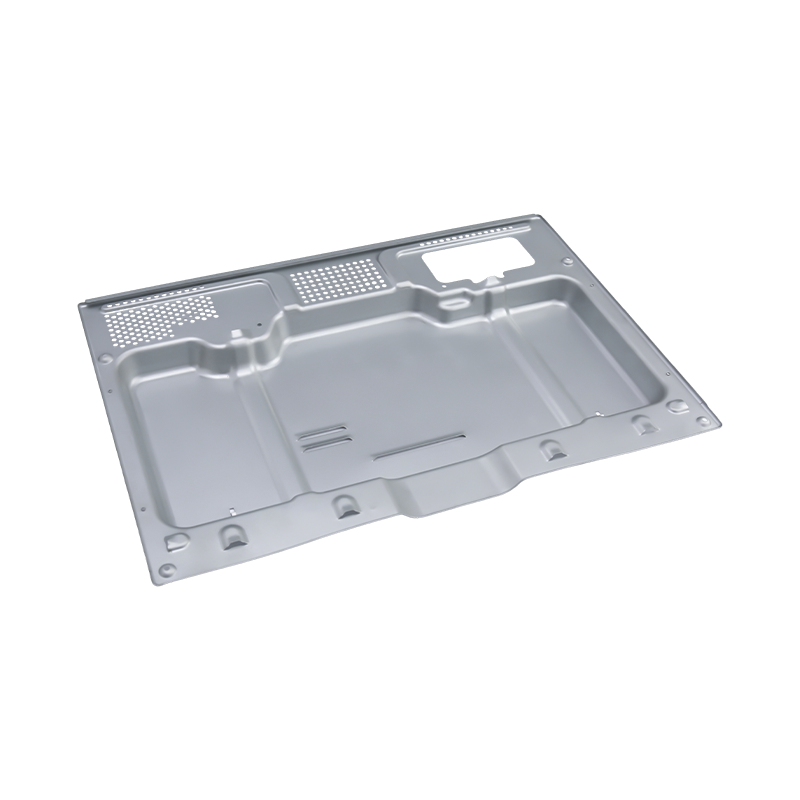
Wysokiej klasy części do tłoczenia w piekarniku
Nasze wysokiej klasy części do tłoczenia piekar...

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Stopniowe tłoczenie aluminium: proces, stopy, wskazówki projektowe i przewodnik po kosztach
Stopniowe tłoczenie aluminium: proces, stopy, wskazówki projektowe i przewodnik po kosztach
2026-09-14
Stopniowe tłoczenie aluminium to najbardziej spójny i opłacalny sposób wytwarzania dużych ilości lekkich, precyzyjnych części – pod warunkiem, że geometria, stop i roczna ilość odpowiadają procesowi. Pojedyncza matryca progresywna zasilana z cewki może wykroić, przebić, uformować i odciąć element aluminiowy przy każdym suwie prasy, zachowując tolerancję od otworu do otworu w pobliżu ±0,05 mm bez obróbki wtórnej. Dzięki tej kombinacji pokrywy akumulatorów, obudowy silników, elektroniczne części podwozia i złącza elektryczne są rutynowo wykonywane w ten sposób.
Kluczowe dania na wynos: wybierz progresywne tłoczenie aluminium, gdy roczne zapotrzebowanie jest wysokie, część można zagnieździć w ciągłym pasku, a spójne tolerancje mają większe znaczenie niż elastyczność projektu. Poniżej tych warunków prostsze narzędzia ręczne lub transferowe są często bardziej ekonomiczne.
Co to jest tłoczenie progresywne aluminium?
Tłoczenie progresywne podaje ciągły pasek metalu przez pojedynczy zestaw matryc z wieloma stacjami. Każde stanowisko wykonuje jedną lub więcej operacji — pilotowanie, wykrawanie, zwijanie, gięcie, ciągnienie, wytłaczanie lub nacinanie — dzięki czemu surowy pasek stopniowo przekształca się w gotową część, zanim dotrze do ostatniego stanowiska, gdzie zostanie odcięty od paska nośnego.
Jak przebiega proces w produkcji
- Podajnik cewek prostuje taśmę aluminiową i przesuwa ją do matrycy z precyzyjnym skokiem na każdy skok prasy.
- Piloci wykorzystują wstępnie wywiercone otwory, aby zablokować położenie paska na każdej stacji, co gwarantuje dokładność pozycjonowania w każdym przypadku.
- Stanowiska pracują progresywnie: pierwsze przebijają otwory pilotujące, środkowe tworzą zagięcia lub przetłoczenia, a ostatnie oddziela detal.
- Gotowa część jest wyładowywana przez rynnę, a złom szkieletowy jest przewijany lub rozdrabniany w celu recyklingu.
Ponieważ wszystkie stacje działają jednocześnie na różne części tej samej taśmy, jeden skok prasy wytwarza jedną kompletną część aluminiową. To ciągłe działanie odróżnia stemplowanie progresywne od stemplowanie transferowe , gdzie poszczególne półfabrykaty są transportowane pomiędzy oddzielnymi stacjami matryc.
Stopy aluminium, które dobrze pracują w matrycy progresywnej
Nie każdy gatunek aluminium przechodzi czysto przez matrycę progresywną. Wybrani kandydaci łączą odkształcalność, przewidywalne sprężynowanie i akceptowalne zachowanie powierzchni przy wykrawaniu z dużą prędkością. W praktyce większość projektów pokrywają stopy serii 3xxx, 5xxx i 6xxx.
Stop
Wspólny temperament
Dlaczego jest wybrany
5052
H32
Wysoka wytrzymałość zmęczeniowa i odporność na korozję; stosowany do pokryw akumulatorów, wsporników i końcówek zbiorników paliwa.
3003
H14
Doskonała odkształcalność i niski koszt; koń pociągowy do obudów, części wymienników ciepła i ogólnych wytłoczek.
6061
T6
Mocniejszy i stabilniejszy w użyciu, ale sprężynowanie jest wyższe; preferowany do wsporników i mocowań konstrukcyjnych.
1100
H14
Bardzo miękki i łatwy do narysowania; stosowany do tabliczek znamionowych, reflektorów i części elektrycznych o prostej geometrii.
Tabela 1 — Wybór stopu aluminium na matryce progresywne: wytrzymałość i odkształcalność zawsze są przeciwne sprężynowaniu.
Dlaczego w przypadku części aluminiowych preferowane jest tłoczenie progresywne?
Uzasadnienie biznesowe sprowadza się do czterech wymiernych korzyści w porównaniu z matrycami ręcznymi, obróbką skrawaniem lub narzędziami wyłącznie do głębokiego tłoczenia.
Nieprzerwana przepustowość
Dobrze zbudowana aluminiowa matryca progresywna pracuje z prędkością setek uderzeń na minutę, a każdy skok tworzy kompletną część. Koszt jednostkowy szybko spada, gdy objętość przekracza punkt amortyzacji oprzyrządowania.
Powtarzalna precyzja
Ponieważ pasek jest pilotowany na każdej stacji, pozycje między funkcjami pozostają niezmienne przez miliony cykli. Krytyczne układy otworów w elementach akumulatora i silnika mieszczą się w zakresie ±0,05 mm bez konieczności dodatkowej obróbki.
Redukcja wagi
Przy masie 2,7 g/cm3 aluminium stanowi około jedną trzecią masy stali. Progresywne tłoczenie pozwala projektantom używać cienkich, sztywnych, uformowanych profili zamiast ciężkich odlewów.
Zintegrowane operacje wtórne
Gwintowanie, nitowanie, formowanie krzywki i znakowanie można dodać jako stacje w matrycy, dzięki czemu części wychodzą bliżej ostatecznego stanu montażu i redukują etapy łańcucha dostaw.
Obudowy akumulatorów są typowym przykładem, w którym te zalety się sumują. Pokrywa musi być stabilna wymiarowo, odporna na korozję i produkowana w dużych ilościach po stałych kosztach.
 Precyzyjne tłoczenie pokryw baterii do obudów Ta tłoczona pokrywa akumulatora pasuje do obudów samochodowych i magazynów energii, zapewniając stabilność wymiarową i odporność na korozję w produkcji wielkoseryjnej, co jest zgodne z omówieniem artykułu na temat korzyści związanych z wagą i uszczelnieniem. Zobacz produkt →
W praktyce producenci, którzy przechodzą ze spawanych zespołów stalowych na osłony z tłoczonego aluminium, zmniejszają masę części o ponad połowę, poprawiając jednocześnie konsystencję uszczelnienia.
Granice projektu: co decyduje o sukcesie przed cięciem stali
Aluminium w matrycy progresywnej zachowuje się inaczej niż stal. Wyższy stosunek plastyczności do modułu powoduje większą sprężystość, a tendencja do zacierania się stali narzędziowej powoduje, że smarowanie i powlekanie matryc jest obowiązkowe. Zrozumienie tych ograniczeń na początku stanowi różnicę między płynnym uruchomieniem a kosztownym przeprojektowaniem.
Praktyczne zasady projektowania stosowane przez inżynierów narzędzi
- Minimalny promień zgięcia wynoszący 1,0 do 1,5 grubości materiału dla stopów 3xxx i 5xxx; wzrosnąć w kierunku 2,0 razy dla temperamentu 6xxx-T.
- Określ spójny kierunek zadziorów na dowolnej powierzchni, która staje się powierzchnią uszczelniającą lub ślizgową.
- Utrzymuj umiarkowane głębokości; aluminium rozdziera się przy ostrych promieniach naroży, dlatego w przypadku głębokich form należy dodać promień naroża minimum 0,5 mm.
- Zezwalaj na kompensację sprężynowania w konstrukcji matrycy; niezawodni dostawcy dodają funkcje korygujące podczas prób, a nie po awarii części.
Osiągalne tolerancje w produkcji
±0,05 mm Piercing
±0,08 mm Przycięty profil
±0,10 mm Uformowane zakręty
±0,15 mm Krawędzie kołnierzowe
Wykres 1 — Typowe tolerancje produkcyjne stosowane w przypadku progresywnych wytłoczek aluminiowych przy dobrze utrzymanym oprzyrządowaniu.
Gdzie stosowane są progresywne tłoczenia aluminium
Stopniowe tłoczenie aluminium pojawia się wszędzie tam, gdzie potrzebne są lekkie, przewodzące elektrycznie lub odporne na korozję części metalowe w dużych ilościach. Poniższy rozkład odzwierciedla typowy popyt w obsługiwanych przez nas branżach.
- Motoryzacja i pojazdy elektryczne (42%) — pokrywy akumulatorów, obudowy silników, części siedzeń, szyny miedziane, wsporniki konstrukcyjne.
- Elektronika (21%) — obudowy do laptopów, części obudów serwerów, drobne złącza i osłony.
- Sprzęt AGD i AGD (19%) — panele piekarnika, wytłoczki skrzynki sterującej, żeberka wymiennika ciepła.
- Urządzenia przemysłowe (18%) — obudowy serwonapędów, elementy sprężarek, płyty montażowe.
Motoryzacja i pojazdy nowej energii
Przejście na elektryczne układy napędowe sprawiło, że progresywne tłoczenie aluminium stało się domyślnym procesem w przypadku elementów układów akumulatorów i silników. Na przykład tłoczona szyna miedziana lub aluminiowa zastępuje gięte i obrobione szyny częścią, która w jednym kroku utrzymuje płaskość i położenie otworu.
 Części do tłoczenia szyn miedzianych do dystrybucji energii elektrycznej Ta szyna zbiorcza z miedzi o wysokiej czystości zapewnia efektywny przepływ prądu pomiędzy akumulatorem, silnikiem i przetwornicą, z platerowanymi powierzchniami i wąskimi tolerancjami dla wymagających zastosowań pojazdów elektrycznych, co odpowiada naciskowi tego akapitu na zalety progresywnego tłoczenia. Zobacz produkt →
Podobnie części tłoczone obudowy silnika wykorzystują właściwości termiczne i niewielką wagę aluminium, podczas gdy matryce progresywne utrzymują koncentryczność wymaganą przez zespoły wirnika i stojana.
Elektronika i sprzęt AGD
Elektronika użytkowa preferuje aluminium ze względu na wykończenie powierzchni i właściwości ekranowania EMI. Tłoczenie progresywne pozwala uzyskać cienkościenne, precyzyjne części, które trafiają do podzespołów laptopów i telefonów.
 Części tłoczone do aluminiowej obudowy laptopa Te tłoczone elementy obudowy i wsporników laptopów łączą lekkość ze sztywnością, charakteryzują się precyzyjnym rozmieszczeniem otworów i konstrukcjami zatrzaskowymi, które umożliwiają wydajny montaż, zgodnie z tezą artykułu dotyczącą cienkościennych części elektronicznych. Zobacz produkt →
Po stronie urządzenia duże obudowy piekarników i wytłoczenia panelu sterowania zapewniają tę samą ekonomikę procesu, gdy wielkość produkcji uzasadnia zastosowanie dedykowanego oprzyrządowania.
Koszt oprzyrządowania i wybór dostawcy: cztery kroki, które zapobiegają żalowi
Matryce progresywne stanowią największy koszt początkowy programu tłoczenia aluminium, często przewyższając prasę i sprzęt do transportu materiałów. Celem nie jest płacenie jak najmniejszej kwoty za narzędzia, ale płacenie za odpowiednią konstrukcję narzędzia, ponieważ jakość matrycy determinuje jakość części przez cały okres trwania programu.
Krok 1 — Zweryfikuj uzasadnienie biznesowe. Oprzyrządowanie progresywne zaczyna mieć sens przy produkcji około 50 000 do 100 000 części rocznie. Poniżej rozważ bardziej ekonomiczne opcje narzędzi.
Krok 2 — Wyślij pakiet danych, który można wyprodukować. Podaj model 3D, stos tolerancji, wymagania dotyczące wykończenia powierzchni i roczne zapotrzebowanie. Przejrzysty przegląd układu pasków na tym etapie pozwala uniknąć kosztownych zmian matrycy.
Krok 3 — Audyt rzeczywistych możliwości produkcyjnych. Poszukaj własnego projektu matryc, obróbki CNC i pras próbnych pod jednym dachem. Dostawca posiadający możliwości zarówno w zakresie wytwarzania matryc, jak i tłoczenia rozwiązuje problemy z tolerancją, zanim trafią one do produkcji.
Krok 4 — Zażądaj raportu dotyczącego pierwszego artykułu zawierającego dane SPC. Potwierdź, że krytyczne cechy pozostają w docelowym zakresie Cpk w przypadku wielu cewek i przebiegów prasy, a nie tylko w przypadku pierwszej próbki.
Dostawcy, którzy łączą matryce progresywne, prasy do tłoczenia i automatyzację – tacy jak nasz zespół w Shuangqisi z prasami o masie od 80 do 400 ton i wewnętrzną filią zajmującą się automatyzacją tłoczenia – mogą skrócić czas rozruchu i utrzymać tolerancje na stałym poziomie podczas całej zmiany.
Kwestie dotyczące konserwacji, jakości i zgodności
Najlepsze aluminiowe matryce progresywne nadal tracą wydajność, jeśli zaniedbuje się konserwację. Skłonność aluminium do zatykania sprawia, że zarządzanie smarowaniem i powlekanie powierzchni to dwa elementy sterujące, które oddzielają niezawodne programy od powtarzających się przestojów.
- Ochrona powierzchni matrycy: Powłoki DLC lub TiCN na stemplach formujących zmniejszają wchłanianie aluminium i wydłużają okresy między przeszlifowaniami.
- Wybór smaru: stosować smary wyparne lub o niskiej zawartości pozostałości, odpowiednie do późniejszego czyszczenia, szczególnie w przypadku akumulatorów i części elektronicznych.
- Konserwacja zapobiegawcza: sprawdzać piloty, sprężyny i płytki ścieralne w określonych odstępach czasu; matryce progresywne zawodzą w sposób przewidywalny, gdy zużycie osiągnie próg.
- Dokumentacja zgodności: w przypadku branż eksportowych lub regulowanych należy przechowywać certyfikaty materiałowe i PPAP lub równoważną dokumentację do celów audytu.
Kontrola jakości wytłoczek aluminiowych powinna obejmować weryfikację CMM krytycznych położeń otworów, kontrolę powierzchni pod kątem zadrapań ciernych i okresową weryfikację twardości przychodzących zwojów, ponieważ zmienność przychodzącego materiału jest najczęstszą ukrytą przyczyną pęknięć i dryfowania sprężyny.
Tłoczenie progresywne aluminium nie jest najtańszym procesem w przypadku prototypów lub małych partii i nie może pokonać matrycy transferowej w przypadku bardzo dużych paneli. Jednak w przypadku części pasujących do taśmy podawanej w kręgach i powtarzających się w setkach tysięcy zapewnia najniższy koszt jednostkowy, najściślejszą konsystencję i najkrótszy czas cyklu ze wszystkich metod formowania. Prawdziwa przewaga konkurencyjna wynika z wyboru dostawcy, który projektuje matrycę, wykonuje tłoczenie i buduje automatyzację jako jeden zintegrowany projekt.
Zanim zatwierdzisz wycenę, porównaj historię dostawcy w zakresie produkcji matryc, wydajność prasy i dyscyplinę SPC – a nie tylko cenę za część. Eksploruj Możliwości formy i tłoczenia Shuangqisi kiedy będziesz gotowy ocenić potencjalnego partnera dla swojego programu progresywnego tłoczenia aluminium.
Poprzedni post
Dostawcy tłoczenia aluminium: jak ocenić możliwości, ryzyko i dopasowanie
Następny post
Wyjaśnienie tłoczenia metali: kompletny przewodnik po procesie, materiałach i kosztach
Nasz Produkty.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowa matryca do stemplowania Producenci matryc do tłoczenia metali
