-
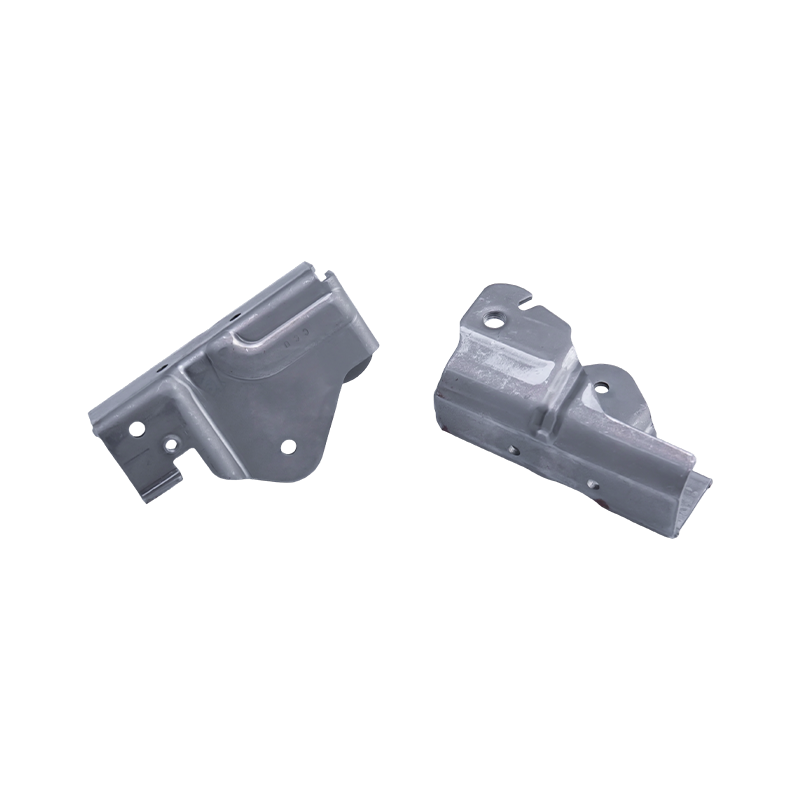
Części do tłoczenia fotelików samochodowych
Części tłoczone do siedzeń samochodowych to met...
-
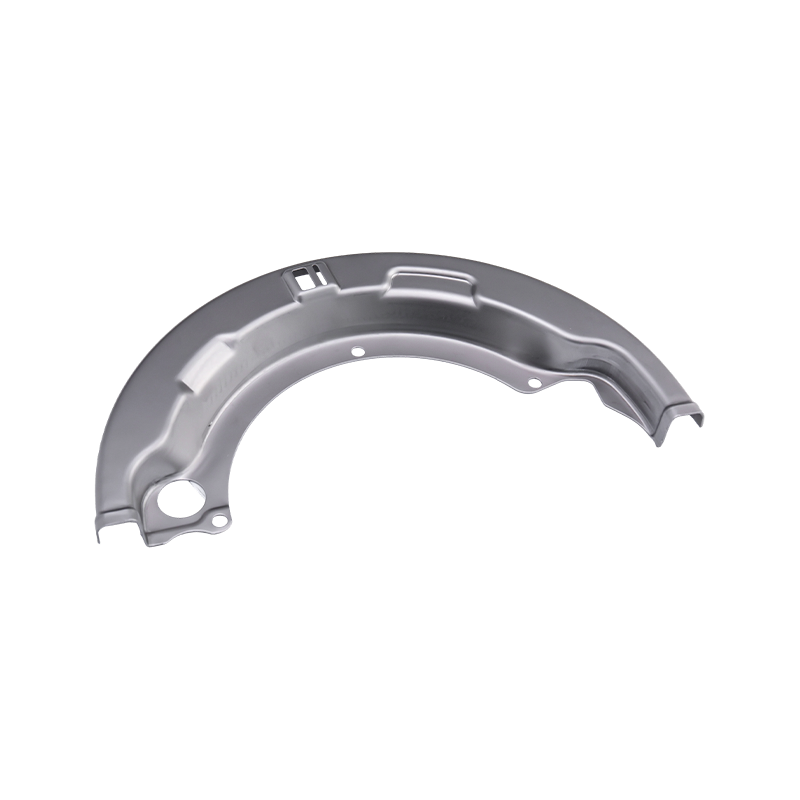
Części do tłoczenia samochodów ciężarowych
Nasze części tłoczone do samochodów ciężarowych...
-
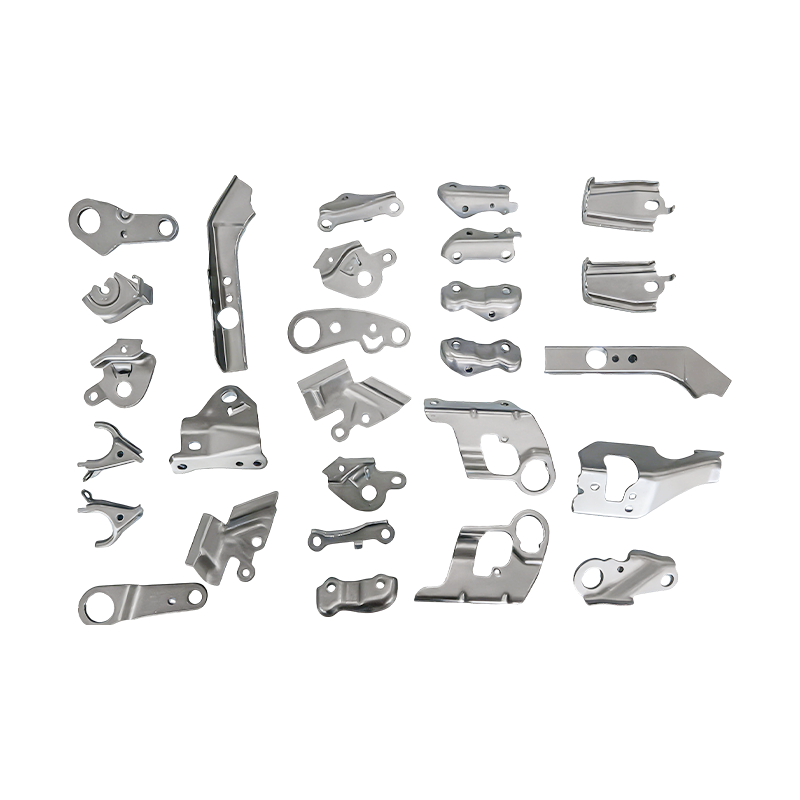
Małe części samochodowe, części do progresywnego tłoczenia
Nasze małe części samochodowe do progresywnego ...
-
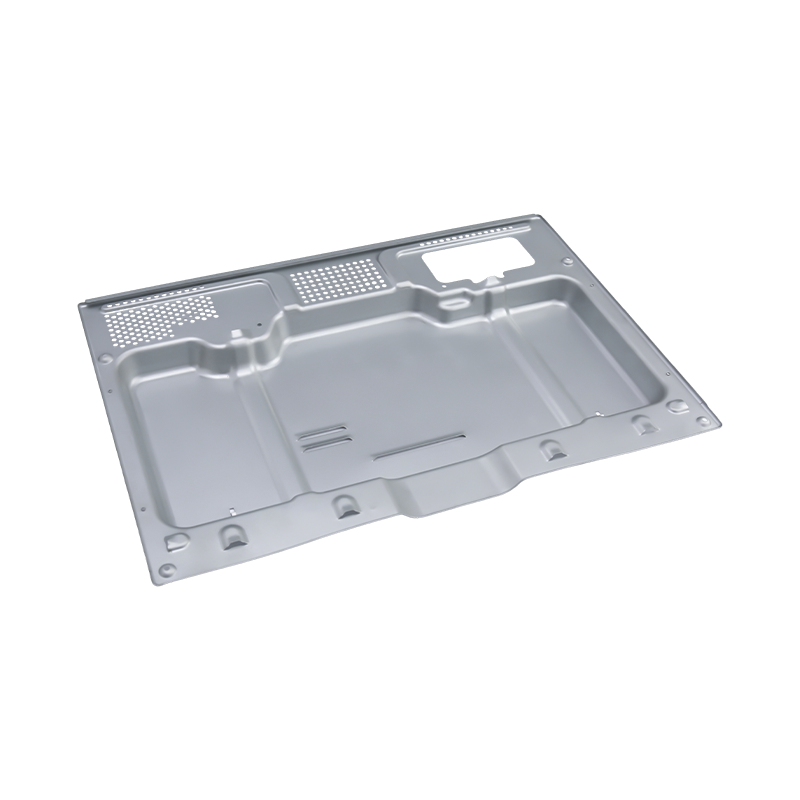
Wysokiej klasy części do tłoczenia w piekarniku
Nasze wysokiej klasy części do tłoczenia piekar...
-
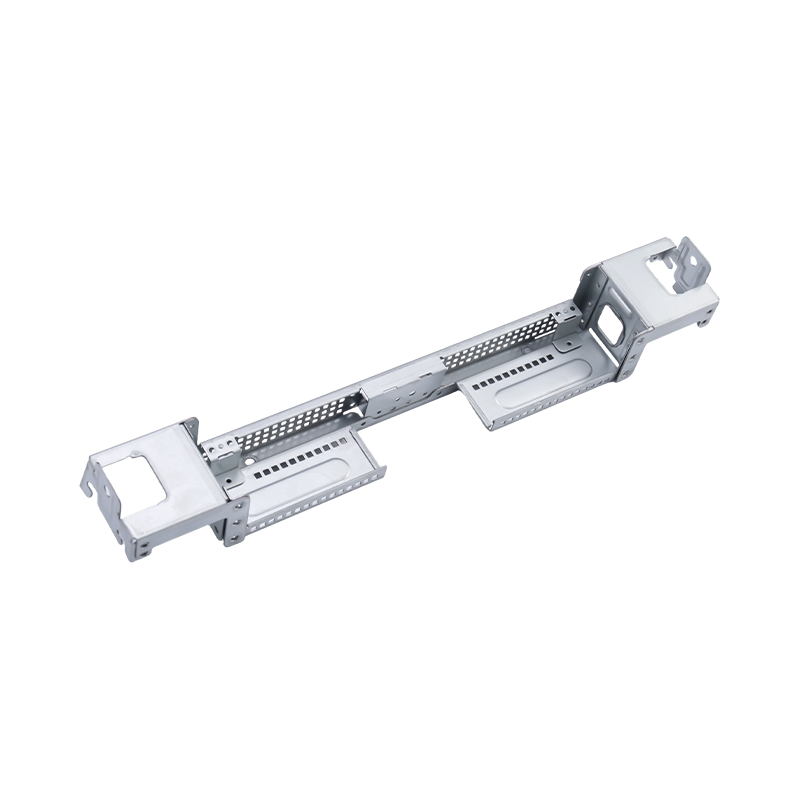
Wysokiej klasy duże części do tłoczenia komputerowego
Nasze wysokiej klasy duże części do tłoczenia k...
-
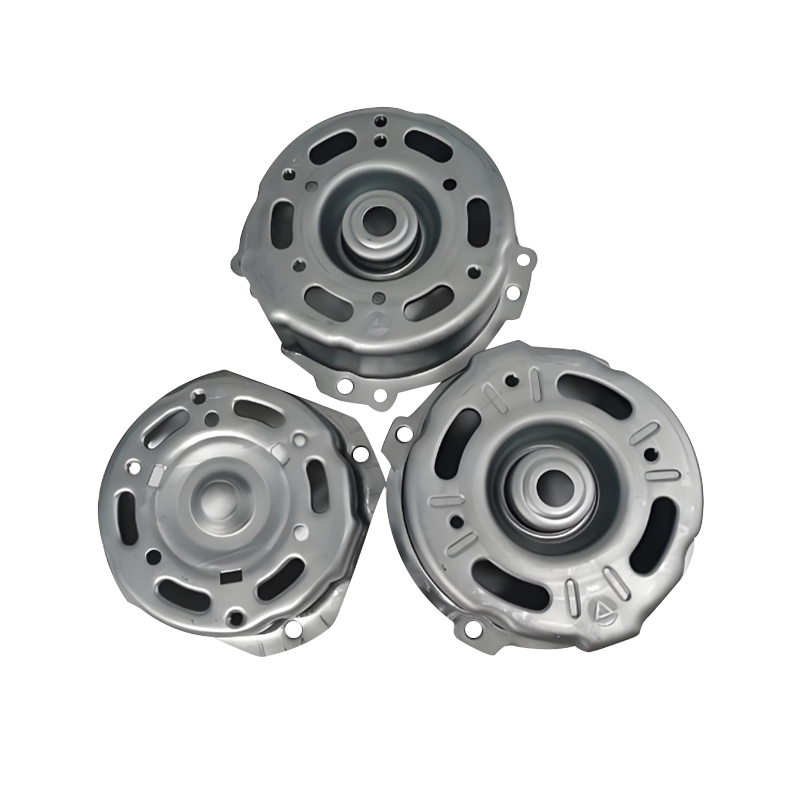
Części tłoczone do obudowy silnika samochodowego
Części tłoczone do obudów silników samochodowyc...

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Dostawcy tłoczenia aluminium: jak ocenić możliwości, ryzyko i dopasowanie
Dostawcy tłoczenia aluminium: jak ocenić możliwości, ryzyko i dopasowanie
2026-09-20
Dlaczego dostawcy tłoczenia aluminium ponoszą porażkę po pierwszej dostawie
Tłoczona aluminiowa półka na baterie, która przechodzi przez próbki prototypów, może nadal ulec awarii przy 50 000 sztuk, jeśli nigdy nie modelowano naddatku na zużycie matrycy dostawcy. To samo dotyczy szyn miedzianych, które spełniają wymagania dotyczące przewodności, ale po trzech przeszlifowaniach pojawiają się pęknięcia na krawędziach. Aluminium zachowuje się inaczej niż stal: rozdziera się, odskakuje i galopuje przez szczeliny matrycy. Najlepsi dostawcy tłoczenia aluminium to nie tylko ci, którzy oferują najniższą cenę za kilogram. Kontrolują stan stopu, konserwację matryc i przekazanie automatyzacji.
Podstawowy wniosek
Wybierz dostawców tłoczenia aluminium na podstawie czterech zweryfikowanych możliwości: (1) projekt matrycy dla określonego stopu i stanu, (2) udokumentowana konserwacja matrycy i rejestry przeszlifowania, (3) wewnętrzna lub ściśle kontrolowana automatyzacja operacji progresywnych i przenoszenia oraz (4) system jakości, który pobiera próbki pierwszych i ostatnich części. Cena podąża za tymi czterema; nie powinno ich to prowadzić.
Co się zmienia, gdy stemplujesz aluminium zamiast stali
Tłoczenie aluminium nie zastępuje tłoczenia stali. Metal ma mniej więcej jedną trzecią modułu sprężystości stali, więc sprężynowanie jest większe i mniej przewidywalne. Jego niższa odkształcalność w niektórych stanach oznacza, że głębokie tłoczenie wymaga większych promieni matrycy, lepszego smarowania, a czasami wyżarzania pośredniego. Poniższa tabela podsumowuje praktyczne różnice wpływające na wybór dostawcy.
Stop i temperament
1100 i 3003 są miękkie i łatwo się formują, ale brakuje im wytrzymałości. 5052 oferuje wagę do wsporników i obudów. 6061-T6 jest mocny, ale pęka na ostrych zakrętach, chyba że go zaprojektujesz. Kompetentny dostawca pyta o temperament, zanim zacytuje kość.
Czyszczenie i zużycie matrycy
Zgrubienia aluminiowe tworzą się na krawędziach matrycy. Luz musi wynosić 8–12% grubości w przypadku wielu stopów, a matryce wymagają polerowanych rowków, częstego ponownego szlifowania, a czasem wkładek z węglików spiekanych. Dostawcy, którzy stosują matryce stalowe na aluminium, będą produkować taśmy i wyrwy.
Przekazanie automatyzacji
Matryce progresywne i transferowe do aluminium wymagają delikatniejszych systemów podawania, smarów zapobiegających zacieraniu się i usuwania złomu, które nie rysuje powierzchni. Automatyka, która sprawdza się w przypadku stali walcowanej na zimno, często wymaga zmiany rozrządu i bardziej miękkich chwytaków do aluminium.
Jeśli porównujesz tłoczenie metali progresywnych i transferowych , współczynnik aluminium zmienia założenia dotyczące czasu cyklu i kosztu matrycy, które należy zastosować.
Porównanie typów dostawców pod kątem istotnych wskaźników
Dostawcy tłoczenia aluminium dzielą się na trzy szerokie modele działania. Poniższa tabela porównuje je pod względem własności matryc, wiedzy na temat stopów, automatyzacji i ryzyka. Liczby są typowymi zakresami od wyceny i kontroli części tłoczonych, a nie gwarancji.
Ukryte koszty, które ujawniają się po trzech miesiącach
Widoczna jest cena zakupu za część. Konserwacja matryc, złom i operacje wtórne nie są. Podczas przeglądu projektów tłoczenia aluminium następujące czynniki kosztowe pojawiają się zazwyczaj po pierwszych 90 dniach. Słupki pokazują przybliżony udział nieoczekiwanych przekroczeń kosztów.
Przeróbka śmierci
35%
Wskaźnik złomu
25%
Przestoje w szlifowaniu
18%
Operacje dodatkowe
12%
Logistyka
10%
Przeróbka matryc i złom to największe ukryte koszty, ponieważ narzędzia aluminiowe zużywają się szybciej, a okna procesowe są węższe. Dostawca monitorujący trafienia matrycy i okresy ponownego szlifowania może podać realistyczną cenę za sztukę. Ten, który tego nie zrobi, odzyska te koszty w drodze zleceń zmian.
Gdzie używane są części tłoczone z aluminium
Zapotrzebowanie na tłoczenie aluminium nie jest jednolite. Poniższy wykres kołowy przedstawia reprezentatywny rozkład aplikacji dla dostawcy obsługującego klientów z branży motoryzacyjnej, elektronicznej i przemysłowej. Największy udział mają obecnie pojazdy elektryczne i systemy akumulatorów.
- Motoryzacja i pojazdy elektryczne (42%) — osłony akumulatorów, obudowy silników, szyny zbiorcze, ramy siedzeń
- Elektronika (26%) — obudowy laptopów, szafy serwerowe, panele piekarników
- Urządzenia przemysłowe (16%) — obudowy serwonapędów, części sprężarek
- Urządzenia (10%) — obudowy i wsporniki drobnego sprzętu AGD
- Inne (6%) — specjalne obudowy i osprzęt
 Części tłoczone na pokrywie baterii Nasze części do tłoczenia pokryw akumulatorów to precyzyjnie wykonane komponenty przeznaczone do obudów akumulatorów samochodowych, przemysłowych i magazynujących energię. Wykonane z wysokiej jakości... Zobacz produkt →
Tłoczenie pokrywy akumulatora jest dobrym przykładem części, która wygląda prosto, ale wymaga ścisłej kontroli płaskości, jakości krawędzi i stabilności wymiarowej po uformowaniu. Dostawcy, którzy już produkują te części na potrzeby programów pojazdów elektrycznych, rozumieją wymagania dotyczące stopów i matryc.
Pięcioetapowy proces selekcji dostawców tłoczenia aluminium
Użyj tej sekwencji, aby porównać dostawców, nie gubiąc się w arkuszach kalkulacyjnych. Na każdym etapie powstaje dokument, do którego możesz powołać dostawcę.
Krok 1
Zdefiniuj stop i stos tolerancji
Zapisz stan, grubość i wymiary krytyczne. Promień gięcia 0,2 mm w 6061-T6 to inny proces niż ten sam promień w 5052-H32. Wyślij stos z zapytaniem ofertowym.
Krok 2
Kontroluj dokumentację konserwacji matrycy
Zapytaj o kłody przemiału, liczniki trafień i stawki złomu w przypadku podobnych prac związanych z aluminium. Dostawca, który nie może pokazać danych dotyczących trwałości matrycy, zgaduje cenę za sztukę.
Krok 3
Przeprowadź pilotaż wraz z badaniem możliwości
Wymagaj serii 300 sztuk z Cpk w wymiarach krytycznych. Aluminiowa sprężyna może przesunąć średnią po pierwszych kilkuset trafieniach. Pilot ujawnia tę zmianę.
Krok 4
Sprawdź przekazanie automatyzacji
Jeśli część działa na a matryca progresywna do części samochodowych , obserwuj podawanie, usuwanie złomu i wyrzucanie części. Aluminium łatwo się rysuje; automatyka musi sobie z tym poradzić bez uszkodzeń kosmetycznych.
Krok 5
Zablokuj umowę serwisową
Określ okresy między kolejnymi szlifowaniami, zapasowe wkładki matrycowe i czas reakcji w przypadku napraw matryc. Najniższa wycena często je wyklucza i stają się one rzeczywistymi kosztami.
 Sprzęt do automatyzacji tłoczenia Suzhou Shuangqisi Mold Equipment Co., Ltd., z siedzibą pod adresem 118 Yexin Road, Wujiang District, Suzhou City, zatrudnia 60 pracowników technicznych. Dzięki wspólnym wysiłkom i kontynuacji... Zobacz produkt →
Automatyzacja nie jest odskocznią od aluminium. Dedykowana linia do automatyzacji tłoczenia może zmniejszyć uszkodzenia podczas obsługi i ustabilizować proces, ale należy ją określić dla stopu i geometrii części.
Lista kontrolna konserwacji i zgodności przed podjęciem decyzji
Dostawcy tłoczenia aluminium obsługujący klientów z branży motoryzacyjnej i elektronicznej muszą spełniać wymagania dotyczące identyfikowalności i zgodności materiałów. Użyj tej listy kontrolnej podczas audytu.
- Identyfikowalność stopu: certyfikaty walcowni dla każdej cewki lub półwyrobu, z numerami wytopu powiązanymi z partiami produkcyjnymi.
- Harmonogram konserwacji matrycy: udokumentowane interwały ponownego szlifowania na podstawie liczby trafień, a nie czasu kalendarzowego.
- RoHS i REACH: deklaracje dotyczące smarów, powłok i wszelkich operacji wtórnych.
- IATF 16949 lub ISO 9001: aktualne certyfikaty o zakresie obejmującym tłoczenie aluminium.
- Pakowanie i kontrola korozji: aluminium może utleniać się lub zarysowywać podczas transportu; w razie potrzeby określ przeplatanie i VCI.
Nowe części do tłoczenia miedzianych szyn zbiorczych pojazdów energetycznych Nowe części do tłoczenia miedzianych szyn zbiorczych pojazdów energetycznych are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Zobacz produkt → Miedziane szyny zbiorcze i inne części o krytycznym znaczeniu dla przewodności stanowią kolejną warstwę: muszą spełniać wymagania elektryczne i termiczne, a jednocześnie przetrwać proces tłoczenia. Zintegrowany dostawca, który rozumie zarówno matrycę, jak i jej zastosowanie końcowe, może wypełnić tę lukę. Zintegrowany dostawca, który buduje własne matryce i automatyzację, wiąże się z mniejszym ryzykiem przekazania, ale ma także większą część programu pod jednym dachem. Odwiedź podłogę, przejrzyj dzienniki przemiału i obserwuj zmianę matrycy. Dowody są dostępne, jeśli o nie poprosisz.
Poprzedni post
Matryca złożona vs matryca progresywna: różnice, zastosowania i sposób wyboru
Następny post
Stopniowe tłoczenie aluminium: proces, stopy, wskazówki projektowe i przewodnik po kosztach
Nasz Produkty.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowa matryca do stemplowania Producenci matryc do tłoczenia metali
