-
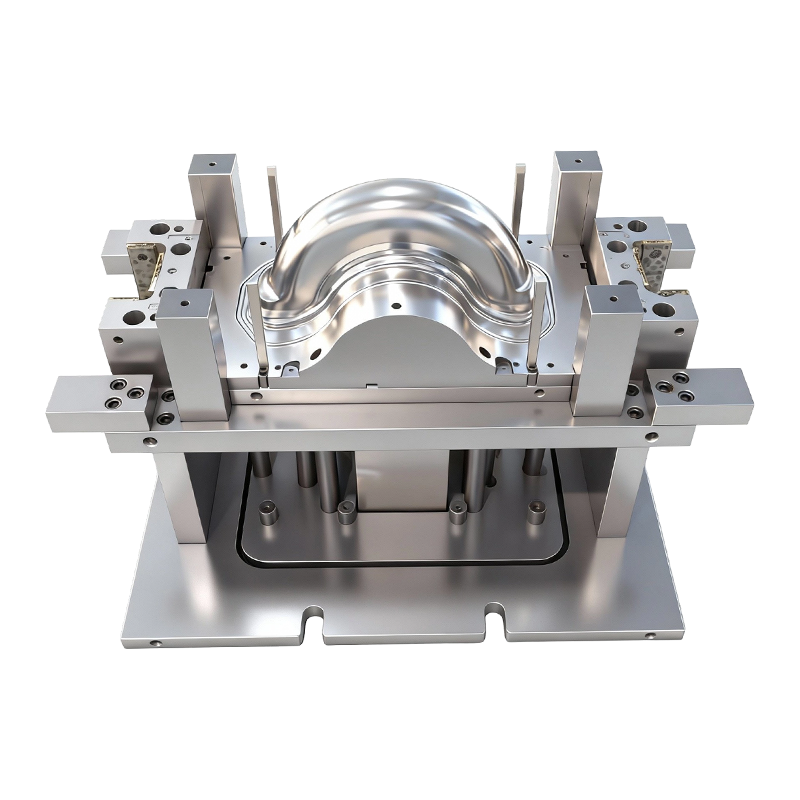
Forma do głębokiego tłoczenia do przednich i tylnych kół dwukołowych pojazdów elektrycznych
Ta forma do głębokiego tłoczenia przednich i ty...
-
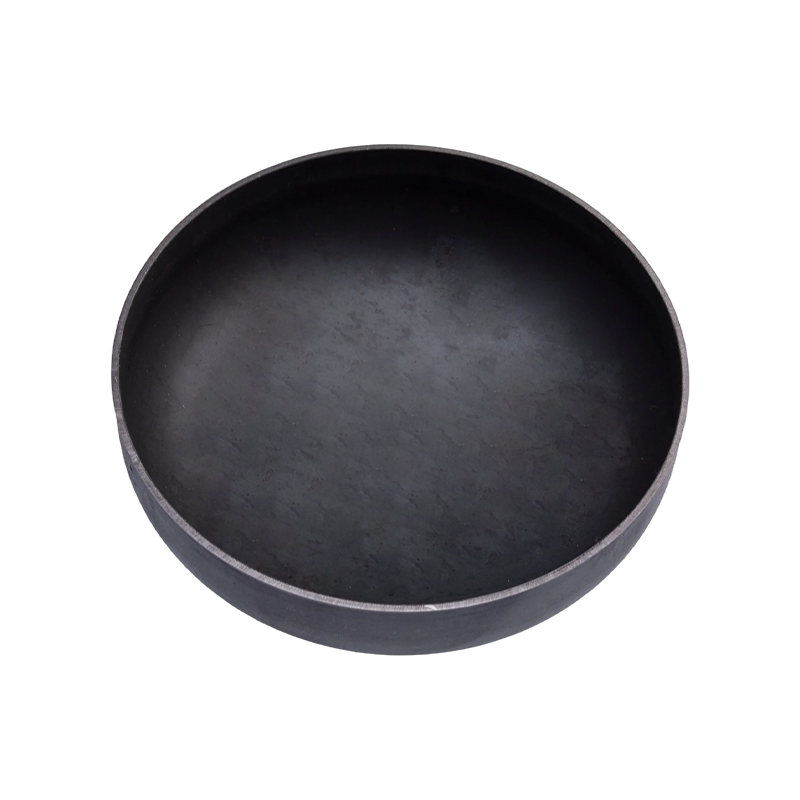
Części tłoczone na końcu zbiornika gazu
Części tłoczone na końcach zbiorników gazu są p...
-
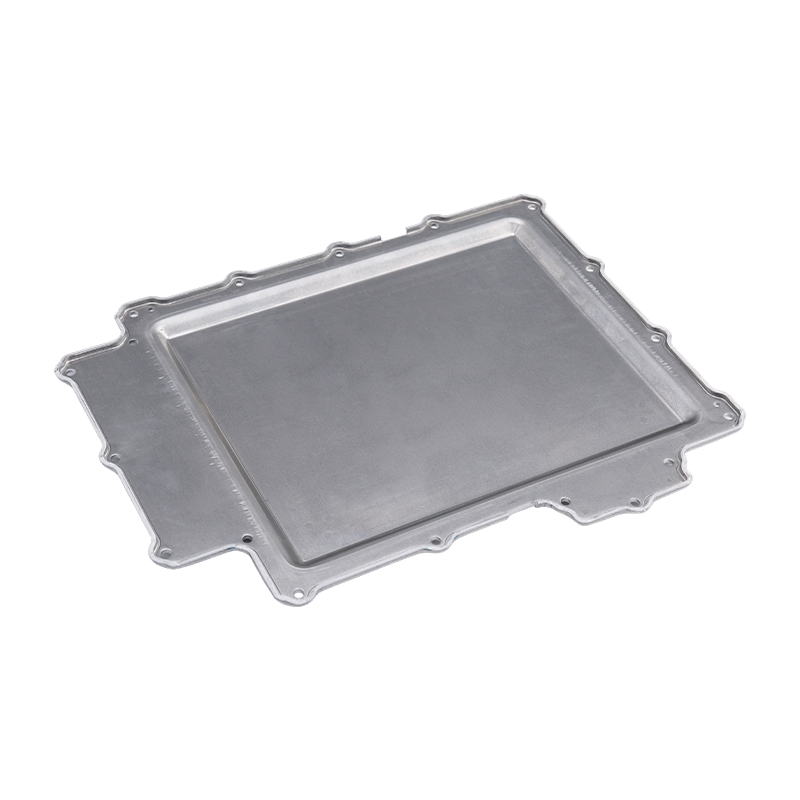
Części tłoczone na pokrywie baterii
Nasze części do tłoczenia pokryw akumulatorów t...
-
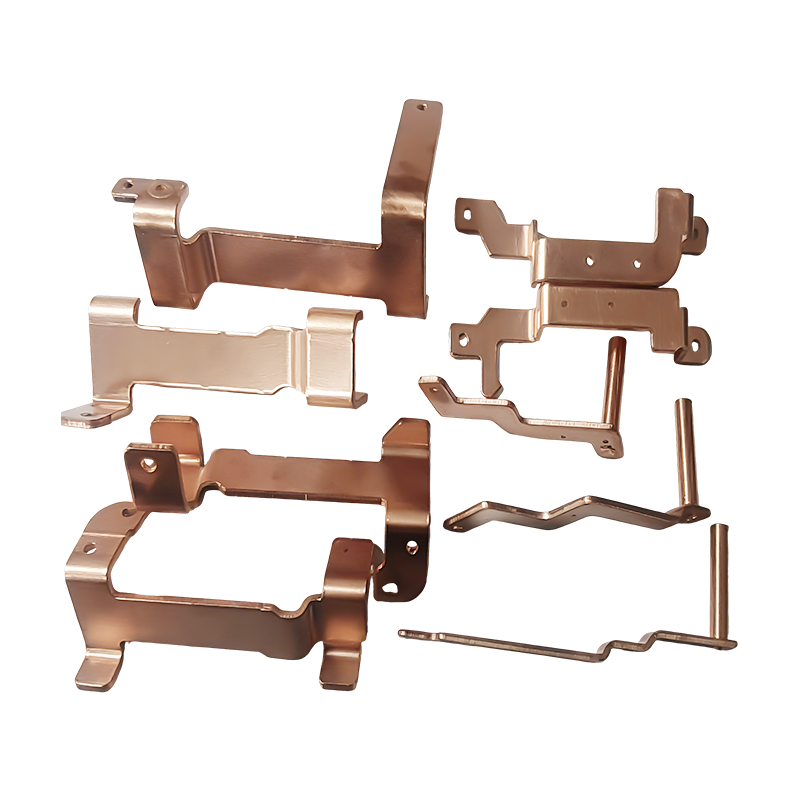
Nowe części do tłoczenia miedzianych szyn zbiorczych pojazdów energetycznych
Nowe części do tłoczenia miedzianych szyn zbior...
-
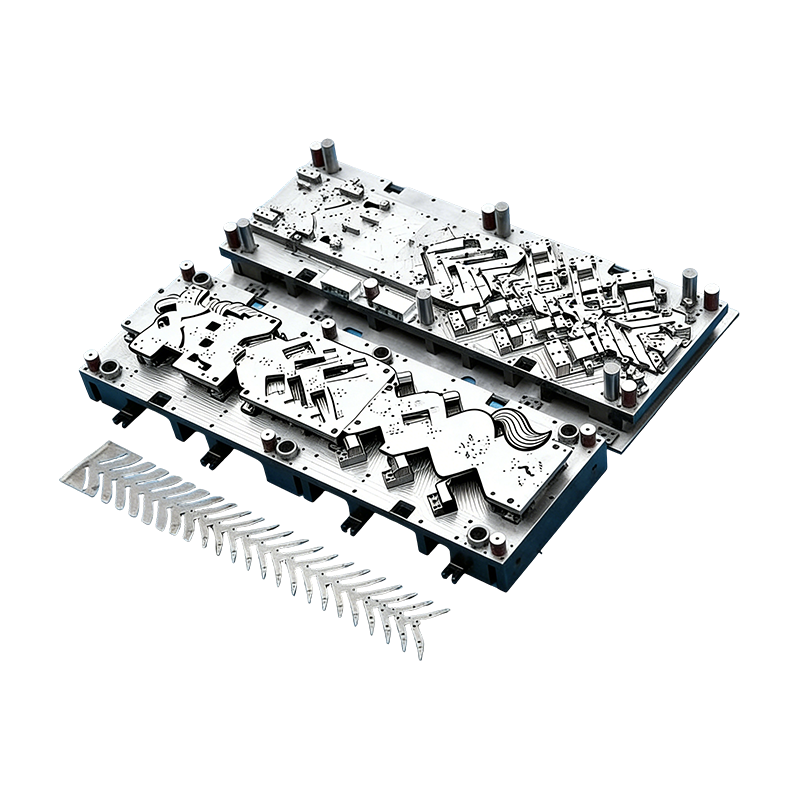
Formy progresywne do części samochodowych
Ta ciągła forma do obudów silników samochodowyc...
-
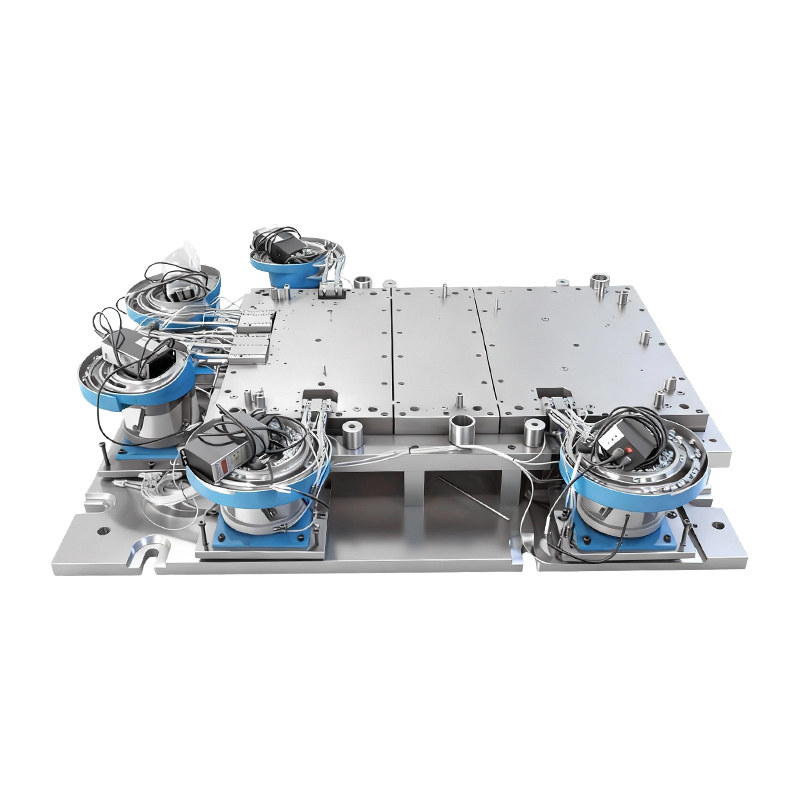
Automatyczna forma do nitowania dla dużej podstawy maszyny komputerowej
Ta automatyczna forma do nitowania dla dużej po...

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Matryca złożona vs matryca progresywna: różnice, zastosowania i sposób wyboru
Matryca złożona vs matryca progresywna: różnice, zastosowania i sposób wyboru
2026-09-24
Kostka złożona a matryca progresywna: podstawowa różnica
Złożona matryca może zamienić pasek w gotową podkładkę jednym ruchem prasy. Matryca progresywna może przenosić ten sam pasek przez kilkanaście stacji, zanim końcówka złącza zostanie ostatecznie odcięta. Obydwa są precyzyjnymi narzędziami do tłoczenia, przeznaczonymi do produkcji masowej, ale rozwiązują bardzo różne problemy.
Różnica sprowadza się do logiki procesu. Złożona matryca wykonuje kilka operacji jednocześnie na jednej stacji . Uzupełnia je progresywna kość sekwencyjnie na wielu niezależnych stacjach . To jedno rozróżnienie wpływa na wszystko inne: precyzję, możliwości formowania, szybkość produkcji i koszt. Kupujący często traktują te dwa produkty jako wymienne i przy takim założeniu często zdarza się, że budżety na narzędzia są błędne.
Jak działa każda kość
Matryca złożona ma jedno stanowisko robocze. Za jednym pociągnięciem operacje takie jak przebijanie i wycinanie odbywają się w tej samej pozycji. Obrabiany przedmiot pozostaje w jednym punkcie odniesienia i nigdy się nie przesuwa, dzięki czemu opuszcza matrycę jako gotowa część po jednym cyklu prasowania. Logika jest prosta: jedna stacja, kilka operacji na raz.
Matryca progresywna organizuje w skomplikowanych przypadkach dziesiątki stanowisk wzdłuż kierunku podawania. Z każdym pociągnięciem taśma przesuwa się o jeden stopień, a każda stacja wykonuje swoje własne zadanie: przekłuwanie, gięcie, formowanie, nitowanie czy cięcie. Część pozostaje przez cały czas przymocowana do listwy nośnej i jest oddzielana dopiero na stacji końcowej.
W praktyce matryca złożona zachowuje się jak pojedyncze precyzyjne cięcie, natomiast matryca progresywna zachowuje się jak zwarta linia produkcyjna zbudowana w jednym narzędziu. Każde podejście ma swoje naturalne podłoże, a poniższe sekcje pokazują, gdzie przebiega granica.
Kontrola precyzji i tolerancji
Ponieważ każda krawędź skrawająca w matrycy złożonej pracuje z tym samym punktem odniesienia, położenie od otworu do otworu, koncentryczność i płaskość można bardzo mocno utrzymać. Nie ma akumulacji podziałki, ponieważ część nigdy nie przemieszcza się pomiędzy operacjami. To sprawia, że matryca kompozytowa jest naturalnym wyborem w przypadku płaskich części, w których lokalizacja otworów ma kluczowe znaczenie, takich jak precyzyjne osłony lub cienkie płaskie końcówki.
Na szczególną uwagę zasługuje płaskość. W matrycy złożonej obrabiany przedmiot jest dociskany i wyrzucany w całości, co pomaga zachować cienkie, płaskie części bez zniekształceń. Części, które muszą przylegać do współpracującej powierzchni, często na tym korzystają.
Progresywne matryce przesuwają taśmę krok po kroku, więc pomiędzy stacjami może narosnąć niewielka tolerancja podziałki. Dokładność pojedynczego otworu jest zatem nieco niższa niż może zapewnić matryca złożona. W przypadku większości precyzyjnego sprzętu różnica mieści się w granicach tolerancji i jest to cena płacona za znacznie większą elastyczność procesu. Gdy otwory muszą być umieszczone względem siebie z niezwykłą dokładnością, dobry projekt matrycy umożliwia również przebicie ich na tym samym stanowisku, aby utrzymać je w jednym punkcie odniesienia.
Możliwość formowania
Złożona matryca skupia każdą strukturę tnącą w jednej stacji, co ogranicza jej możliwości. Kolizje strukturalne wykluczają skomplikowane gięcie, głębokie tłoczenie i nitowanie w matrycy, więc jego zakres obejmuje zasadniczo płaskie wycinanie i przebijanie.
Progresywne matryce dzielą pracę na osobne stanowiska, które nie kolidują ze sobą. Umożliwia to gięcie, ciągnienie, kształtowanie, nitowanie w matrycy, a nawet wykrywanie w linii. W przypadku nieregularnych części z wieloma zagięciami i cechami matryca progresywna jest jedynym praktycznym sposobem osiągnięcia zautomatyzowanej produkcji seryjnej.
Przydatna praktyczna zasada: jeśli gotowa część jest płaska, warto rozważyć matrycę złożoną. Jeśli ma zagięcie, formę lub złożoną funkcję, rozmowa prawie zawsze schodzi na temat progresywnego oprzyrządowania.
Szybkość i wielkość produkcji
Złożona matryca dostarcza jedną gotową część na skok, ale zależy to od podawania i rozładowywania pojedynczych elementów, więc jej rytm jest umiarkowany. Nadaje się do małych i średnich ilości precyzyjnych części płaskich. Jest również łatwy do debugowania, a jego dokładność pozostaje stabilna w długich seriach.
Matryca progresywna pracuje w trybie ciągłego podawania taśmy z dużą częstotliwością tłoczenia. Po załadowaniu paska prasa może pracować przez długi czas przy niewielkim nadzorze. Właśnie dlatego oprzyrządowanie progresywne zdominowało masową i szybką pracę w elektronice samochodowej, produkcji nowych źródeł energii i terminali złączy.
Objętość wpływa również na zużycie materiału. Matryca progresywna potrzebuje nośnika do utrzymania części w pasku, co może zużywać więcej materiału w przypadku prostych kształtów. W przypadku bardzo dużej serii zwykle przeważają nad tym oszczędność szybkości i pracy, ale w przypadku małej serii płaskich części może to przechylić szalę z powrotem w stronę matrycy złożonej.
Koszt oprzyrządowania i konserwacja
Matryce złożone mają prostą konstrukcję, są niedrogie w budowie, szybkie w dostawie i łatwe w utrzymaniu. W przypadku zamówień małych partii oferują one doskonałą wartość, chociaż zakres ich procesów jest wąski.
Matryce progresywne wiążą się ze złożoną konstrukcją wielostanowiskową, większymi trudnościami inżynieryjnymi, większymi kosztami początkowymi i dłuższym czasem realizacji. W zamian oferują długą żywotność i stabilną pracę. Gdy inwestycja w oprzyrządowanie zostanie rozłożona na dużą serię, koszt jednostkowy spada bardzo nisko , który pasuje do długoterminowych, stabilnych projektów wsadowych.
Konserwacja przebiega według tego samego schematu. Matrycę złożoną można zazwyczaj serwisować poprzez rutynowe ostrzenie i kontrolę. Matryca progresywna wymaga profesjonalnej konserwacji i dokładnego debugowania, ponieważ zużyty stempel na jednym stanowisku może mieć wpływ na każdą następną.
Typowe zastosowania
Matryce złożone są stosowane do uszczelek, podkładek, płaskich arkuszy, precyzyjnych pokryw, płaskich końcówek i innych ultracienkich płaskich części o ścisłych wymaganiach dotyczących koncentryczności otworów i płaskości.
Matryce progresywne są stosowane do zacisków złączy, styków przekaźników, nowych odłamków energii, złączy akumulatorów, wygiętych zacisków, nieregularnych puszek ekranujących i zespołów nitowanych w matrycy. Jeśli Twój projekt obejmuje te uformowane komponenty, nasza oferta niestandardowe części do tłoczenia metalu to dobre miejsce na rozpoczęcie.
| Porównanie | matryca złożona | Progresywna kostka |
|---|---|---|
| Logika procesu | Jednoczesna praca na jednym stanowisku | Sekwencyjne operacje na wielu stacjach |
| Precyzja | Bardzo wysoka, brak tolerancji kumulacyjnej | Wysokie, z niewielkim błędem wysokości tonu |
| Zdolność formowania | Tylko płaskie zaślepianie i przekłuwanie | Gięcie, rysowanie, nitowanie i wiele więcej |
| Tryb produkcyjny | Wyjście jednoczęściowe, średnia prędkość | Ciągłe podawanie pasków, duża prędkość |
| Objętość | Mały i średni | Wysoka do bardzo wysokiej |
| Koszt oprzyrządowania | Niższy koszt początkowy | Wyższy koszt początkowy, niższy koszt jednostkowy w produkcji masowej |
| Konserwacja | Łatwe | Wymaga profesjonalnej konserwacji i debugowania |
Rozważania dotyczące projektowania materiałów i części
Grubość i rodzaj materiału wpływają na decyzję w równym stopniu, jak kształt części. Bardzo cienki materiał łatwo ulega odkształceniu, gdy jest przepychany przez wiele stacji, co jest jednym z powodów, dla których ultracienkie płaskie części są często trzymane w matrycy złożonej. Z drugiej strony, twardsze i bardziej sprężyste materiały mogą wymagać kontrolowanych etapów formowania, które może zapewnić jedynie układ progresywny.
Projekt części również ma znaczenie. Umieszczenie otworów zbyt blisko krawędzi lub linii zagięcia może spowodować deformację w przypadku obu typów matryc. Przeglądanie rysunku pod kątem wykonalności przed rozpoczęciem oprzyrządowania jest znacznie tańsze niż późniejsza korekta matrycy, a drobne poprawki projektowe często mogą przenieść część ze złożonej ścieżki oprzyrządowania na prostszą.
Na koniec zastanów się, co dzieje się po stemplowaniu. Etapy powlekania, obróbki cieplnej lub montażu mogą nałożyć dodatkowe ograniczenia dotyczące wysokości zadziorów, płaskości i stabilności wymiarowej, a ograniczenia te należy uzgodnić przed zaprojektowaniem matrycy.
Najczęstsze błędy przy wyborze kostki
Większość problemów z narzędziami wynika z niedopasowania typu matrycy do rzeczywistych wymagań projektu. Powtarzają się cztery wzorce:
- Wybór matrycy progresywnej na krótki okres, a następnie odkrycie, że koszt oprzyrządowania dominuje nad ceną każdej części.
- Wybór matrycy złożonej dla części, która później zyskuje niewielkie wygięcie lub wytłoczenie, co wymusza kosztowne przeprojektowanie.
- Określanie tolerancji węższych niż wymaga tego funkcja, co popycha projekt w stronę droższego oprzyrządowania bez realnych korzyści.
- Ignorowanie prognozy rocznej. Część, która zaczyna się od kilku tysięcy sztuk, może przerodzić się w program długoterminowy, a plan oprzyrządowania powinien na to pozwalać.
Udostępnienie oczekiwanej ilości i pełnego zestawu funkcji swojemu partnerowi narzędziowemu na początku pozwala uniknąć większości tych problemów.
Gdy oba typy matryc współpracują ze sobą
Wybór nie zawsze jest albo-albo. W niektórych projektach wykorzystuje się matrycę złożoną do wytworzenia płaskiego półwyrobu z ciasno rozmieszczonymi otworami oraz oddzielną matrycę formującą do późniejszego dodawania zagięć. Inni stosują matrycę progresywną do uformowanego korpusu i operację wtórną w przypadku cechy krytycznej.
Te trasy hybrydowe mają sens, gdy jedna cecha wymaga dokładności pozycjonowania na poziomie złożonym, podczas gdy reszta części wymaga formowania. Doświadczony inżynier narzędziowy porówna dodatkową obsługę z uzyskaną dokładnością i zaleci najprostszą trasę zgodną z rysunkiem.
Jak wybrać odpowiednią matrycę do swojej części
Zacznij od trzech pytań. Czy część jest płaska, czy też wymaga zginania i formowania? Jak wąskie są tolerancje położenia otworu i płaskości? A jaka jest oczekiwana roczna produkcja?
Wybierz matrycę złożoną do precyzyjnych części płaskich i małych partii. Wybierz matrycę progresywną do części o skomplikowanych kształtach i szybkiej automatycznej produkcji masowej. Żadne z nich nie jest lepsze w każdym przypadku; każdy pasuje do innego scenariusza, a najlepszym rozwiązaniem jest to, które jest dopasowane do struktury części, wymagań dotyczących tolerancji i rocznego wolumenu.
Praca z Suzhou Shuangqisi Mold Equipment Co., Ltd. na tłocznikach i częściach
O godz Suzhou Shuangqisi Mold Equipment Co., Ltd. podchodzimy do wyboru matrycy jako decyzji inżynieryjnej, a nie sprzedażowej. Nasi inżynierowie sprawdzają Twój rysunek, wymagania dotyczące tolerancji i roczną wielkość produkcji, a następnie zalecają wybór oprzyrządowania, który równoważy precyzję, wydajność i koszty produkcji.
Możesz poznać nasze precyzyjne matryce do tłoczenia metali jeśli potrzebujesz oprzyrządowania do własnej linii produkcyjnej lub współpracujesz z nami nad gotowymi komponentami za pośrednictwem naszego części do tłoczenia metalu obsługa. Prześlij nam rysunek części i oczekiwaną objętość oraz Suzhou Shuangqisi Mold Equipment Co., Ltd. wróci z propozycją narzędzi i wyceny.
Poprzedni post
Nitowanie w matrycach progresywnych: zasady i zastosowania
Następny post
Dostawcy tłoczenia aluminium: jak ocenić możliwości, ryzyko i dopasowanie
Nasz Produkty.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowa matryca do stemplowania Producenci matryc do tłoczenia metali
