-
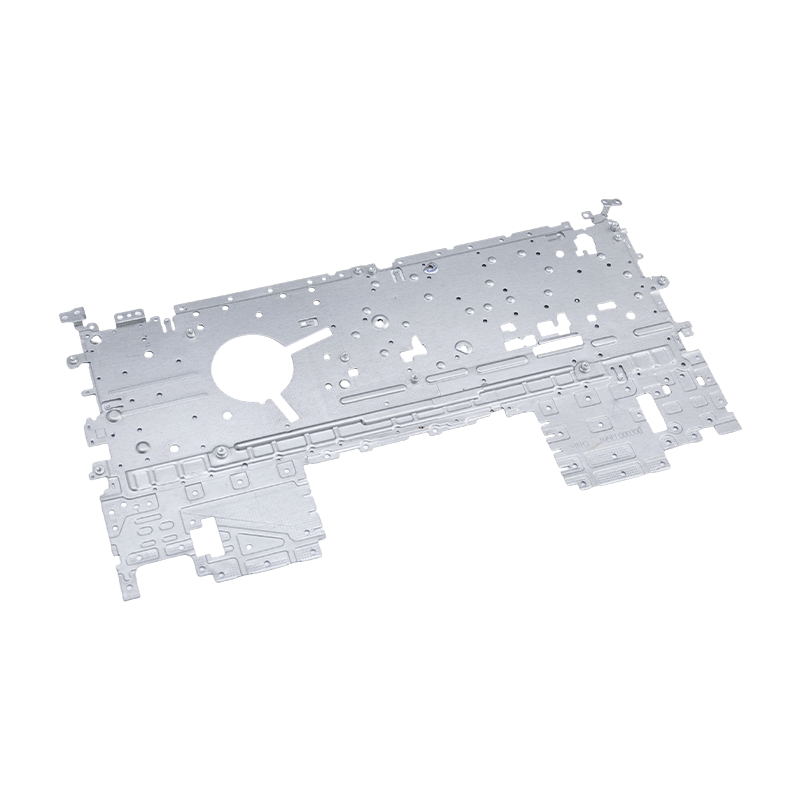
Tłoczenie części do laptopów
Nasze części do tłoczenia laptopów to precyzyjn...
-
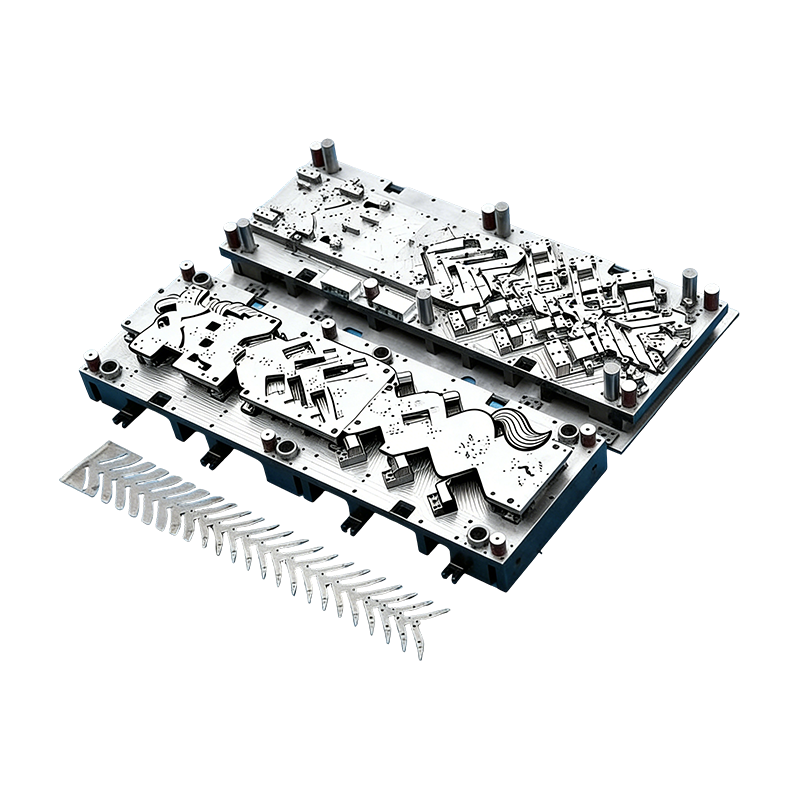
Formy progresywne do części samochodowych
Ta ciągła forma do obudów silników samochodowyc...
-
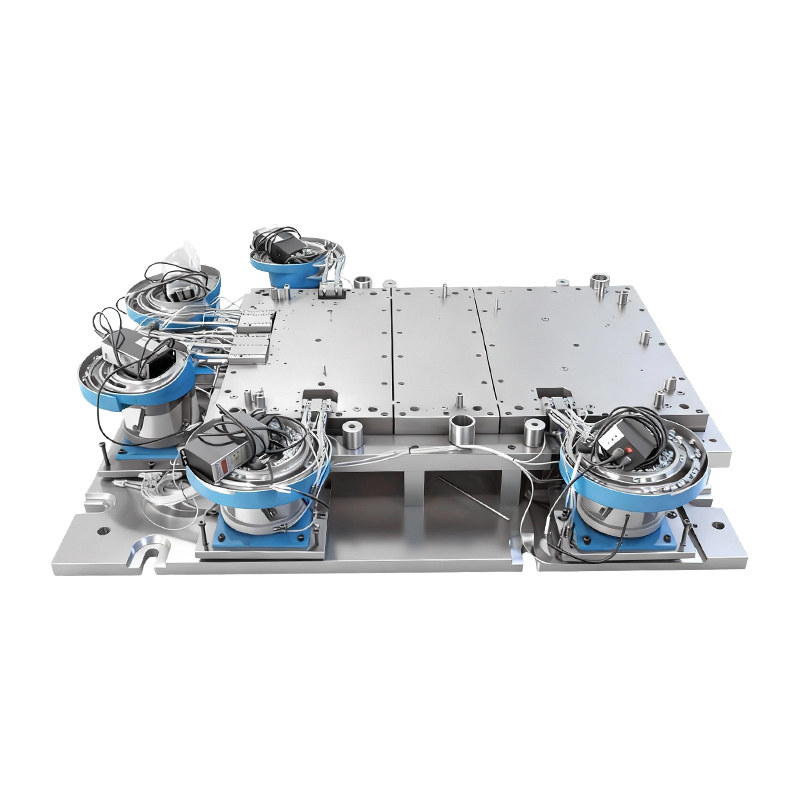
Automatyczna forma do nitowania dla dużej podstawy maszyny komputerowej
Ta automatyczna forma do nitowania dla dużej po...
-
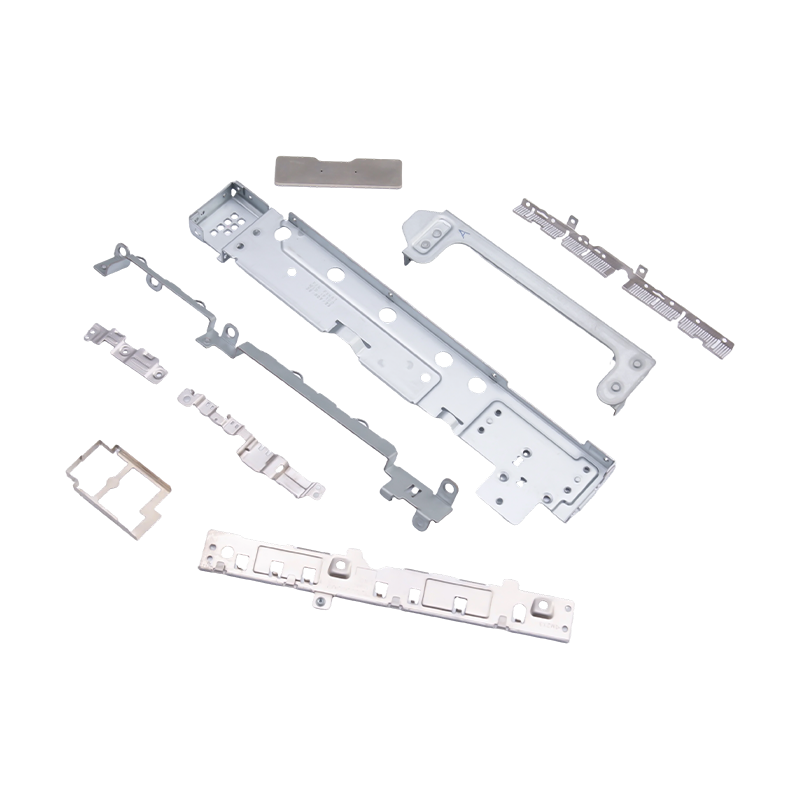
Małe, tłoczone części do laptopów i telefonów komórkowych
Małe, tłoczone części do laptopów i telefonów k...
-
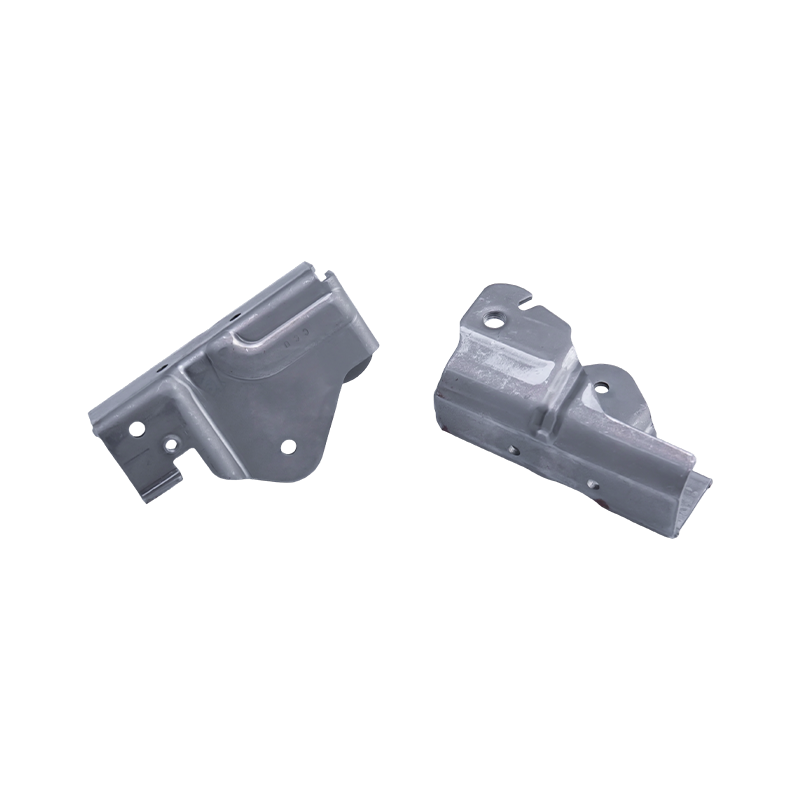
Części do tłoczenia fotelików samochodowych
Części tłoczone do siedzeń samochodowych to met...
-
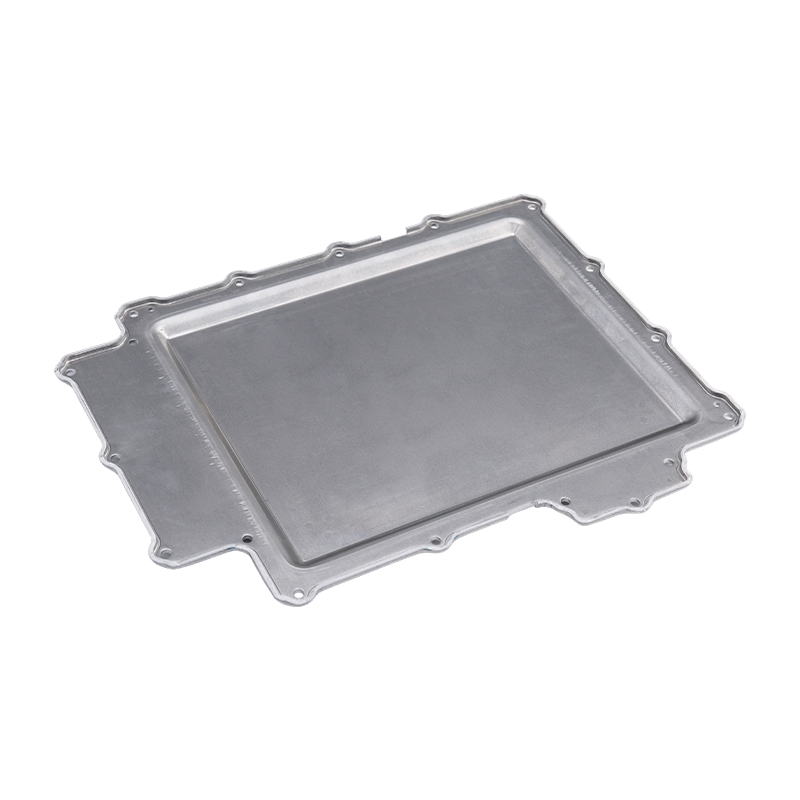
Części tłoczone na pokrywie baterii
Nasze części do tłoczenia pokryw akumulatorów t...

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Tłoczenie progresywne części samochodowych: matryce, tolerancje, koszty i przewodnik po objętościach
Tłoczenie progresywne części samochodowych: matryce, tolerancje, koszty i przewodnik po objętościach
2026-10-08
Weź wspornik siodła HSLA 340 o średnicy 1,8 mm. Uruchamia się go na 14-stanowiskowej matrycy progresywnej zasilanej z cewki, a cena za sztukę zwykle wynosi około 40 procent ceny pobieranej przez ręczne ogniwo składające się z sześciu pras jednostronnego działania. Linia progresywna utrzymuje położenie otworu w zakresie ±0,08 mm przez całą zmianę przy ładowaniu cewek przez jednego operatora. Cela ręczna potrzebuje czterech osób do podawania półfabrykatów, a na trzeciej zmianie nadal przekracza tolerancję. Ta luka stanowi cały argument za progresywnym tłoczeniem części samochodowych – i ma zastosowanie tylko wtedy, gdy objętość, układ paska i stal narzędziowa są od początku prawidłowo określone.
Krótka odpowiedź dla większości programów motoryzacyjnych:
- Tłoczenie progresywne staje się najtańszą metodą, gdy roczna wielkość produkcji wynosi około 150 000 do 200 000 sztuk w przypadku części klasy wspornikowej i znacznie mniej, gdy kilka numerów części przypada na jeden pasek.
- Wykorzystanie materiału — a nie prędkość prasy — jest największą pojedynczą dźwignią kosztów. Trzyprocentowe zmniejszenie szerokości taśmy zwykle przewyższa dziesięcioprocentowe skrócenie czasu cyklu w stosunku do całkowitego kosztu części.
- Tolerancje kumulują się na poszczególnych stacjach, zatem położenie otworu, kąt zagięcia i płaskość należy przypisać do konkretnych stacji, a nie samego gotowego rysunku.
- Matryce, części tłoczone i automatyzacja podawania powinny być zaprojektowane jako jeden system. Podziel je na trzech dostawców, a stos tolerancji będzie zwykle pierwszą ofiarą.
Gdzie stemplowanie progresywne pokonuje alternatywy
Matryca progresywna wykonuje każdą operację – przekłuwanie, ciągnienie, przycinanie, formowanie, zaginanie i oddzielanie – w ramach jednego skoku prasy, przy czym taśma przesuwa się o jeden skok na skok. Część nigdy nie jest obsługiwana przez osobę pomiędzy operacjami, stąd bierze się zarówno precyzja, jak i oszczędność pracy. Ekonomia zmienia się w zależności od trzech zmiennych: objętości, grubości materiału i liczby stacji rzeczywiście wymaganych przez geometrię.
Części o grubości poniżej 3 mm i dużej objętości rocznej są klasycznymi, postępowymi kandydatami. Cięższe sekcje powyżej 6 mm lub części z głębokim tłoczeniem, które wymagają kilku stanowisk przerysowania, często preferują zamiast tego matryce do głębokiego tłoczenia lub matryce transferowe — koszt oprzyrządowania w przypadku matrycy progresywnej z 20 stacjami na elemencie podłogowym o grubości 5 mm jest trudny do uzasadnienia w porównaniu z linią przenoszenia z czterema suwakami.
Układ pasków
Podziałka, szerokość wstęgi i konstrukcja nośnika decydują o wykorzystaniu materiału przed wycięciem pojedynczej stacji. Redukcja wstęgi o 2 mm na cewce 300 mm jest warta więcej niż większość modernizacji prasy.
Liczba stacji
Każda dodana stacja zwiększa koszt matrycy, obciążenie konserwacyjne i tonaż prasy. Nieczynne stacje są czasami celowo rezerwowane do celów przyszłych rewizji – jest to tanie zabezpieczenie przed zmianą projektu.
Okno tonażowe
Siła skrawania osiąga szczyt w momencie ścinania. Matryca pasująca do prasy o nacisku 250 T na papierze może przebić się przez nią na twardym pasku, więc margines tonażu wynoszący 20–30 procent jest normalną praktyką.
Gatunek stali narzędziowej
Powlekany węglik lub stal proszkowa na stanowiskach przebijania wydłuża okresy między przeszlifowaniami taśmy o wysokiej wytrzymałości, ale tylko wtedy, gdy ślizgacz matrycy i filary prowadzące są wystarczająco sztywne, aby pasowały.
Co właściwie dzieje się wewnątrz matrycy progresywnej
Sekwencja stacji niesie ze sobą inżynierię. Typowe narzędzie progresywne w branży motoryzacyjnej otwiera się z otworem prowadzącym i stacją nacinania, przechodzi do pierwszego narysowania lub uformowania, dodaje przycinanie i przekłuwanie w miarę twardnienia materiału, a następnie kończy się zawijaniem, ponownym uderzaniem i cięciem rozdzielającym, które pozostawia część na nośniku aż do ostatniego uderzenia.
Trzy szczegóły decydują o tym, czy narzędzie zachowa tolerancję po sześciu miesiącach produkcji. Kołki prowadzące muszą zatrzasnąć się przed jakąkolwiek stacją cięcia, aby zablokować położenie paska. Płytka zgarniająca musi przytrzymywać taśmę płasko podczas wyciągania, w przeciwnym razie panel będzie nierównomiernie odskakiwał. Złom musi opuszczać się w dół przez rynny, bez ponownego wchodzenia na ścieżkę taśmy — powracający ślimak jest najczęstszą przyczyną katastrofalnego uszkodzenia matrycy.
W przypadku zaawansowanych stali o wysokiej wytrzymałości kompensacja sprężynowania jest wbudowana w stacje formujące, a nie korygowana później. Konstruktorzy matryc zazwyczaj wyginają kołnierz o obliczony kąt, a następnie ponownie go dobijają, ponieważ taśma o ciśnieniu 590 MPa lub 780 MPa sama w sobie nie utrzyma nominalnego kąta. Różnica między tłoczeniem progresywnym a tłoczeniem transferowym sprowadza się do sposobu transportu części pomiędzy tymi stacjami — jedna opiera się na nośniku taśmy, druga na mechanizmie przenoszącym — a ten wybór zmienia koszt oprzyrządowania, czas cyklu i tolerancję, którą możesz realistycznie obiecać.
Progresywny vs Przeniesienie vs Ręczny: bezpośrednie porównanie
W poniższej tabeli porównano trzy trasy dla średniej wielkości wsporników konstrukcyjnych dla samochodów w ilości około 200 000 sztuk rocznie. Liczby są typowymi wartościami planistycznymi używanymi do porównywania dostawców, a nie ofertami.
Kryterium
Progresywna matryca
Matryca transferowa
Ręczny / pojedynczego działania
Inwestycja narzędziowa
Wysoka
Średni
Niski
Cena za sztukę 200 tys./rok
Niskiest
Środek
Wysokaest
Osiągalna pozycja otworu
±0,05 do ±0,10 mm
±0,10 do ±0,20 mm
±0,25 mm i dryft
Czas zmiany
2 do 6 godzin
1 do 3 godzin
20 do 45 minut
Operatorzy na zmianę
1
2
4 do 6
Najlepiej dopasowany zakres głośności
150 tys. i więcej
50 tys. do 150 tys
Poniżej 50 tys
 Progresywne formy do obudów silników samochodowych i małych części Wysoka-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Zobacz produkt →
Zwróć uwagę, gdzie znajduje się crossover. Poniżej około 50 000 sztuk rocznie dominuje amortyzacja narzędzi, a obróbka ręczna nadal wygrywa pod względem całkowitego kosztu. Odpowiedź pomiędzy 50 000 a 150 000 zależy od złożoności części i tego, czy drugi numer części może dzielić ten sam pasek — opcja wspólnego paska często sprawia, że narzędzie progresywne zwraca się w ciągu osiemnastu miesięcy.
Trzy ukryte wskaźniki decydujące o rentowności linii
Oferty zazwyczaj pokazują cenę jednostkową i koszt oprzyrządowania. Rzadko pokazują wykorzystanie materiału, ogólną efektywność sprzętu lub ilość złomów po dwukrotnym ponownym szlifowaniu narzędzia. Te trzy liczby często różnią się między dwoma dostawcami bardziej niż podana cena.
Postępowy
OEE 76%
Transfer
OEE 61%
Komórka ręczna
OEE 44%
OEE linii progresywnej odzwierciedla współdziałanie trzech czynników: dostępności prasy, dyscypliny podawania i wymiany kręgów oraz wydajności przy pierwszym przejściu. Linia, która pracuje z szybkością 60 uderzeń na minutę, ale zatrzymuje się co czterdzieści minut z powodu zacięcia, zazwyczaj przegrywa z linią pracującą z prędkością 45 uderzeń na minutę i czystą ścieżką złomu. Porównując dostawców, zapytaj o rzeczywisty czas wymiany cewki, podziałkę i częstotliwość skoku oraz liczbę części pomiędzy przeszlifowaniami, a nie o maksymalną prędkość prasy.
Gdzie stosowane są części samochodowe do progresywnego tłoczenia
Prace progresywne dotyczą bardziej obszernych części pojazdu niż całej konstrukcji. Poniższy rozkład odzwierciedla typowe rodziny części produkowane na oprzyrządowaniu progresywnym i wielostanowiskowym.
- EV i układ napędowy — 42%: obudowy silników, pokrywy akumulatorów, miedziane szyny zbiorcze wysokiego napięcia i wsporniki jednostek napędowych.
- Korpus, siedzisko i konstrukcja — 24%: ramy siedzeń, wsporniki wzmacniające, zatrzaski i drobne elementy nadwozia.
- Paliwo, spaliny i pojazdy użytkowe — 18%: płyty końcowe zbiornika, osłony termiczne i wsporniki do samochodów ciężarowych.
- Elektronika i sprzęt przemysłowy — 16%: obudowy serwerów, obudowy piekarników, części konstrukcyjne laptopów i telefonów, obudowy serwonapędów i elementy sprężarek.
 Nowe części do tłoczenia miedzianych szyn zbiorczych w pojazdach energetycznych Precyzyjnie tłoczone szyny zbiorcze z miedzi o wysokiej czystości do dystrybucji prądu wysokiego napięcia w pojazdach elektrycznych, istotne tam, gdzie przewodzące połączenia o niskiej rezystancji i sąsiadujące tłoczenie w branży motoryzacyjnej wymagają ścisłej integracji dostawców. Zobacz produkt →
Warto wspomnieć o rodzinie szyn miedzianych. Części te łączą w sobie miękki, wysoce przewodzący materiał z wymagającymi specyfikacjami dotyczącymi zadziorów i płaskości i często są produkowane w tym samym czasie, co otaczające je części stalowe w sąsiednim sprzęcie. Dostawca, który już obsługuje oba rozwiązania części do tłoczenia samochodów a prace związane z tłoczeniem elektronicznym zwykle obejmują narzędziownię i głębokość metrologiczną, aby obsługiwać oba systemy materiałowe bez długiej krzywej uczenia się przy pierwszym uruchomieniu.
Określanie programu progresywnego stemplowania: siedem kroków
Większość przekroczeń kosztów programów progresywnych wynika z sekwencjonowania, a nie z samej matrycy. Poniższa kolejność odzwierciedla, w jaki sposób decyzje dotyczące projektu, narzędzi i automatyzacji faktycznie wzajemnie się ograniczają.
- Najpierw napraw układ pasków. Przed wybraniem liczby stanowisk ustaw szerokość podziałki, wstęgi i zwoju względem pustej geometrii. Każda późniejsza decyzja dziedziczy tę geometrię.
- Przypisz tolerancje do pikiet. Zdecyduj, do której stacji należy położenie otworu, do której kąt zagięcia, a do której płaskość. Niejasne tolerancje rysunku stają się przedmiotem sporów podczas PPAP.
- Dopasuj prasę z marginesem. Oblicz szczytową siłę ścinającą, a nie średnią, i zachowaj 20–30% zapasu na potrzeby przyszłej modernizacji materiału.
- Zdecyduj wcześnie o zakresie automatyzacji. Załadunek kręgów, prostownica, podajnik, przenośnik złomu i obsługa wyjścia zmieniają wysokość matrycy i czas cyklu, jeśli pojawią się na późnym etapie projektu.
- Uruchom symulację kostki. Symulacja formowania wychwytuje sprężynowanie i pocienianie przed cięciem stali, co jest znacznie tańsze niż korygowanie gotowego stanowiska formowania.
- Zaplanuj cykl przemiału. Rejestruj liczbę części pomiędzy ostrzeniami od pierwszego dnia produkcji, aby trwałość narzędzi stała się wymierną linią kosztów, a nie założeniem.
- Sprawdź na oprzyrządowaniu produkcyjnym. Twórz próbki spoza narzędzia i pełny PPAP na ostatecznej matrycy, a nie na narzędziu prototypowym, w przeciwnym razie stos tolerancji przesunie się po przybyciu prawdziwego paska.
 Niestandardowy sprzęt do automatyzacji tłoczenia dla linii do progresywnego tłoczenia Lista produktów dla niestandardowego sprzętu do automatyzacji tłoczenia, istotna tam, gdzie progresywne programy wymagają skoordynowanego projektowania matryc, produkcji części tłoczonych i dostarczania automatyzacji. Zobacz produkt →
Krok czwarty to moment, w którym dostawa pod klucz zmienia oblicze. Kiedy twórca matryc i wykonawca automatyki są objęci jedną umową, wysokość matrycy, linia przejścia, skok podajnika i tonaż prasy są ustalane na jednym rysunku, a nie negocjowane między dwoma dostawcami po już wycięciu narzędzia. Utrzymanie projektowania matryc, produkcji części tłoczonych i automatyzacji tłoczenia w jednej grupie inżynierskiej eliminuje interfejsy, w których programy progresywne zwykle tracą tygodnie.
Rejestry konserwacji, przechowywania tolerancji i zgodności
Progresywna matryca, która w chwili premiery wyprodukowała akceptowalne części, nie pozostanie tam bez rytmu konserwacji. Typową praktyką jest mierzenie próbki przy każdym ponownym przemieleniu, śledzenie trendu, a nie poszczególnych odczytów, oraz wymiana słupków prowadzących i tulei w ustalonej liczbie, a nie w przypadku awarii. Koszt planowanego ośmiogodzinnego serwisu matrycy stanowi ułamek kosztu złomowanej cewki i nieodebranej przesyłki.
Dokumentacja zgodności dotycząca tłoczenia samochodów zwykle musi być dostarczana z częścią: certyfikaty materiałowe z numerami wytopu, raporty dotyczące układu wymiarowego w PPAP, plany kontroli identyfikujące stacje krytyczne oraz zapisy dotyczące konserwacji matrycy i historii przemielenia. Gatunki stali o wysokiej wytrzymałości dostarczane zgodnie ze specyfikacją 590 MPa lub 780 MPa powinny mieć zarejestrowane dane z inspekcji cewki, ponieważ okno formowania dla tych gatunków jest wąskie, a różnice między frezami będą widoczne jako przesunięcie kąta zgięcia na długo przed pojawieniem się widocznego pęknięcia.
Smarowanie i zarządzanie złomem to dwie kwestie porządkowe, które najbardziej wpływają na utrzymanie tolerancji w długim okresie. Prawidłowy dobór środka smarnego do powłoki przychodzącej taśmy zmniejsza zacieranie się na stanowiskach pobierania, a zsyp złomu kontrolowany według ustalonego harmonogramu zapobiega uszkodzeniom matrycy wywołanym przez ślimaki, których nie jest w stanie zaabsorbować żadna siła prasy. Traktowane jako rutynowa konserwacja, a nie refleksja, wydłużają odstęp między przemieleniami i utrzymują zakres tolerancji, który sprawia, że stemplowanie progresywne jest przede wszystkim właściwym wyborem.
Poprzedni post
Przewodnik po ciężkim tłoczeniu: tolerancje, tonaż, projekt matrycy i dobór narzędzi
Następny post
Nitowanie w matrycach progresywnych: zasady i zastosowania
Nasz Produkty.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowa matryca do stemplowania Producenci matryc do tłoczenia metali
