-
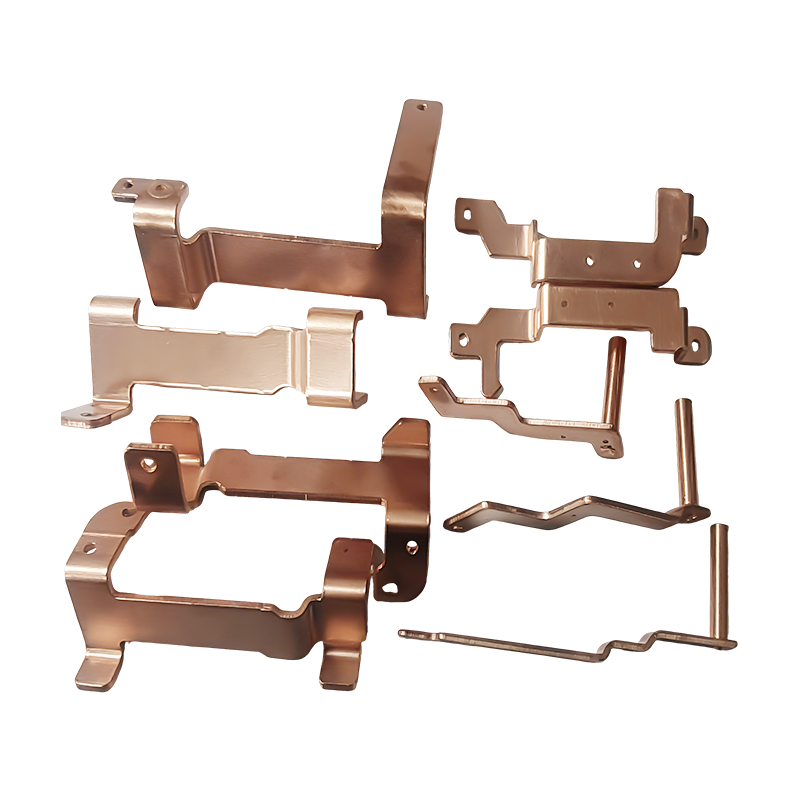
Nowe części do tłoczenia miedzianych szyn zbiorczych pojazdów energetycznych
Nowe części do tłoczenia miedzianych szyn zbior...
-
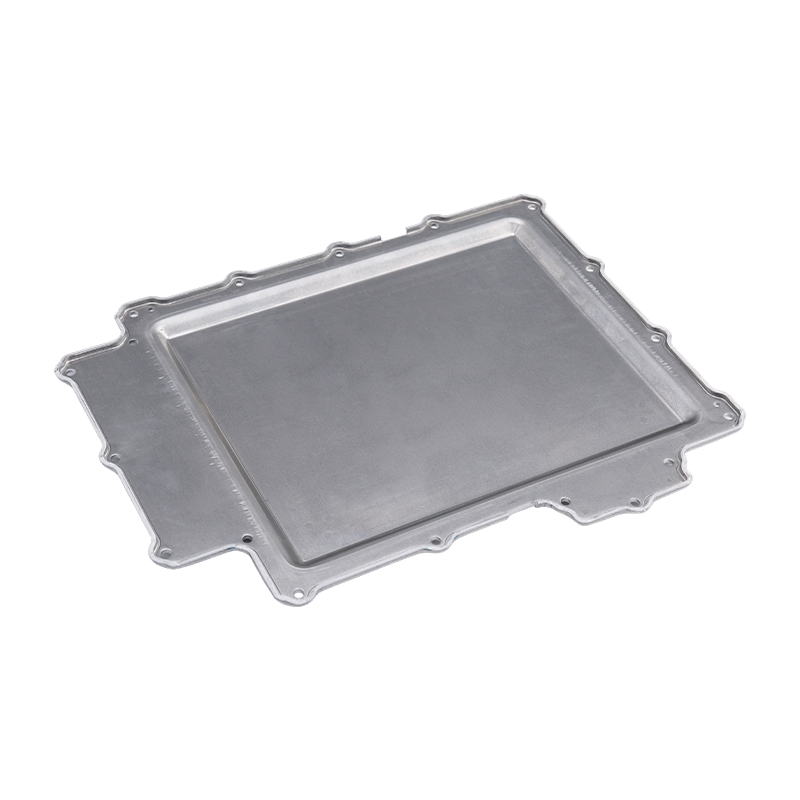
Części tłoczone na pokrywie baterii
Nasze części do tłoczenia pokryw akumulatorów t...
-
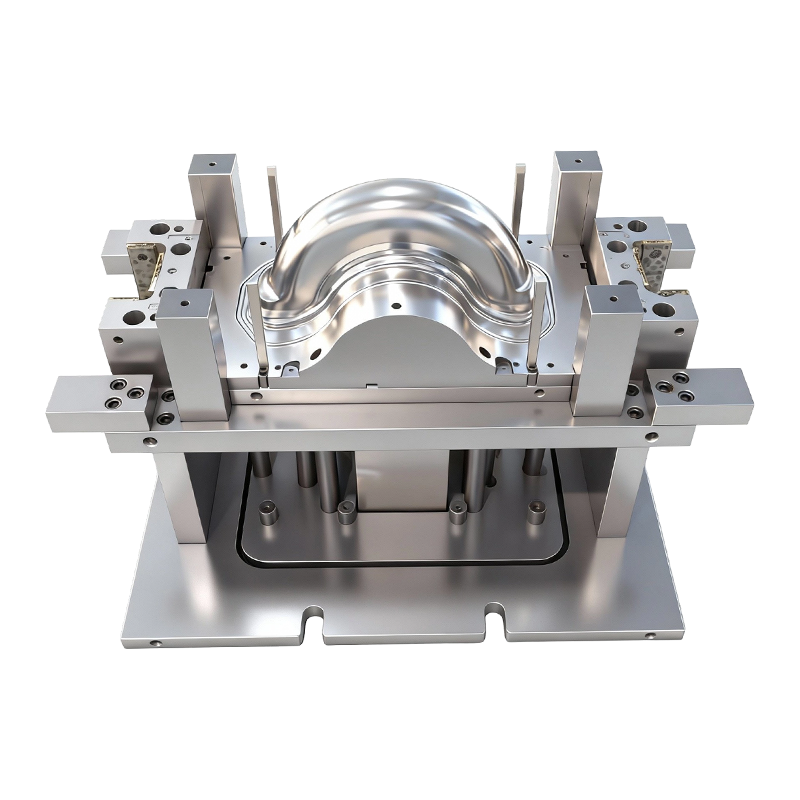
Forma do głębokiego tłoczenia do przednich i tylnych kół dwukołowych pojazdów elektrycznych
Ta forma do głębokiego tłoczenia przednich i ty...
-
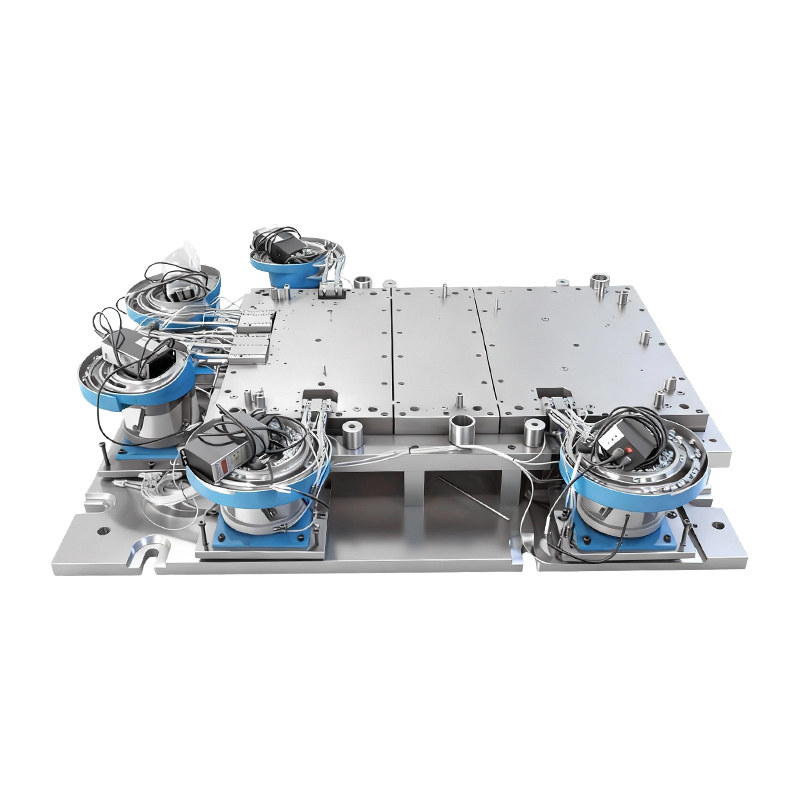
Automatyczna forma do nitowania dla dużej podstawy maszyny komputerowej
Ta automatyczna forma do nitowania dla dużej po...
-
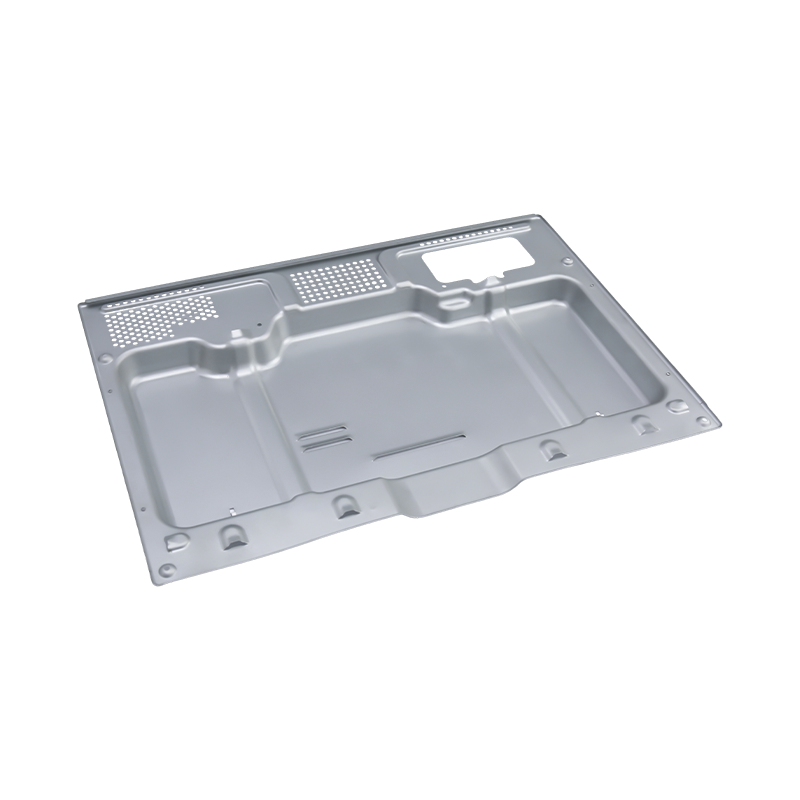
Wysokiej klasy części do tłoczenia w piekarniku
Nasze wysokiej klasy części do tłoczenia piekar...
-
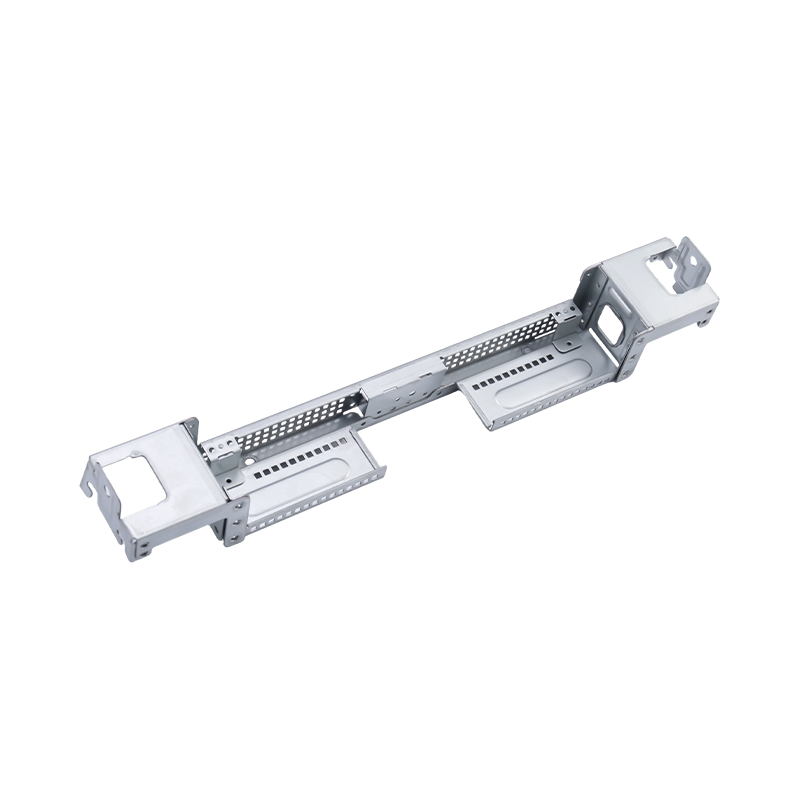
Wysokiej klasy duże części do tłoczenia komputerowego
Nasze wysokiej klasy duże części do tłoczenia k...

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Przewodnik po ciężkim tłoczeniu: tolerancje, tonaż, projekt matrycy i dobór narzędzi
Przewodnik po ciężkim tłoczeniu: tolerancje, tonaż, projekt matrycy i dobór narzędzi
2026-10-13
Ciężkie tłoczenie: gdy 2 mm jest już za cienkie
Inżynier ds. zakupów zapytał kiedyś, dlaczego wspornik 6 mm jest dostępny w trzech różnych cenach w ciągu 48 godzin. Powodem nie była praca ani koszty ogólne. To był tonaż. Ciężkie tłoczenie – formowanie blach o grubości zwykle większej niż 4 mm – zmienia każde obliczenie: wydajność prasy, materiał matrycy, smarowanie, a nawet sposób kontroli gotowej części. Jeśli potraktujesz część 6 mm jak obudowę elektroniki 1,5 mm, albo złamiesz matrycę, albo zapłacisz za prasę, której nie potrzebujesz.
Szybki wniosek: w przypadku ciężkiego tłoczenia wymagania dotyczące tonażu skalują się mniej więcej wraz z kwadratem grubości, a nie liniowo. Część ze stali niskowęglowej o grubości 6 mm może wymagać 2,5 do 3 razy większej siły niż część 3 mm o tym samym obwodzie. Przed wyceną zawsze sprawdzaj skok prasy, rozmiar łóżka i pojemność poduszki.
Próg praktyczny nie jest stały. Niektóre sklepy nazywają ciężkimi 3 mm; inne zaczynają się od 6 mm. Liczy się to, czy Twoja istniejąca prasa o nacisku od 80T do 400T może utrzymać wymaganą siłę w całym skoku bez uginania ramy. Podczas ciężkiego tłoczenia ugięcie objawia się nierówną grubością, pękniętymi promieniami i krótką żywotnością matrycy.
Podstawowe zasady: co się zmienia, gdy wskaźnik rośnie
Ciężkie tłoczenie to nie tylko „większa siła”. To inny zestaw ograniczeń. Poniższe cztery czynniki decydują o tym, czy część jest produkowalna, powtarzalna i opłacalna.
Tonaż i udar
Prasa 400T o skoku 24 cali to nie to samo, co prasa 400T o skoku 10 cali. Ciężkie części często wymagają głębszego ciągnienia niż cienkie części. Jeśli skok jest zbyt krótki, nie można wyczyścić części ani ustawić poduszki. Zawsze dopasowuj krzywą prasy, a nie tylko maksymalny tonaż.
Materiał matrycy i prześwit
W przypadku stali miękkiej o grubości 6 mm luz matrycy zwykle wynosi od 8% do 12% grubości na stronę. Zbyt mały luz powoduje zacieranie się i pękanie stempla; zbyt duża ilość powoduje powstawanie ciężkich zadziorów i słabą jakość krawędzi. D2 i SKD11 pozostają powszechne, ale w przypadku stali o wysokiej wytrzymałości powyżej 780 MPa opłacalne stają się stale wytwarzane metodą metalurgii proszków lub płytki węglikowe.
Odszkodowanie za sprężynę
Gruby metal odskakuje bardziej w wartościach bezwzględnych. Część o grubości 6 mm z zagięciem o 90 stopni może po zwolnieniu powrócić o 2 do 3 stopni. Matryca musi być nadmiernie wygięta lub proces musi obejmować stację monetowania. Z tego powodu ciężkie matryce do tłoczenia często kosztują od 20% do 40% więcej niż cienkie matryce o podobnej wielkości.
Spójność materiału
Różnice w grubości plus/minus 0,2 mm są pomijalne przy grubości 1 mm. Przy 8 mm zmienia wymaganą siłę o 5% lub więcej. Bez kontroli przychodzącej i stałych źródeł cewek Twoja prasa przeciąża się w sposób losowy. Ciężkie tłoczenie wymaga identyfikowalności materiału na poziomie partii.
Zmienia się również wybór między matrycami progresywnymi a matrycami transferowymi. W przypadku ciężkich części często wygrywają matryce transferowe, ponieważ przesuwają część między stacjami bez przeciągania jej przez pasek. Szczegółowe porównanie możesz przeczytać w tym artykule na temat progresywne w porównaniu do tłoczenia metali transferowych .
Porównanie tonażu: Dopasowanie prasy do części
W poniższej tabeli zastosowano uproszczony wzór na ścinanie dla stali niskowęglowej (wytrzymałość na ścinanie 300 MPa). Rzeczywisty tonaż zależy od konstrukcji matrycy, gatunku materiału i ustawień poduszki. Użyj tego jako filtra pierwszego przejścia, a nie ostatecznego cytatu.
Zwróć uwagę na skok z 400T do 600T. Wiele sklepów jest w stanie obsłużyć części o średnicy od 4 do 8 mm, ale części powyżej 8 mm muszą zlecać na zewnątrz. W tej luce pojawia się ryzyko dostawy i pełzanie kosztów.
Ukryta metryka: Zapotrzebowanie na siłę według grubości
Kupujący często porównują cenę za kilogram. Lepszą ukrytą miarą jest zapotrzebowanie na siłę na milimetr grubości. Poniższy wykres pokazuje względny tonaż dla tej samej geometrii części przy wzroście grubości od 3 mm do 12 mm. Pręty są normalizowane do 3 mm = 100.
Przy 12 mm wskaźnik siły przekracza 1400% wartości bazowej 3 mm, ponieważ powierzchnia ścinania rośnie liniowo, podczas gdy grubość zwiększa również ciśnienie wymagane do czystego ścinania. Dlatego niewielka zmiana wymiarów może przesunąć część z prasy 200T do prasy 600T.
Podział zastosowań przemysłowych w przypadku ciężkiego tłoczenia
Duże zapotrzebowanie na tłoczenie nie jest równomiernie rozłożone. W oparciu o typowy zestaw projektów realizowanych w zakładach zajmujących się obróbką metali obsługujących klientów w zakresie maszyn i pojazdów, podział rynku jest mniej więcej następujący.
Motoryzacja i pojazdy nowej energii — 45%
Ciężkie samochody ciężarowe i sprzęt budowlany — 25%
AGD i elektronika — 20%
Urządzenia przemysłowe — 10%
Dominują części samochodowe, ponieważ pokrywy akumulatorów, obudowy silników, ramy siedzeń i miedziane szyny zbiorcze wykorzystują materiał o grubości od 4 do 10 mm. Tłoczki do samochodów ciężarowych, takie jak wsporniki ramy i mocowania zawieszenia, wymagają jeszcze większego tonażu i często materiału o grubości 12 mm lub grubszego.
 Części do tłoczenia ciężkich samochodów ciężarowych do zastosowań w pojazdach użytkowych Precyzyjne elementy ze stali o wysokiej wytrzymałości, w tym wsporniki ramy i płyty zawieszenia, zaprojektowane z myślą o nośności, odporności na wibracje i długiej żywotności. Zobacz produkt →
 Części do tłoczenia pokryw baterii do pojazdów samochodowych i systemów przechowywania Obudowy ze stali walcowanej na zimno, aluminium lub stali nierdzewnej o wąskich tolerancjach, pomagające chronić rdzenie akumulatorów przed kurzem, wilgocią i uderzeniami. Zobacz produkt →
W nowych pojazdach zasilanych energią elementy tłoczone na pokrywie akumulatora muszą równoważyć masę, uszczelnienie i bezpieczeństwo zderzeniowe. Zwykle oznacza to stal lub stopy aluminium o wysokiej wytrzymałości i wąską tolerancję płaskości. W przypadku silników elektrycznych części tłoczone w obudowie mają podobne wymagania, ale dodają wymagania w zakresie ekranowania magnetycznego i koncentryczności.
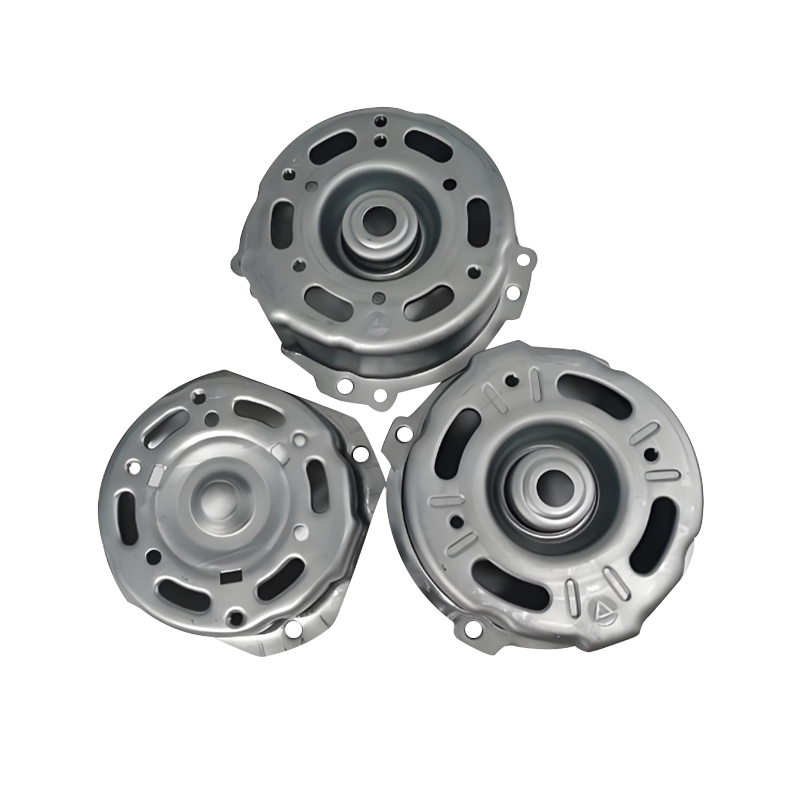 Części do tłoczenia obudowy silnika samochodowego Obudowy ze stali lub aluminium o wysokiej wytrzymałości ze strukturami rozpraszającymi ciepło i ustandaryzowanymi interfejsami, wspierające ochronę silnika, wydajność montażu i trwałość. Zobacz produkt →
Przewodnik po wyborze: pięć kroków przed podjęciem decyzji
Użyj tej sekwencji, aby zmniejszyć ryzyko zakupu niewłaściwej prasy, matrycy lub dostawcy.
Krok 1: Oblicz rzeczywisty tonaż
Użyj wzoru na ścinanie: obwód × grubość × wytrzymałość na ścinanie / 1000. Dodaj 20% bezpieczeństwa dla obciążeń udarowych i 10% dla powrotu poduszki. Nie polegaj wyłącznie na nominalnych ocenach prasy.
Krok 2: Sprawdź łóżko i udar
Sprawdź, czy matryca pasuje do łoża i czy skok czyści część. Łóżko o wymiarach 312 na 84 cale jest powszechne w dużych prasach, ale Twoja matryca może wymagać rowków teowych w określonych pozycjach.
Krok 3: Potwierdź klasę materiału
Stal o wysokiej wytrzymałości powyżej 780 MPa może wymagać o 30% większej siły niż stal miękka. Przed produkcją poproś o certyfikaty walcowni i sprawdź tolerancję grubości.
Krok 4: Kontroluj konserwację matrycy
Ciężkie tłoczniki zużywają się szybciej. Zapytaj dostawcę o częstotliwość konserwacji zapobiegawczej, zapas zapasowych stempli i zapis żywotności matrycy w skokach.
Krok 5: Zaplanuj automatyzację
Ciężkie części są trudne do podawania ręcznego. Systemy przenoszenia, roboty lub podajniki cewek należy określić razem z matrycą, aby uniknąć późniejszych przeróbek.
Konserwacja i zgodność w przypadku ciężkiego stemplowania
Ciężkie tłoczenie zwiększa zużycie, hałas i zagrożenie dla bezpieczeństwa. Plan utrzymania, który sprawdzi się w przypadku linii cienkotorowych, tutaj się nie sprawdzi.
- Sprawdzaj luzy matrycy co 5 000 do 10 000 uderzeń dla średnicy 6 mm i większej. Zużycie przyspiesza po pierwszych 20% żywotności matrycy.
- Co kwartał monitoruj ugięcie ramy prasy. Odchylenie 0,2 mm w poprzek łoża może podwoić wysokość zadziorów.
- Stosuj smarowanie z dodatkami odpornymi na wysokie ciśnienia. Standardowe smary cienkowarstwowe rozkładają się pod wysokim naciskiem kontaktowym.
- Przestrzegaj lokalnych norm dotyczących osłon dla pras wysokotonażowych. Same kurtyny świetlne mogą nie zatrzymać siłownika o udźwigu 400T w bezpiecznej odległości.
- Przechowuj dokumentację identyfikowalności materiałów przez co najmniej trzy lata. Jeśli partia grubej stali ma nierówną wydajność, należy szybko odizolować dotknięte części.
Dla dostawców możliwość oferowania matryc, części i automatyzacji z jednego źródła zmniejsza problem przekazywania konserwacji. Kiedy konstruktor matryc i stemplarz to ten sam zespół, regulacje luzu i części zamienne docierają bez wskazywania palcem.
Uwaga dotycząca zwrotu z inwestycji: w przypadku wycieku budżetów na duże stemple
Największym ukrytym kosztem w przypadku ciężkiego tłoczenia nie jest stawka godzinowa prasy. Jest to złom z próby springback i die. Część o grubości 6 mm, która nie przejdzie kontroli wymiarowej po 5000 uderzeń, może spowodować zmarnowanie od 8 do 12 ton stali przed naprawą matrycy. Zdyscyplinowany plan prób z próbkami o rosnącej grubości kosztuje mniej niż tydzień złomu produkcyjnego.
Oceniając wycenę, zapytaj o zakładaną wytrzymałość na ścinanie, luz matrycy i metodę kompensacji sprężynowania. Jeśli dostawca nie może odpowiedzieć, cena prawdopodobnie opiera się na przyzwyczajeniach o cienkiej grubości. To jest moment, aby przejść się po parkiecie i sprawdzić krzywą prasy.
Poprzedni post
Niestandardowe części tłoczone metalem dla przemysłu naftowego: materiały i zaopatrzenie
Następny post
Tłoczenie progresywne części samochodowych: matryce, tolerancje, koszty i przewodnik po objętościach
Nasz Produkty.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowa matryca do stemplowania Producenci matryc do tłoczenia metali
