-
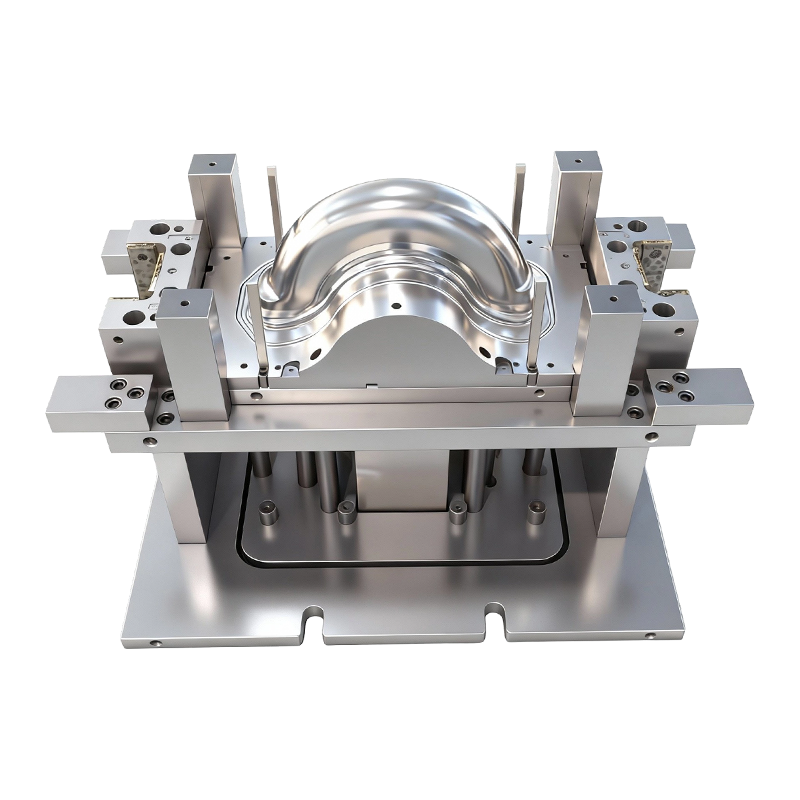
Forma do głębokiego tłoczenia do przednich i tylnych kół dwukołowych pojazdów elektrycznych
Ta forma do głębokiego tłoczenia przednich i ty...
-
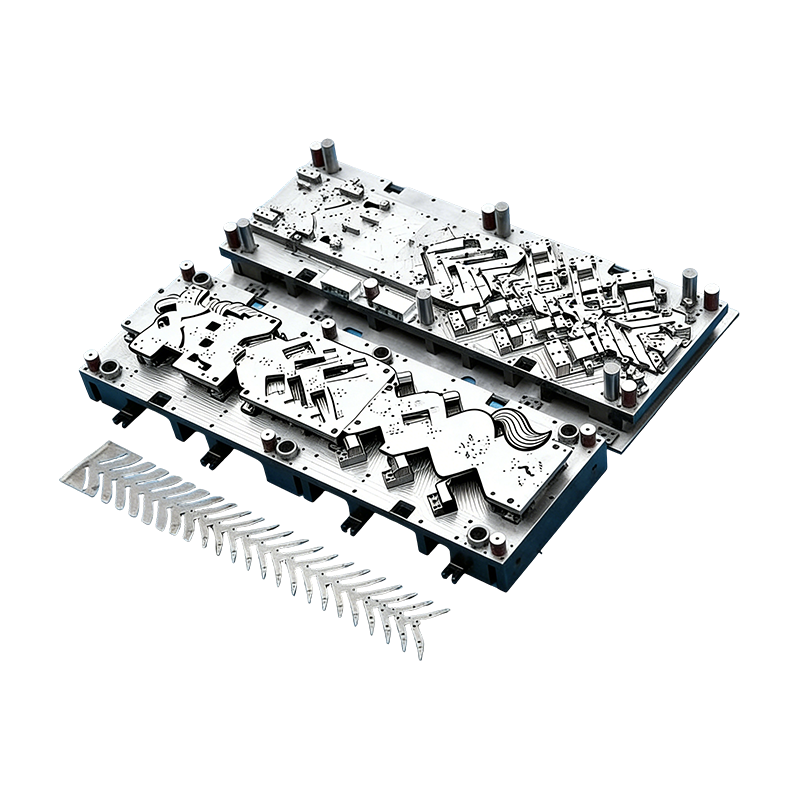
Formy progresywne do części samochodowych
Ta ciągła forma do obudów silników samochodowyc...
-
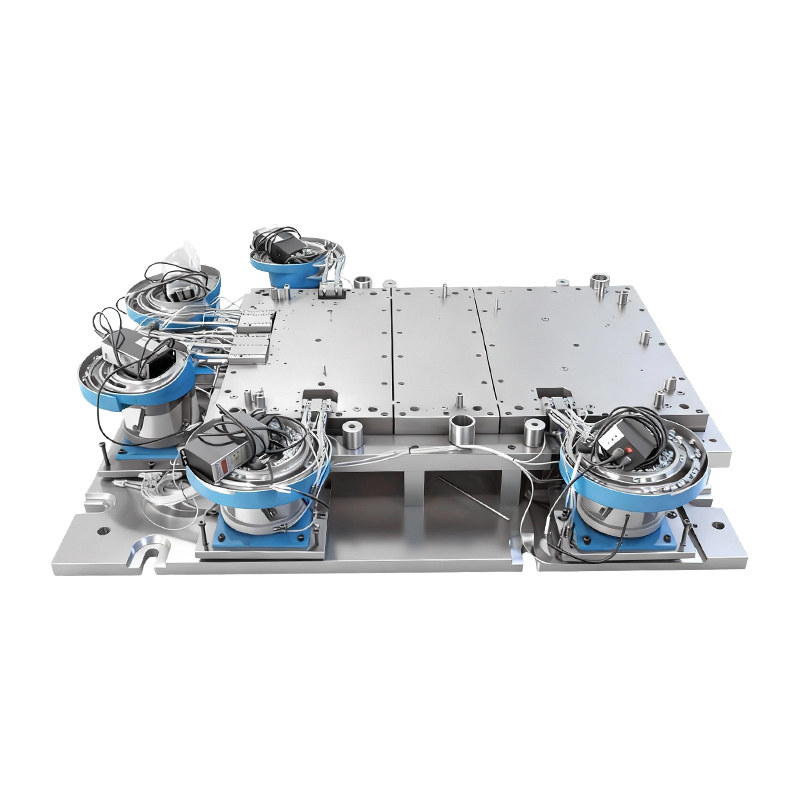
Automatyczna forma do nitowania dla dużej podstawy maszyny komputerowej
Ta automatyczna forma do nitowania dla dużej po...
-
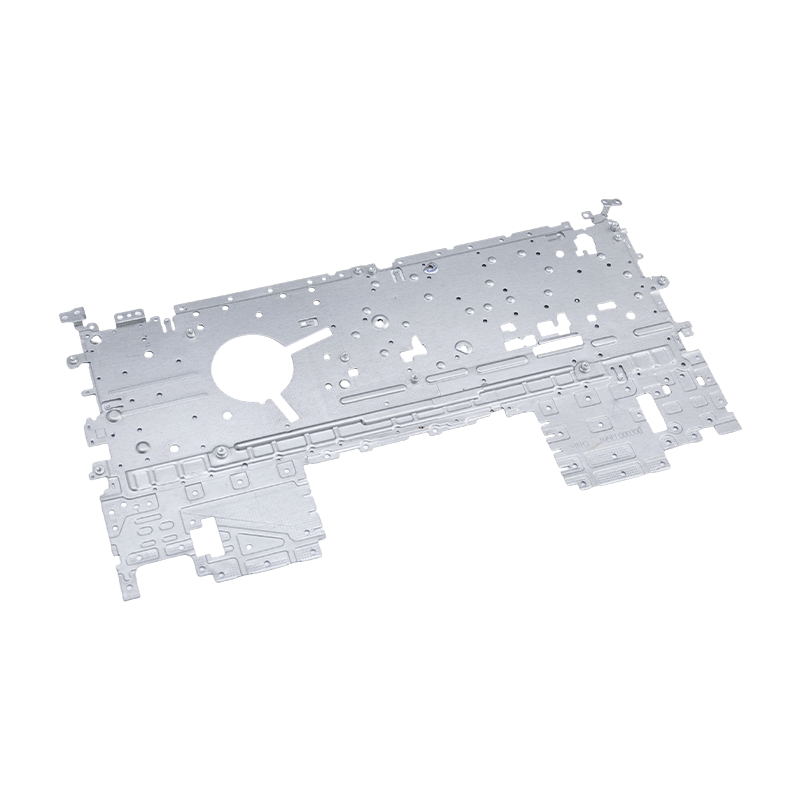
Tłoczenie części do laptopów
Nasze części do tłoczenia laptopów to precyzyjn...
-
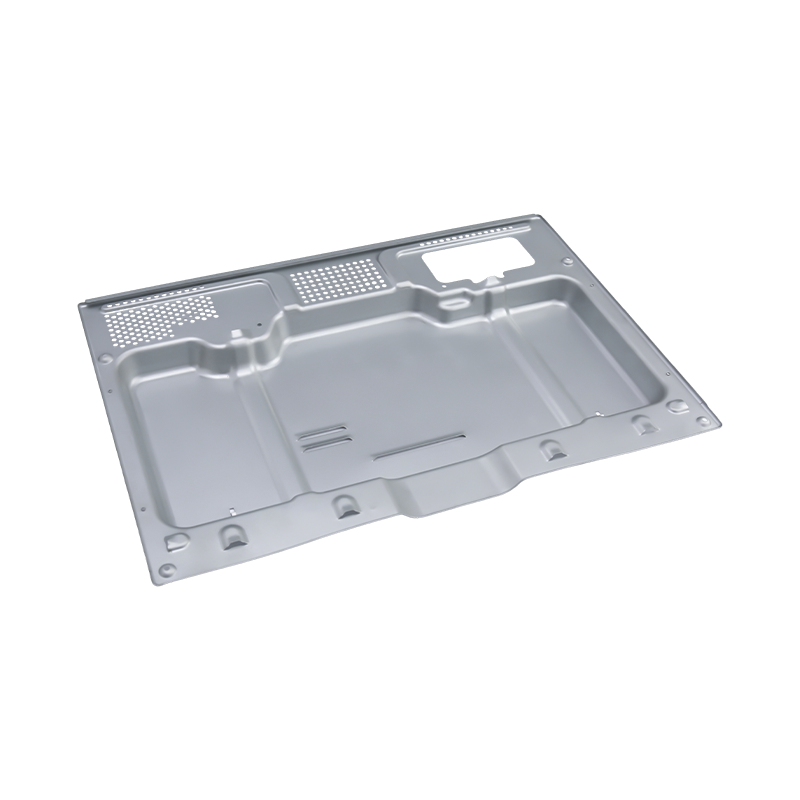
Wysokiej klasy części do tłoczenia w piekarniku
Nasze wysokiej klasy części do tłoczenia piekar...
-
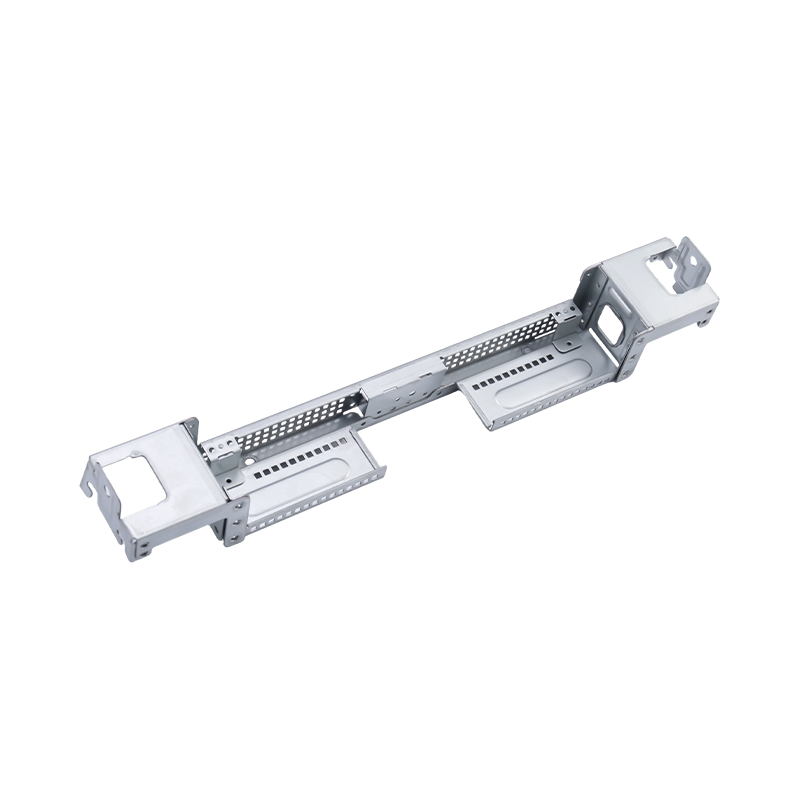
Wysokiej klasy duże części do tłoczenia komputerowego
Nasze wysokiej klasy duże części do tłoczenia k...

Wiadomości branżowe
Nitowanie w matrycach progresywnych: zasady i zastosowania
2026-09-24
Co robi nitowanie w matrycy w matrycy progresywnej
Większość tłoczonych zespołów przechodzi przez dwie oddzielne operacje: części są formowane w jednej matrycy, a następnie przenoszone do prasy lub uchwytu, gdzie są łączone. Nitowanie w matrycy eliminuje tę drugą podróż. Stacja nitująca znajduje się wewnątrz wielostanowiskowej matrycy progresywnej, zatem przebijanie, gięcie, układanie w stosy, podawanie nitów, nitowanie, kształtowanie i wycinanie odbywa się w jednym, ciągłym narzędziu.
Rezultatem jest gotowy, trwale połączony element wielowarstwowy za jednym pociągnięciem prasy. Ponieważ połączenie jest wykonane za pomocą prefabrykowanego, niezależnego nitu, proces ten różni się od spawania, zaciskania i nitowania wtłaczanego offline. Nie ma dopływu ciepła ani oddzielnej komory montażowej, a operator nie musi przenosić częściowo ukończonych części z jednej maszyny na drugą.
Logika jest taka sama jak w każdym przypadku proces tłoczenia progresywnego w porównaniu ze stemplowaniem transferowym : taśma przesuwa się o ustalony odstęp, a każda stacja wykonuje jedno zadanie. To, co wyróżnia nitowanie w matrycy, to fakt, że jednym z tych zadań jest operacja łączenia mechanicznego, zsynchronizowana z skokiem prasy i kontrolowana przez sztywność samej matrycy.
Czteroetapowy cykl pracy
Każda stacja nitowania przebiega według tej samej kolejności, niezależnie od części. Zrozumienie tego ułatwia określenie, gdzie dokładność jest uzyskiwana, a gdzie tracona.
Wstępne formowanie i pozycjonowanie
Pasek nośny jest prowadzony na miejsce za pomocą precyzyjnych pilotów. Następnie stacje przebijania i gięcia pracują kolejno, układając warstwy blachy i wyrównując otwory na nity tak, aby były współosiowe przed wprowadzeniem nitu. Jeśli w tym miejscu otwory nie są wyrównane, żaden przebijak nie jest w stanie później uratować złącza.
Automatyczne podawanie nitów
Zewnętrzny podajnik wibracyjny sortuje nity i dostarcza je pojedynczo drogą powietrzną do stacji pozycjonującej w dolnej matrycy. Czujniki wykrywają brakujące lub zakleszczone nity. Kiedy wykryją usterkę, natychmiast uruchamiają zabezpieczenie prasy, więc zły posuw powoduje zatrzymanie prasy, zamiast uszkodzić narzędzie lub wyprodukować wadliwą część.
Nitowanie i formowanie na zimno
Gdy prasa opada, stempel nitujący wywiera siłę pionową. Trzpień nitu przechodzi przez wstępnie przebite otwory, a końcówka rozszerza się i dociska do ograniczenia matrycy, tworząc solidny łeb nitu. Warstwy są ze sobą połączone bez przerwy między nimi, a całe zdarzenie polega na odkształceniu plastycznym na zimno.
Kształtowanie i wyładowanie
Po otwarciu matrycy montaż przechodzi do stanowisk kształtowania, kalibracji wymiarowej i kontroli, a następnie do końcowego wykrojenia. Gotowy element pozostawia matrycę już nitowaną i sprawdzoną.
Podstawowe moduły systemu nitowania w matrycy
Niezawodna matryca nitująca to tak naprawdę cztery systemy pracujące jako jeden. Słabość któregokolwiek z nich szybko ujawnia się w koszu na złom.
| Moduł | Główne komponenty | Co kontroluje |
|---|---|---|
| Główna matryca do tłoczenia | Stanowiska do przebijania, gięcia, kształtowania i wykrawania | Pozycjonowanie pasków i wyrównanie warstw |
| Automatyczne podawanie nitów | Misa wibracyjna, separacja i dostawa pneumatyczna | Jeden nit, na właściwym miejscu, przy każdym skoku |
| Precyzyjna jednostka nitująca | Stempel nitujący, wkładka pozycjonująca, wysokociśnieniowy uchwyt półfabrykatu, elementy prowadzące | Kształt głowy, szczelność i konsystencja stawów |
| Wykrywanie i ochrona | Czujniki brakujących, luźnych lub zakleszczonych nitów | Zapobiega defektom i kolizjom matryc |
Na szczególną uwagę zasługuje zespół nitujący. Stempel, wkładka, uchwyt półfabrykatu i prowadnice decydują o stabilności połączenia od pierwszego do milionowego skoku. Sztywna konstrukcja matrycy i wysoce precyzyjny system prowadzący zapewniają dokładność nitowania i siłę blokowania w granicach tolerancji, ponieważ nic w tym procesie nie zależy od umiejętności operatora.
Dlaczego jedno odniesienie do pozycjonowania poprawia dokładność
W montażu offline każdy etap obsługi wprowadza nowy błąd mocowania. Część jest pobierana, umieszczana w uchwycie, ponownie umieszczana i łączona. Małe przesunięcia kumulują się na każdym z tych etapów.
Nitowanie w matrycy pozwala tego uniknąć, ponieważ pasek nośny działa jako pojedyncze odniesienie pozycjonujące od pierwszej do ostatniej stacji. Nit umieszcza się zawsze względem elementów, które zostały przebite w tym samym stemplu, na tym samym pasku, chwilę wcześniej. Dlatego też proces ten zapewnia stałą pozycję nitu, wysokość łba i wytrzymałość na rozciąganie w bardzo długich seriach produkcyjnych.
Ta sama integracja zapewnia wysoką wydajność. Dzięki automatyzacji podawania, łączenia i kontroli wewnątrz matrycy zmniejsza się nakład pracy, zanika rotacja półproduktów, a ciągła produkcja w ilościach milionów sztuk staje się praktyczna.
Ochrona powłok przewodzących
W przypadku części elektrycznych metoda łączenia ma takie samo znaczenie jak połączenie. Ciepło spawania może spalić lub utlenić platerowaną powierzchnię, a uszkodzona powłoka oznacza wyższą rezystancję styku dokładnie tam, gdzie część musi przewodzić.
Nitowanie na zimno pozwala uniknąć tego problemu. W procesie tym nie wykorzystuje się ciepła Pokrycie niklem, srebrem i złotem pozostaje nienaruszone bez utleniania lub utraty spalania, a arkusz nie jest usuwany. Jest to jeden z głównych powodów, dla których proces ten sprawdza się w przypadku precyzyjnych komponentów elektrycznych i nowych części przewodzących energię, w przypadku których stabilna przewodność jest raczej wymogiem projektowym niż preferencją.
Wybór pomiędzy nitami półrurowymi i pełnymi
Obydwa typy nitów mogą być wprowadzane automatycznie do matrycy i spęczane poprzez formowanie na zimno, więc wybór sprowadza się do obciążenia, jakie musi wytrzymać złącze.
- Nity półrurowe są głównym wyborem. Ich pusty trzpień wymaga mniejszej siły formującej, co pasuje do większości precyzyjnych połączeń sprzętowych z cienkiej blachy.
- Solidne nity są stosowane tam, gdzie złącze podlega dużym obciążeniom lub dużym obciążeniom rozciągającym, a pełniejszy, mocniejszy trzpień jest wart dodatkowej siły formującej.
Kompatybilność materiałowa jest szeroka. W ten sposób można łączyć powszechnie stosowane materiały tłoczone, takie jak stal walcowana na zimno, stal nierdzewna, miedź, mosiądz i stopy aluminium. Ponieważ metale te różnią się sprężystością i twardością, stempel nitujący i wkładka matrycy są zwykle dopasowywane do konkretnego stosu materiałów.
Typowe zastosowania
Nitowanie w matrycy jest najczęstsze tam, gdzie liczy się dokładność wymiarowa, przewodność i powtarzalność. Główne gałęzie przemysłu to elektronika samochodowa, systemy elektryczne nowej energii, precyzyjny sprzęt gospodarstwa domowego i przemysłowe przełączniki sterujące.
Typowe części obejmują:
- Zespoły styków srebrnych przekaźników
- Odłamki złącza akumulatora
- Szyny zbiorcze
- Zespoły zacisków złącza
- Przełącz sprzęt przewodzący
- Precyzyjne elementy ekranujące
Cechą wspólną tych części jest mała, cienka geometria produkowana w bardzo dużych ilościach, a połączenie musi być niezawodne elektrycznie i mechanicznie. Jest to profil, w którym jednosuwowa, w pełni zautomatyzowana matryca nitująca zwraca się najszybciej.
Punkty projektowe, które decydują o tym, czy matryca działa
Nitowanie w matrycy po uruchomieniu wydaje się proste, ale szczegóły są ustalane na długo przed pierwszą próbą. Kilka decyzji niesie ze sobą największy ciężar.
- Układ pasków. Stacja nitowania wymaga wystarczającej ilości miejsca na stempel, wkładkę i ścieżkę podawania, a taśma musi pozostać stabilna podczas poprzedzających ją stacji gięcia i układania.
- Wyrównanie otworów. Otwory przebite w każdej warstwie muszą pokrywać się z prześwitem nitu, dlatego projekt pilota i prowadnicy należy uwzględnić łącznie z podziałką taśmy.
- Niezawodność karmienia. Orientacja nitów, separacja i dostarczanie muszą być powtarzalne przy pełnej prędkości prasy. Błędy w zasilaniu są najczęstszą przyczyną przestojów.
- Zasięg czujnika. Wykrywanie powinno potwierdzić obecność nitu przed skokiem i wychwycić luźne lub zakleszczone nity po nim, tak aby usterki nigdy nie przemieszczały się w dół.
- Dostęp konserwacyjny. Zużycie stempli i wkładek nitujących. Matryca zaprojektowana z myślą o szybkiej wymianie zapewnia wysoki czas sprawności przez długi czas produkcji.
Zespoły, które traktują stację nitującą po namyśle, zwykle odkrywają te ograniczenia podczas prób. Zespoły, które wspólnie planują cały rozwój, zwykle ich unikają.
Gdzie nitowanie w matrycy pasuje do programu tłoczenia
Nitowanie w matrycy jest jednym z członków szerszej rodziny zintegrowanych operacji. Podziela swoją filozofię dotyczącą gwintowania w matrycy i innych etapów łączenia, które przenoszą prace montażowe do prasy, temat omówiony bardziej szczegółowo w tym wyjaśnieniu jak stemplowanie i łączenie łączą się w jednej prasie .
To, czy jest to właściwy wybór, zależy od części. Nagradza duże ilości i stabilne projekty, ponieważ inwestycja w oprzyrządowanie jest rozłożona na wiele części. Jest mniej atrakcyjny w przypadku bardzo małych objętości lub zespołów, których geometria często się zmienia. Jednak w przypadku programów o odpowiednim zakresie wyeliminowanie dodatkowego etapu montażu może skrócić czas realizacji i jednocześnie zmniejszyć szkody związane z obsługą.
Budowanie matryc i części do nitowania z Suzhou Shuangqisi
Matryca nitująca działa tylko tak dobrze, jak narzędzie za nią. Suzhou Shuangqisi projektuje i buduje precyzyjne, progresywne oprzyrządowanie oraz własne narzędzia elektroniczne wykrojniki do małych, precyzyjnych elementów stanowią naturalny punkt wyjścia dla programów zacisków, styków i szyn zbiorczych, które wymagają zintegrowanego nitowania.
Jeżeli częścią jest złącze lub zacisk, wysokoobrotowa matryca do tłoczenia progresywnego do części złączy i końcówek pokazuje rodzaj oprzyrządowania wielostanowiskowego, na którym opiera się ta praca. W przypadku bardziej złożonych układów z wieloma stacjami, wielostanowiskowa matryca progresywna z wkładkami z węglików spiekanych zapewnia długą żywotność narzędzi w wymagającej produkcji na dużą skalę.
Podawanie nitów, wykrywanie i ochrona prasy to problemy automatyzacji w równym stopniu, jak problemy z narzędziami, i można je rozwiązać sprzęt do automatyzacji tłoczenia do podawania i przenoszenia . Kupujący, którzy wolą pozyskiwać gotowe komponenty niż oprzyrządowanie, mogą przeglądać części do elektronicznego tłoczenia wykonane według rysunków klienta lub przejrzyj pełna gama części do tłoczenia .
Te same zasady łączenia dotyczą nowego sprzętu energetycznego. Można na przykład przyjrzeć się programom, które łączą połączenia przewodzące z uformowanymi obudowami Części do tłoczenia pokryw akumulatorów do pojazdów elektrycznych jako punkt odniesienia dla wielkoformatowej kontroli płaskości i formowania.
Rozpoczęcie projektu nitowania
Najszybszym sposobem oceny wykonalności jest przesłanie rysunków, specyfikacji nitów, materiału i grubości blachy oraz rocznej objętości. Na podstawie tych czterech informacji zespół inżynierów może doradzić w zakresie układu taśmy, metody podawania oraz tego, czy nit półrurowy czy pełny będzie odpowiedni do obciążenia.
Jeśli posiadasz zespół nitowany, który jest obecnie łączony w trybie offline, lub nowy element przewodzący jest jeszcze na etapie koncepcji, skontaktuj się z zespołem inżynierów Suzhou Shuangqisi, aby omówić wymagania dotyczące matryc nitujących . Wczesna rozmowa na temat złącza zwykle oszczędza więcej czasu niż jakakolwiek późniejsza zmiana matrycy.
Poprzedni post
Tłoczenie progresywne części samochodowych: matryce, tolerancje, koszty i przewodnik po objętościach
Następny post
Matryca złożona vs matryca progresywna: różnice, zastosowania i sposób wyboru
Nasz Produkty.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowa matryca do stemplowania Producenci matryc do tłoczenia metali
