-
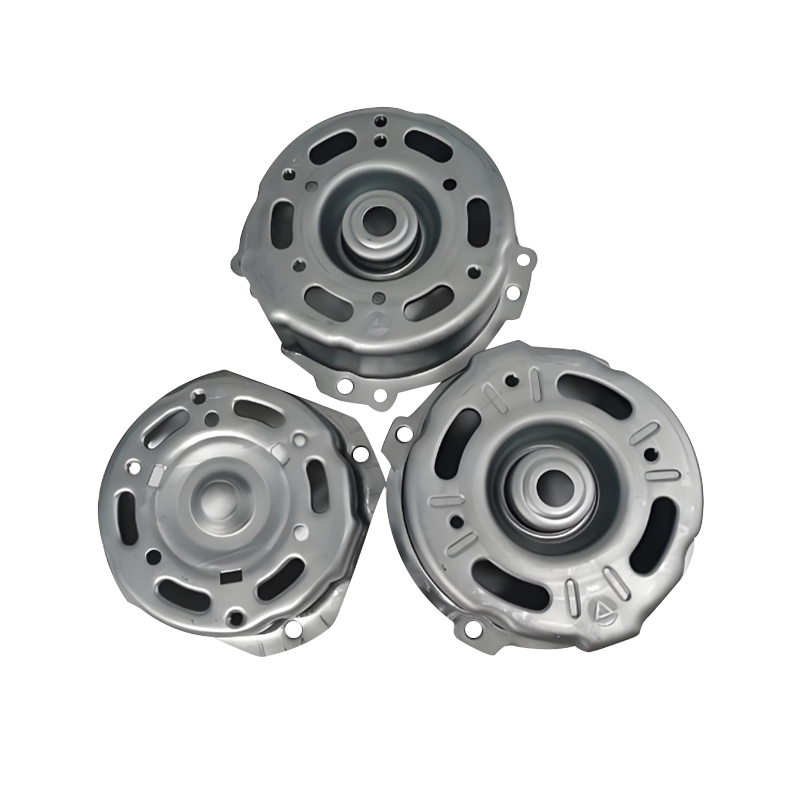
Części tłoczone do obudowy silnika samochodowego
Części tłoczone do obudów silników samochodowyc...
-
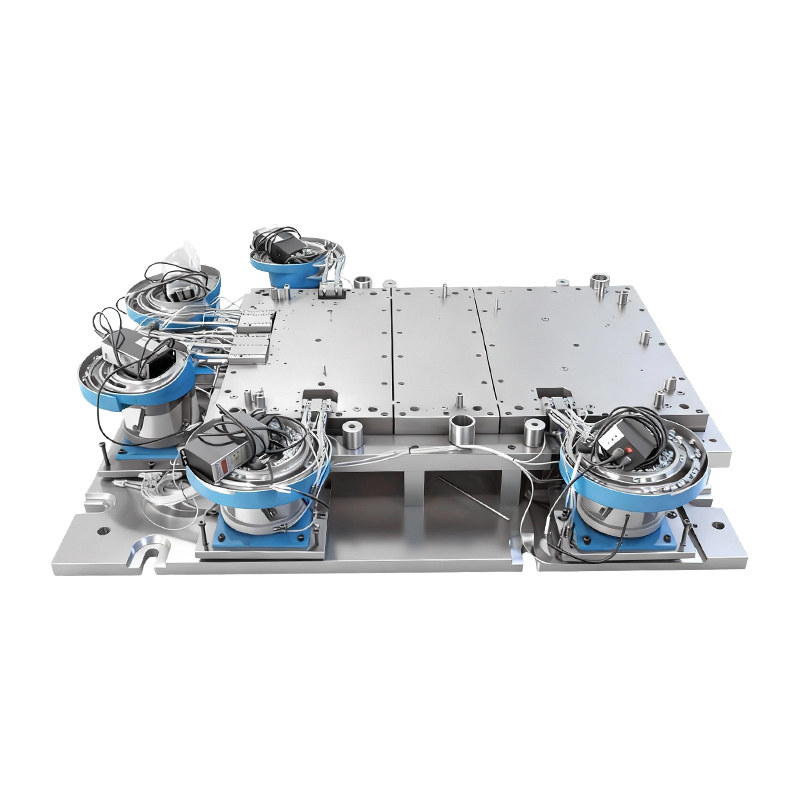
Automatyczna forma do nitowania dla dużej podstawy maszyny komputerowej
Ta automatyczna forma do nitowania dla dużej po...
-
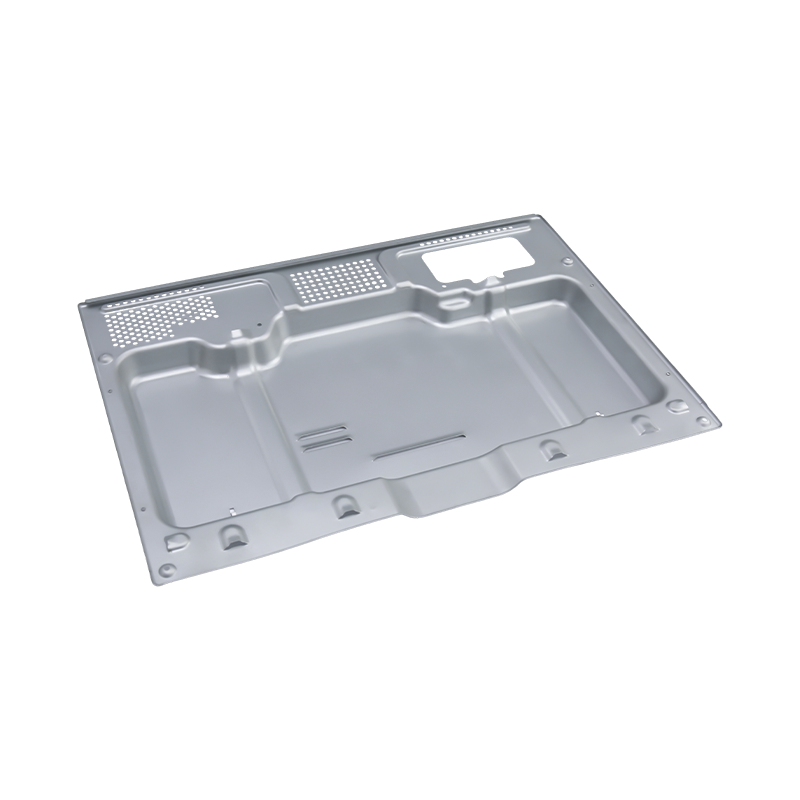
Wysokiej klasy części do tłoczenia w piekarniku
Nasze wysokiej klasy części do tłoczenia piekar...
-
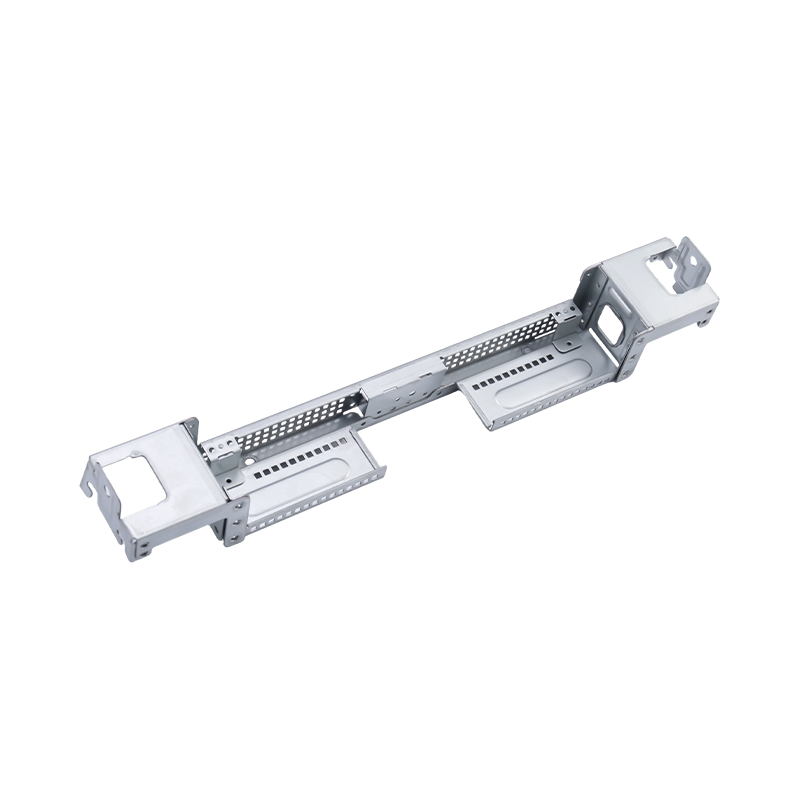
Wysokiej klasy duże części do tłoczenia komputerowego
Nasze wysokiej klasy duże części do tłoczenia k...
-
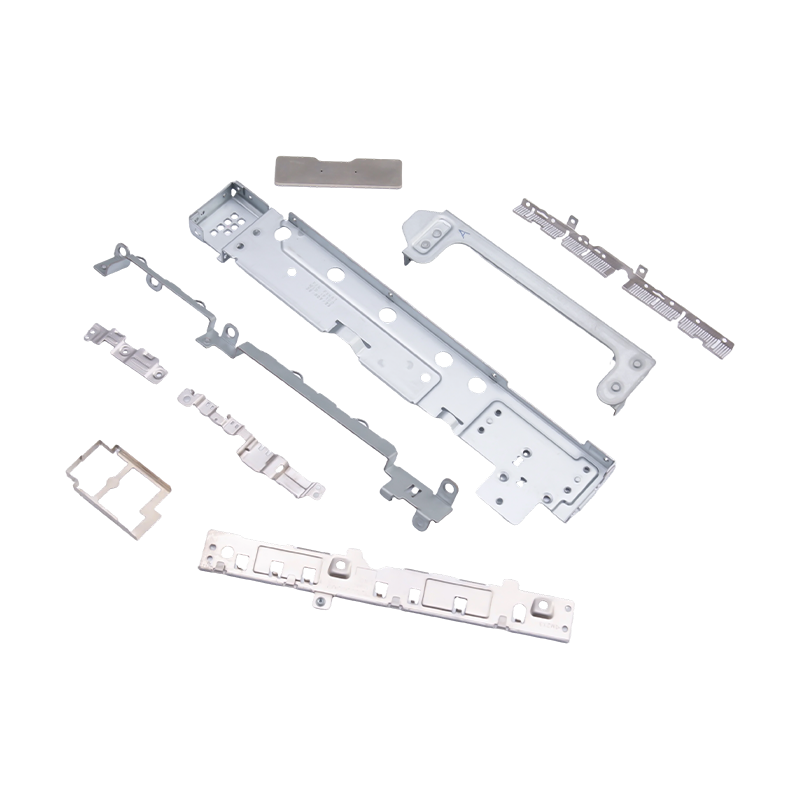
Małe, tłoczone części do laptopów i telefonów komórkowych
Małe, tłoczone części do laptopów i telefonów k...
-
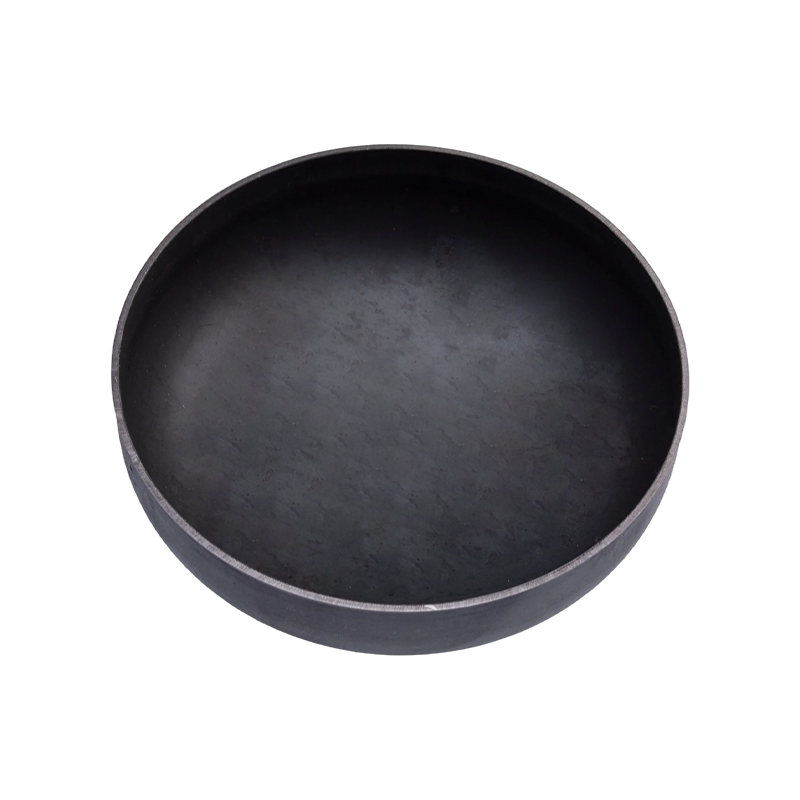
Części tłoczone na końcu zbiornika gazu
Części tłoczone na końcach zbiorników gazu są p...

Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Niestandardowe części tłoczone metalem dla przemysłu naftowego: materiały i zaopatrzenie
Niestandardowe części tłoczone metalem dla przemysłu naftowego: materiały i zaopatrzenie
2026-10-20
Korek zbiornika paliwa, który płacze przy kolektorze końcowym, rzadko ulega awarii, ponieważ prasa pracuje zbyt wolno. Nie udaje się to, ponieważ rysunek dopuszczał płaskość 0,2 mm na powierzchni uszczelki o średnicy 180 mm lub ponieważ 304 został określony dla strefy zmywania bogatej w chlorki. W przypadku niestandardowych części tłoczonych metalem dla przemysłu naftowego decyzja o zakupie jest podejmowana w trzech miejscach na wydruku: objaśnieniu materiału, bloku tolerancji i pakiecie certyfikatów.
Zasada, która pozwala zaoszczędzić najwięcej pieniędzy: wybierz stop z chemii cieczy, a następnie pozwól, aby blok tolerancji decydował o procesie, a nie na odwrót.
- Blacha stanowi zazwyczaj 45 do 60 procent ceny jednostkowej tłoczonego komponentu naftowego o grubości od 1,0 do 2,0 mm.
- Ulepszenie jednego gatunku, na przykład stali węglowej do 316L, w przybliżeniu podwaja zużycie materiału przed obliczeniem pojedynczego skoku.
- Weryfikacja twardości i pełna identyfikowalność liczby cieplnej dodają kolejne 8 do 12 procent, ale to jest różnica pomiędzy kontrolą czystego odbioru a odrzuconą partią.
Różnica między wspornikiem za 0,90 dolara a elementem ustalającym uszczelki za 4,20 dolara prawie nigdy nie jest związana z prędkością prasy. Poniżej przedstawiono, co faktycznie powoduje ten rozrzut, porównanie głównych stopów według mierzalnych kryteriów oraz umiejscowienie wytłoczonych części w urządzeniach naftowych znajdujących się na górnym i końcowym etapie przepływu.
Zacznij od płynu, a nie od profilu części
Dwa identyczne zamki mogą wymagać zupełnie innej metalurgii, w zależności od tego, czego się z nimi stykają. Ciśnienie cząstkowe H2S powyżej 0,05 psi powoduje, że aplikacja znajduje się w trudnej sytuacji zgodnie z normą NACE MR0175 / ISO 15156, która ogranicza twardość do 22 HRC dla gatunków węglowych i niskostopowych. Pułapką na stemple jest utwardzanie przez zgniot: pasek 316L uformowany na małym promieniu może lokalnie przekroczyć granice twardości, które z łatwością osiągała przychodząca cewka. Określ wyżarzoną taśmę i minimalny promień zgięcia wynoszący jedną lub więcej grubości materiału.
Kwaśna obsługa
Twardość ograniczona do 22 HRC. Wyżarzone gatunki 316L lub kwalifikowane gatunki niskostopowe, z twardością sprawdzaną na gorąco, a nie na rysunku.
Woda bogata w chlorki
Odpowiednik odporności na wżery (PREN) ma większe znaczenie niż nazwa gatunku: 316L mieści się w pobliżu 24 do 26, duplex 2205 w pobliżu 35 do 40. Powyżej 60 C w wodzie produkowanej z dużą zawartością chlorków, 316L stanowi ryzyko.
Cykl termiczny
Od -46 C do 150 C powierzchnie uszczelniające przesuwają się zanim część ulegnie uginaniu. Płaskość i kontrola zadziorów przewyższają wytrzymałość na rozciąganie w przypadku elementów ustalających uszczelki i płyt podkładowych.
Górne limity wagowe
Płozy offshore przesuwają się w stronę stali nierdzewnej o wysokiej wytrzymałości o grubości od 0,8 do 1,2 mm, która zwiększa sprężynowanie i często wymaga drugiej stacji formowania.
Komponenty po stronie paliwa znów nakładają inny zestaw ograniczeń: metal musi tolerować kontakt węglowodorów, uszkodzenia powłoki na ściętych krawędziach oraz złącza spawane lub zaciskane, które nie pękają podczas pracy. Zaślepki do zbiorników i rezerwuarów są typowym przykładem, gdzie powtarzalność grubości i jakość krawędzi decydują o tym, czy szew zostanie uszczelniony już w pierwszym przejściu.
 Części do tłoczenia końcówek zbiorników gazu do zespołów zbiorników paliwa Zaślepki końcowe ze stali walcowanej na zimno lub aluminium przeznaczone do uszczelniania zbiorników paliwa, o jednakowej grubości i gładkich krawędziach, które zapobiegają wyciekom. Zobacz produkt →
Cztery klasy w porównaniu z liczbami, o które faktycznie proszą kupujący
Większość zapytań dotyczących tłoczenia ropy naftowej dotyczy jednej z czterech rodzin materiałów. W poniższym porównaniu wykorzystano blachę o grubości od 1,0 do 2,0 mm i podstawę ze stali węglowej o wartości 1,0 w zakresie kosztu materiału, więc można je od razu przenieść do modelu „powinien kosztować”.
Orientacyjne wartości dla blachy o grubości 1,0 do 2,0 mm: przesunięcie godzin w komorze solnej w zależności od wykończenia powierzchni, stanu krawędzi i pasywacji, dlatego traktuj je raczej jako ranking, a nie gwarancję.
Jeśli program wymaga wyższej wytrzymałości przy tej samej grubości, rozmowa o materiałach zmienia również dyskusję o oprzyrządowaniu, jak opisano w tej uwadze na temat jak stale o wysokiej wytrzymałości zmieniają tłoczenie . Ta sama mechanika dotyczy wsporników i zacisków utrzymujących ciśnienie, dla których określono wyższą klasę plastyczności.
Sześć linii specyfikacji, które zwiększają koszt jednostkowy więcej niż prędkość prasy
Weź opieczętowany nawias z indeksem 100 i zmieniaj po jednej linii na rysunku. Poniższy wzór powtarza się w przypadku większości sprawdzanych przez nas zapytań dotyczących ropy naftowej i wyjaśnia, dlaczego dwóch dostawców może różnić się o 40 procent na identycznym wydruku.
220
Aktualizacja 316L
135
Płaskość 0,05 mm
126
1000 godzin mgły solnej
118
Zadzior 0,05 mm, bez gratu op
112
Twardość NACE na partię
108
EN 10204 3.1 identyfikowalność
Wskaźnik kosztów względnych dla jednej części tłoczonej, wartość bazowa stali węglowej ustawiona na 100; amortyzacja narzędzi jest wykluczona, ponieważ zależy od rocznego wolumenu.
Dla zamówień publicznych ważne są trzy dania na wynos. Po pierwsze, uzyskanie większej płaskości powierzchni uszczelniającej zwykle kosztuje mniej niż ulepszenie materiału i eliminuje ścieżkę wycieku w terenie, dlatego należy to określić celowo, a nie domyślnie. Po drugie, żądanie zadziorów o wielkości 0,05 mm bez dodatkowej operacji gratowania zmusza matrycę do wykonania pracy: dokładnego wykrojenia lub ponownego dotarcia w matrycy zamiast operacji na stole warsztatowym. Po trzecie, dokumentacja to najtańsza pozycja na liście i najczęstsza przyczyna wstrzymania przesyłki, dlatego nigdy nie należy pozostawiać tego w dorozumianiu.
Gdzie stemplowane komponenty faktycznie znajdują się w łańcuchu naftowym
Zawory i kontrola przepływu, 30 proc
Rafineria i petrochemia – 24 proc
Narzędzia do odwiertów i odwiertów, 18 procent
Rurociąg i gromadzenie, 14 procent
Magazyny i terminale paliwowe, 8 proc
LNG i kriogeniczne 6 proc
Dominują zawory, ponieważ pojedynczy zawór sterujący może pomieścić od 8 do 20 wytłoczonych elementów: podkładki membrany, elementy ustalające uszczelek, wsporniki pozycjonerów, ograniczniki ruchu i podkładki regulacyjne. Taka koncentracja jest przydatna dla kupujących, ponieważ jedna rodzina matryc progresywnych często obejmuje kilka rozmiarów zaworów. Tymczasem część magazynowa i terminal jest zbudowana na pokrywach końcowych zbiorników, wspornikach dozujących i płytach wskaźnikowych poziomu, podczas gdy cysterny drogowe i ciężarówki z dobrą obsługą korzystają ze wsporników, osłon termicznych i płyt stopniowych z programów tłoczenia dla ciężkich samochodów ciężarowych.
 Części do tłoczenia samochodów ciężarowych do zespołów pojazdów użytkowych Wsporniki ramy, płyty zawieszenia i mocowania silnika ze stali o wysokiej wytrzymałości, tłoczone na zimno o jednakowej grubości i sprawdzane pod kątem płaskości i odporności na korozję. Zobacz produkt →
Co powinien zawierać wydruk przed opublikowaniem zapytania ofertowego
Niejasne wydruki otrzymują wyściełane cytaty, ponieważ stempel musi wycenić najgorszy przypadek. Oto linie, które usuwają niejednoznaczność bez dodawania kosztów:
- Ogólna tolerancja /-0,10 mm, cechy funkcjonalne przy /-0,05 mm, określane według cechy, a nie notatki.
- Płaskość 0,05 mm na 100 mm na uszczelkach i powierzchniach uszczelniających, mierzona przed powlekaniem.
- Limit zadziorów maksymalnie 0,05 mm, z „niedopuszczalnym zadziorem” na powierzchniach uszczelniających i stykowych pierścieni typu O-ring.
- Minimalny promień zgięcia 1 t dla stali 316L i 0,8 t dla stali węglowej plus kierunek włókien w przypadku krytycznych zgięć.
- Obróbka powierzchni określona jako proces, a nie wynik: pasywacja zgodnie z ASTM A967 lub cynk płatkowy o grubości od 8 do 12 mikrometrów.
- Poziom certyfikatu wyraźnie określony, na przykład EN 10204 3.1 z numerami cieplnymi zaznaczonymi na kartonie.
Od rysunku do wydania: siedem kroków, około szesnaście tygodni
Nowy program tłoczenia naftą ze specjalnie zaprojektowaną matrycą trwa zwykle około 16 tygodni od rozpoczęcia do wydania seryjnego. Kompresja tego harmonogramu zwykle oznacza opłacenie go gdzie indziej, najczęściej w iteracjach próbnych.
1. DFM i przegląd materiałów, tygodnie 1 do 2
Skład chemiczny cieczy, granice twardości i droga powlekania są ustalane przed ustaleniem szerokości paska.
2. Zamrożenie koncepcji narzędzia, tygodnie 2 do 4
Progresywny lub transferowy, liczba stacji oraz to, czy ponowne uderzenie czy dokładne wygaszenie obsługuje objaśnienie zadziorów.
3. Budowa matrycy i próba, tygodnie 4–14
Długi słup. Koszt narzędzi w przypadku obu koncepcji zwykle różni się od 30 do 50 procent.
4. Pierwszy artykuł i certyfikaty, tygodnie 14–15
Raport wymiarowy, certyfikaty materiałowe, dokumentacja twardości i mgły solnej w jednym pakiecie.
5. Partia pilotażowa, tygodnie 15–16
200 do 500 sztuk, z badaniem możliwości dotyczącym płaskości powierzchni uszczelniającej i położenia otworów.
6. Wydanie seryjne i SPC
Stabilna produkcja z określonymi interwałami konserwacji matryc oraz udokumentowaną trasą kontroli zmian.
Koncepcja oprzyrządowania zasługuje na własne spotkanie przeglądowe, ponieważ decyduje zarówno o wielkości kapitału, jak i stawce za część. Jeśli wybór jest nadal otwarty, to porównanie stemplowania progresywnego i transferowego określa, gdzie każda koncepcja zwraca się przy średnich i dużych wolumenach.
Po stronie podaży producent zajmujący się wytwarzaniem narzędzi i prasowaniem pod jednym dachem skraca pętlę między wydaniem próby a korektą matrycy. Suzhou Shuangqisi z siedzibą w Wujiang w Suzhou posiada 25 pras o nacisku od 80 ton do 400 ton oraz własną matrycownię z importowanym drutem EDM, centrami obróbczymi CNC i ponad 10 szlifierkami, w których pracuje 60 pracowników technicznych. Jej spółka zależna założona w 2016 r. buduje część zautomatyzowaną tej samej linii, co ma znaczenie, gdy część naftowa musi przejść z prasy ręcznej do połączonej linii przesyłowej bez drugiego interfejsu dostawcy.
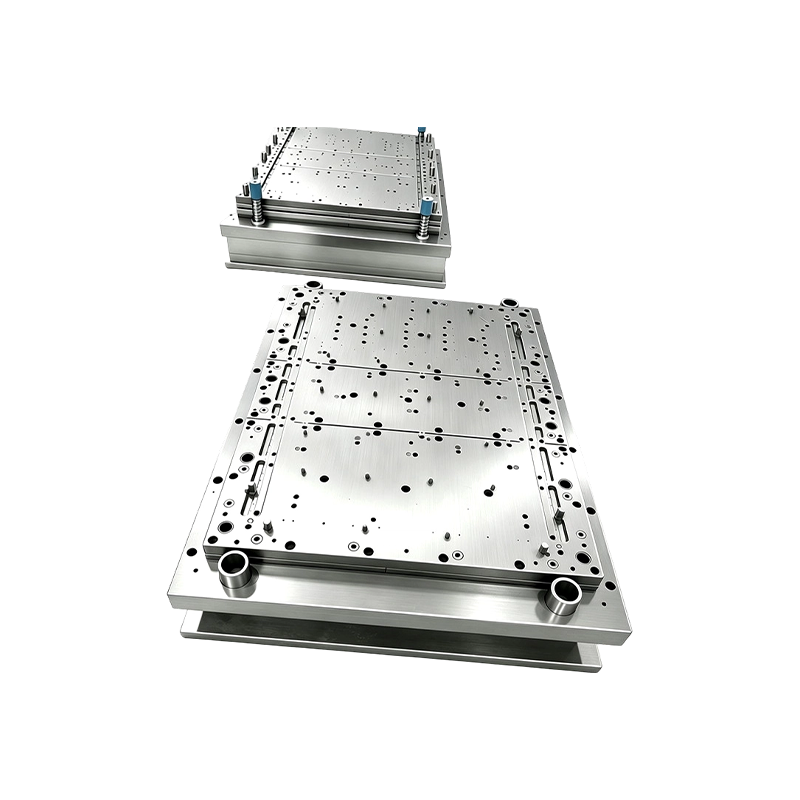 Niestandardowy sprzęt do automatyzacji tłoczenia dla linii pras pod klucz Niestandardowy sprzęt do automatyzacji projektów form do tłoczenia i linii pras, ze wsparciem integracji „pod klucz” i opcjami inwestycji w sprzęt produkcyjny w razie potrzeby. Zobacz produkt →
Konserwacja, zgodność i ślad papierowy
Zgodność w tym sektorze nie polega na certyfikatach na ścianie, a bardziej na tym, co znajduje się w każdym kartonie. Cztery nawyki chronią wiele osób przed kwarantanną.
- Zweryfikuj gatunki stali nierdzewnej po dostarczeniu, potwierdzając identyfikację materiału. Mieszany pasek to klasyczna podstawowa przyczyna nieudanego roszczenia dotyczącego 316L, a pobieranie próbek XRF na partię kosztuje kilka minut.
- Sprawdź twardość po uformowaniu, nie tylko na zwoju przychodzącym, tak aby promienie utwardzane przez zgniot zostały wyłapane, zanim dotrą do zespołu, który będzie działał nieprawidłowo.
- Prowadź zapisy dotyczące mgły solnej i pasywacji w powiązaniu z liczbą wytopów i podaj zastosowaną normę testową, ponieważ wyniki nie są porównywalne w przypadku różnych metod.
- W przypadku obudów i obudów przyrządów w obszarach niejawnych należy upewnić się, że trasa montażu spełnia wymaganą certyfikację w strefie niebezpiecznej, zamiast zakładać, że samo stemplowanie ją spełnia.
Okresy konserwacji matryc należą do tej samej rozmowy. Stal węglowa utwardza narzędzie i część, zatem interwały ostrzenia wynoszące od 30 000 do 60 000 są realistyczne, gdy stal węglowa może osiągnąć 100 000. Zapisanie tego odstępu w umowie na dostawy chroni wezwanie dotyczące płaskości w ciągu dwuletniego programu znacznie skuteczniej niż jakakolwiek przychodząca inspekcja.
Kolejność decyzji odróżnia program płynny od kosztownego. Napraw stop z płynnej chemii, ustaw granice płaskości i zadziorów tam, gdzie chronią one uszczelkę, a następnie wybierz pomiędzy narzędziami progresywnymi i transferowymi w oparciu o roczną objętość, a nie przyzwyczajenie. Dokumentację i weryfikację twardości należy wycenić już od pierwszej wyceny, a nie negocjować po odrzuceniu. Zrób to, a wytłoczony element ustalający uszczelki lub zaślepka zbiornika przestaną być przedmiotem zamówienia i staną się częścią, która zachowuje swoje numery przez cały okres użytkowania pola.
Poprzedni post
Projektowanie przykładów wykonalności, które zmieniają wyceny tłoczenia metali
Następny post
Przewodnik po ciężkim tłoczeniu: tolerancje, tonaż, projekt matrycy i dobór narzędzi
Nasz Produkty.
Rozpocznij swoją działalność z producentem OEM właśnie tutaj!

Dostarczaj klientom na całym świecie kompletne rozwiązania „pod klucz”.
przez
innowacja!
SZYBKIE LINKI
INFORMACJE KONTAKTOWE.
-
 +86-139 1308 8972
-

-
 Nr 118 Yexin Road, Strefa Rozwoju Gospodarczego Wujiang, Suzhou, Chiny
Prawa autorskie © Suzhou Shuangqisi Mold Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Niestandardowa matryca do stemplowania Producenci matryc do tłoczenia metali
